齿轮:工业传动领域被低估的隐形核心
干工业这快二十年,我见过太多人提起齿轮,第一反应就是“不就是个带齿的铁轮子吗?有什么难的”。
错得离谱。
放到十年前,高精度齿轮是实打实的卡脖子项,风电主机厂拿着钱买不到国产货,只能花三倍价钱从德国进口。现在呢?国内头部厂的3级精度齿轮已经稳定供货,连人形机器人用的谐波齿轮都能量产了。
 工业机器人RV减速器齿轮加工成品
问:国内现在能稳定做到的齿轮最高精度是几级?
答:上个月刚跑了宁波一家做精密齿轮的工厂,他们给国内人形机器人企业供的谐波齿轮,稳定达到GB标准2级精度,放在十五年前,这个精度只能从日本进口,价格是国产的四倍还多。现在已经实现量产,还针对柔轮的应力问题做了预变形处理,寿命已经追上进口货了。
问:是不是所有设备都要用最高精度的齿轮?
答:完全没必要。实话讲,80%的普通工业传动场景,8-10级精度就足够用了,硬上3级精度,成本直接翻五六倍,完全是浪费钱。很多小老板被销售忽悠,花大价钱换高精度齿轮,其实根本体现不出优势,纯粹交智商税。
人形机器人谐波减速器柔轮齿轮半成品
选齿轮避坑,都是踩出来的经验
干这么久,见过太多齿轮出问题,其实大多不是技术达不到,是选的时候没踩对点,说几个最常见的坑:
❗ 只看硬度,不看材料和淬硬层深度
很多厂家吹牛说自己齿轮硬度HRC60,其实用的是便宜的45号钢,淬硬层只有0.3-0.5毫米,磨完齿基本上淬硬层就磨没了,用不了三个月就出点蚀断齿。正经重载齿轮必须用合金渗碳钢,比如20CrMnMo、17CrNiMo6,淬硬层深度至少要1毫米以上,这是底线,不能省。
💡 忽略润滑和工况适配
齿轮坏,90%不是强度不够,是润滑错了。开式齿轮用了闭式齿轮油,三个月就磨坏齿面。高速齿轮用了粘度过大的油,发热直接把齿烧变形。现在还有带聚四氟乙烯固体润滑涂层的齿轮,用在半导体真空设备、高温炉传动,根本不用换油,解决了很多特殊场景的痛点。
✅ 一定要留够工况余量
很多设计直接按额定扭矩选齿轮,忘了算冲击、过载、温差这些系数。南方沿海用,必须做防腐镀层,不然两年就锈得转不动。东北零下三十多度的户外,材料低温韧性不够,一转直接断齿,这种事故我见过不下十次。
说实话,齿轮这个东西,太低调了。
所有人都在追风口,聊芯片聊大模型聊新能源,没人会多看一眼这个铁疙瘩。但是你想想,风电转不起来,机器人动不了,汽车跑不起来,卫星上不了天,哪一个离得开齿轮?
这几年看着国内高精度齿轮从全进口到自主量产,一步步把卡脖子的地方闯开,真的挺开心的。下次你去工厂逛,别光盯着那些光鲜亮丽的新设备,低头看看那些日夜转个不停的齿轮——那才是工业最扎实的骨架啊!
现在齿轮的精度门槛,已经卷到微米级了
普通的输送线传动齿轮,公差放到几十微米都能用。但是换到工业机器人、新能源风电、高精机床这些领域,差一个微米,结果天差地别。 我前年去一家机器人整机厂调试,一批进口关节因为齿轮齿距累积误差超了2微米,末端定位直接偏了3毫米,焊汽车覆盖件的时候直接把钢板焊废,整批退货,损失上百万。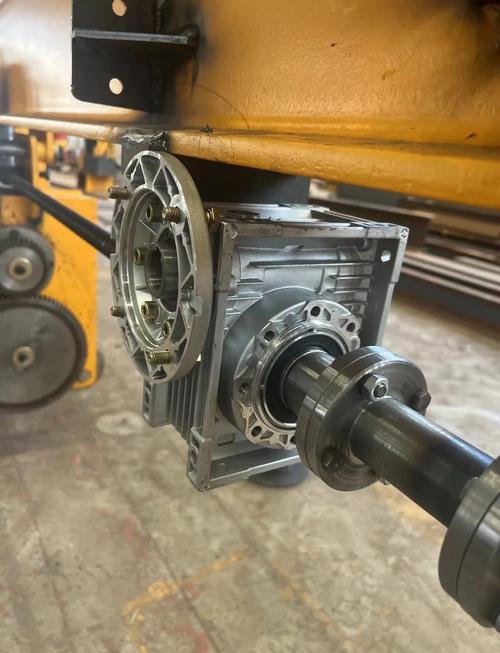 工业机器人RV减速器齿轮加工成品
问:国内现在能稳定做到的齿轮最高精度是几级?
答:上个月刚跑了宁波一家做精密齿轮的工厂,他们给国内人形机器人企业供的谐波齿轮,稳定达到GB标准2级精度,放在十五年前,这个精度只能从日本进口,价格是国产的四倍还多。现在已经实现量产,还针对柔轮的应力问题做了预变形处理,寿命已经追上进口货了。
问:是不是所有设备都要用最高精度的齿轮?
答:完全没必要。实话讲,80%的普通工业传动场景,8-10级精度就足够用了,硬上3级精度,成本直接翻五六倍,完全是浪费钱。很多小老板被销售忽悠,花大价钱换高精度齿轮,其实根本体现不出优势,纯粹交智商税。
近年齿轮制造的几个热门新方向
行业变化快,原来齿轮就是车铣磨淬那几道工序,现在新玩法真不少。 第一个是齿面激光冲击强化。传统的渗碳淬火,整个齿轮都受热,容易变形,最后磨齿还要去掉变形量,成本高还不稳定。现在用激光冲击齿面,只在表层几毫米形成硬化层,心部还是保持原来的韧性,抗点蚀、抗过载能力直接翻一倍,特别适合风电主齿轮这种天天变载荷的工况,现在国内头部风电厂已经全换成这种工艺的齿轮了,整机寿命延长20%不是瞎说。 第二个是金属3D打印小模数齿轮。不是那种塑料3D打印玩玩的,现在航空航天的小型传动机构,要减重还要高精度,用3D打印直接成型齿形,后处理只需要研磨一下,比传统加工减重30%以上,强度还能满足要求,这个已经用在很多新一代卫星的驱动机构上了,是实打实的量产应用,不是实验室概念。 不过话说回来,现在人形机器人爆火,带火了谐波齿轮和RV齿轮的赛道,原来做普通齿轮的厂都挤进来,这里面坑真不少。很多小厂做出来的柔轮,材料用不对,热处理工艺差,寿命只有大厂的三分之一,买的时候便宜,用三个月就坏,折算下来反而更贵。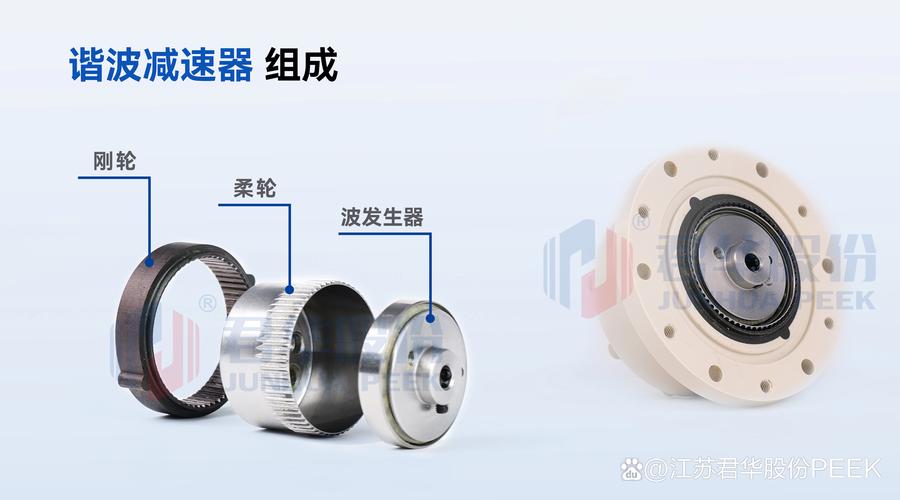 人形机器人谐波减速器柔轮齿轮半成品
选齿轮避坑,都是踩出来的经验
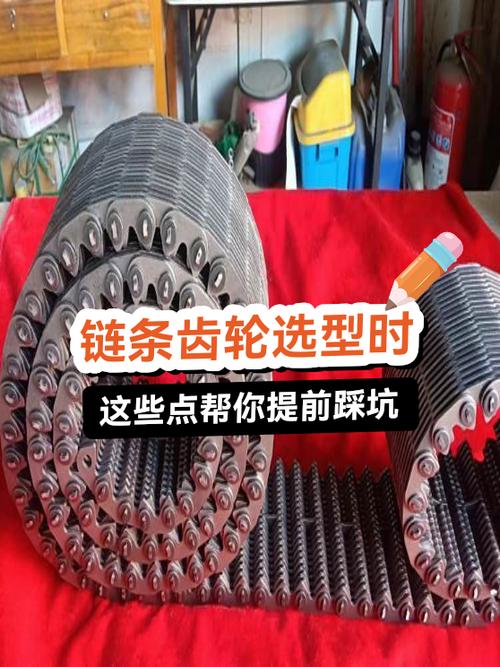 选齿轮避坑,都是踩出来的经验
干这么久,见过太多齿轮出问题,其实大多不是技术达不到,是选的时候没踩对点,说几个最常见的坑:
❗ 只看硬度,不看材料和淬硬层深度
很多厂家吹牛说自己齿轮硬度HRC60,其实用的是便宜的45号钢,淬硬层只有0.3-0.5毫米,磨完齿基本上淬硬层就磨没了,用不了三个月就出点蚀断齿。正经重载齿轮必须用合金渗碳钢,比如20CrMnMo、17CrNiMo6,淬硬层深度至少要1毫米以上,这是底线,不能省。
💡 忽略润滑和工况适配
齿轮坏,90%不是强度不够,是润滑错了。开式齿轮用了闭式齿轮油,三个月就磨坏齿面。高速齿轮用了粘度过大的油,发热直接把齿烧变形。现在还有带聚四氟乙烯固体润滑涂层的齿轮,用在半导体真空设备、高温炉传动,根本不用换油,解决了很多特殊场景的痛点。
✅ 一定要留够工况余量
很多设计直接按额定扭矩选齿轮,忘了算冲击、过载、温差这些系数。南方沿海用,必须做防腐镀层,不然两年就锈得转不动。东北零下三十多度的户外,材料低温韧性不够,一转直接断齿,这种事故我见过不下十次。
说实话,齿轮这个东西,太低调了。
所有人都在追风口,聊芯片聊大模型聊新能源,没人会多看一眼这个铁疙瘩。但是你想想,风电转不起来,机器人动不了,汽车跑不起来,卫星上不了天,哪一个离得开齿轮?
这几年看着国内高精度齿轮从全进口到自主量产,一步步把卡脖子的地方闯开,真的挺开心的。下次你去工厂逛,别光盯着那些光鲜亮丽的新设备,低头看看那些日夜转个不停的齿轮——那才是工业最扎实的骨架啊!