工业传动链条:被低估的生产线心脏
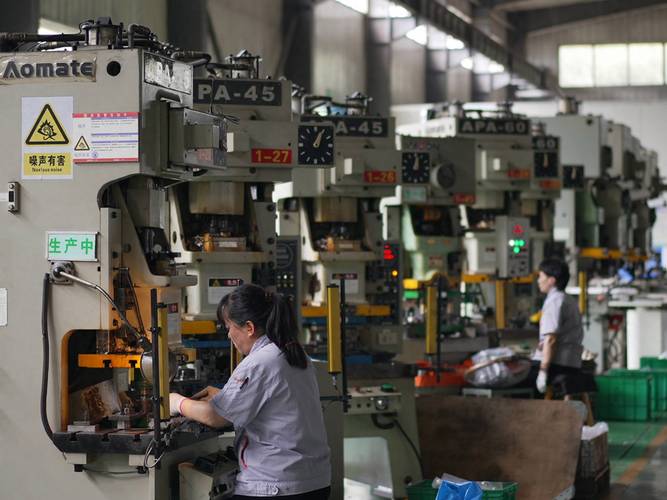
上个月去长三角一家汽车零配件冲压厂验线,刚进车间就听见不对,整条线噪音比往常高了3分贝,班长蹲在输送辊道边挠头,说换了个便宜链条才半个月就这样。
拆开包装看,链板已经磨出了斜口,滚子转不动,粘了满处的灰尘和油泥。
很多人觉得,链条就是工业里最不起眼的小零件。可偏偏就是这个小零件,能卡停一条几千万的生产线。
 工业生产线磨损报废传动链条
问:我们工厂流水线是两班倒,多久换一次传动链条才算合理?
答:没有固定的周期标准,核心看三个指标就能判断:第一,跳齿、错齿频率每周超过两次直接换,别拖;第二,链条伸长量超过原节距的2%必须换——这是行业公认的报废标准,别等断了再动,那时候已经造成损失了;第三,正常运行的噪音比新装机的时候高5分贝以上,哪怕没出故障也该安排备货了,大概率磨损已经到临界值了。
食品加工厂免润滑传动链条安装现场
问:普通传动链条和自润滑免维护链条差价能到两三倍,中小工厂换得起吗?到底值不值得换?
答:算一笔最简单的账就清楚了。拿一条100米的包装流水线举例子:普通链条采购价大概八千块,一年保养人工加耗材大概一万二,平均两年就得整根更换,三年下来总花费是8000 + 12000*3 = 44000块;同等长度的品牌自润滑链条采购价大概两万八,三年不用保养不用换,总花费才两万八,这还没算万一停线产生的误工损失、订单违约金。只要是常年连续生产的线,怎么算都划算,要是小批量间歇生产的线,用普通链条也没问题,按需选就对了。
安装维护最容易踩的几个坑
不过话说回来,很多时候链条提前报废,真不是链条本身质量不好,是安装维护的时候就错了。我整理了几个最常见的坑,给你们提个醒:
💡 第一,张紧度调不对。太松了容易跑位跳齿,太紧了会加倍加速磨损,一般安装完之后,链条的垂度大概是两个链轮中心距的1%-2%,就是刚好的状态。
❗ 第二,新旧链条混装。不少工厂图省事儿,断了一节就截一段新的接进去,新旧链条的伸长量不一样,整根链条受力不均,不出三个月全部磨坏,省那点钱不够亏的。
✅ 第三,换链条不同时换磨损的链轮。这个是最常见的错误。链轮磨出凹坑之后,和新链条的咬合精度完全不对,新链条的磨损速度会提高三倍以上。我上个月刚碰到一个厂长,说新买的品牌链条八个月就磨坏了,过去一看,链轮用了六年,齿面磨得跟狗啃一样,这不怪链条,是自己省错了地方。
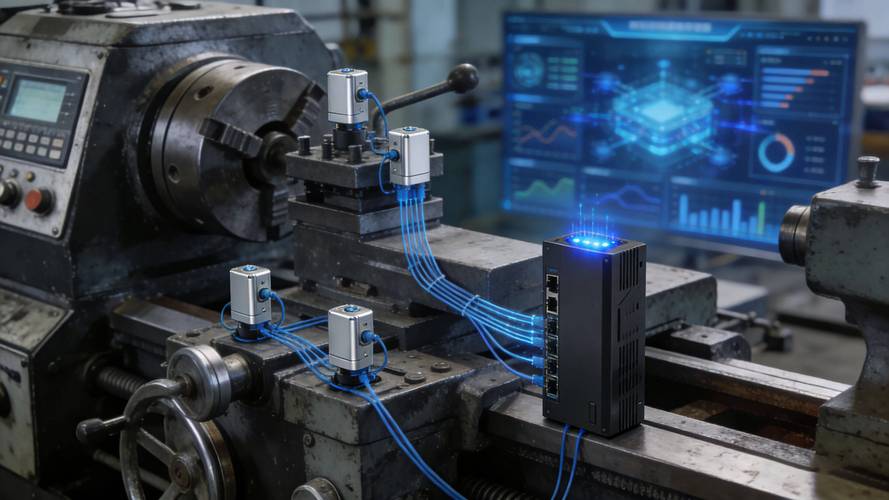
现在很多新建的智能化生产线,已经开始装链条磨损在线监测传感器了,到了磨损阈值直接在中控室报警,不用工人天天跑现场排查,这也是今年我看到的新趋势,对于长距离大线体来说,确实省了不少事儿。
工业生产里哪有什么无关紧要的小零件?每一寸链条,都牵着整条线的效率,牵着实打实的利润。别拿小事不当回事。
为什么好链条能帮工厂省几十万?
很多工厂采购只盯着单价,觉得不就是一圈带齿的钢圈吗?十几块一米和几十块一米能差哪儿去? 错得离谱。 我见过太多工厂,为了省两万块的链条采购费,最后停线三天亏了八十万。 现在连续作业的工业生产线,一天产出几十万太正常了,断一根链条,拆装排查至少四五个小时,赶上订单交付期赔的违约金,都能买一整车好链条了。 链条的工作环境,比你想的恶劣得多。汽车冲压线每一次落料,都给链条带来一次冲击;化工输送线上天天飘着腐蚀性气体;食品线要天天冲淋消毒,水汽渗进铰链里,没多久就锈死。 杂牌链条用的回收钢,热处理不过关,硬度不够,用俩月就磨伸长,跳齿错齿说来就来。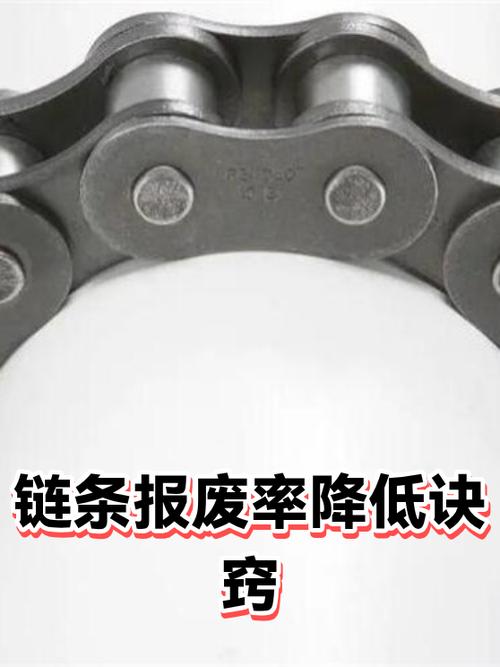 工业生产线磨损报废传动链条
问:我们工厂流水线是两班倒,多久换一次传动链条才算合理?
答:没有固定的周期标准,核心看三个指标就能判断:第一,跳齿、错齿频率每周超过两次直接换,别拖;第二,链条伸长量超过原节距的2%必须换——这是行业公认的报废标准,别等断了再动,那时候已经造成损失了;第三,正常运行的噪音比新装机的时候高5分贝以上,哪怕没出故障也该安排备货了,大概率磨损已经到临界值了。
2024年工业链条选型的新实践
早十年选链条,只看节距和抗拉强度就够了。现在不一样了,工厂降本减碳压力大,选型逻辑早就变了。 现在渗透率涨得最快的,就是自润滑免维护链条。说实话我今年跑了十几个不同行业的工厂,有一半都在换这种。 原来普通链条每周都要停机刷油,一个千米级的输送线,一年下来加油的人工加润滑油成本就得小十万,还容易发生油滴漏,污染食品、纺织这类对清洁度要求高的产品。自润滑链条基本都是在铰链内部预填了固体润滑剂,三五年不用管,还没有污染问题,食品加工、医药输送行业现在抢着用。 还有就是耐腐蚀特种链条,原来化工、沿海光伏电站的输送链,都是普通链条镀锌,三个月就锈得转不动,现在用渗氮处理加高分子涂层的,用上五六年都没问题,就是采购价高一点,算全生命周期成本反而更划算。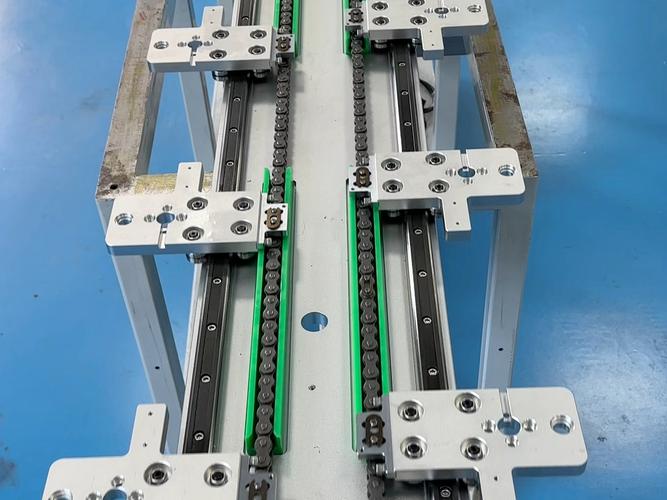 食品加工厂免润滑传动链条安装现场
问:普通传动链条和自润滑免维护链条差价能到两三倍,中小工厂换得起吗?到底值不值得换?
答:算一笔最简单的账就清楚了。拿一条100米的包装流水线举例子:普通链条采购价大概八千块,一年保养人工加耗材大概一万二,平均两年就得整根更换,三年下来总花费是8000 + 12000*3 = 44000块;同等长度的品牌自润滑链条采购价大概两万八,三年不用保养不用换,总花费才两万八,这还没算万一停线产生的误工损失、订单违约金。只要是常年连续生产的线,怎么算都划算,要是小批量间歇生产的线,用普通链条也没问题,按需选就对了。
安装维护最容易踩的几个坑
 安装维护最容易踩的几个坑
不过话说回来,很多时候链条提前报废,真不是链条本身质量不好,是安装维护的时候就错了。我整理了几个最常见的坑,给你们提个醒:
💡 第一,张紧度调不对。太松了容易跑位跳齿,太紧了会加倍加速磨损,一般安装完之后,链条的垂度大概是两个链轮中心距的1%-2%,就是刚好的状态。
❗ 第二,新旧链条混装。不少工厂图省事儿,断了一节就截一段新的接进去,新旧链条的伸长量不一样,整根链条受力不均,不出三个月全部磨坏,省那点钱不够亏的。
✅ 第三,换链条不同时换磨损的链轮。这个是最常见的错误。链轮磨出凹坑之后,和新链条的咬合精度完全不对,新链条的磨损速度会提高三倍以上。我上个月刚碰到一个厂长,说新买的品牌链条八个月就磨坏了,过去一看,链轮用了六年,齿面磨得跟狗啃一样,这不怪链条,是自己省错了地方。
现在很多新建的智能化生产线,已经开始装链条磨损在线监测传感器了,到了磨损阈值直接在中控室报警,不用工人天天跑现场排查,这也是今年我看到的新趋势,对于长距离大线体来说,确实省了不少事儿。
工业生产里哪有什么无关紧要的小零件?每一寸链条,都牵着整条线的效率,牵着实打实的利润。别拿小事不当回事。