工业润滑:别踩重载低速设备的选型坑
我上个月去珠三角一家水泥厂做设备诊断,刚进车间就看到机修班长蹲在立磨旁边骂街。拆开的磨辊轴承抱死不到三个月,再换一套要八十万。掏出里面残留的润滑脂一看,硬得像放了十年的沥青块,一敲碎成渣。
这不扯吗?
很多工厂提起工业设备维护,眼睛都盯在电机、轴承这些大件上,转头就把润滑当成可有可无的边角活。选油只看价格,加注全凭手感,出了问题才追悔莫及。尤其是重载低速设备,这个领域的润滑坑,十个工厂有八个踩过。
 工业重载低速轴承润滑失效拆解实物图
问:很多工厂都是严格按设备原厂手册选的润滑脂,怎么还会出问题?
答:原厂手册给的是通用标准,不会给你匹配现场的实际工况啊。北方冬天停机能到零下二十度,南方梅雨季节车间湿度超过90%,还有的工厂为了赶产量三班倒连轴转,实际载荷比铭牌设计高了两成,这些都不是手册里的标准试验工况能覆盖的。原厂给的都是中庸选型,要想真扛造,就得根据自己的工况往上调等级。
问:那是不是选最贵的进口全合成润滑脂就肯定不会错?
答:还真不是。我去年就遇到过一个矿山客户,花三倍价钱换了进口全合成润滑脂,结果四个月就出问题。拆开一看,润滑脂全乳化了。为什么?他选的那款抗水性极差,矿山地下水多,密封漏点水进去直接废了。适配才是第一位的,不是越贵越好。
水泥厂立磨轴承在线润滑监测传感器安装图
不过话说回来,还是有很多老板算不清这个账。用好一点的润滑脂,一吨贵个几千块,一整年下来多花不到两万块,能把轴承寿命从两年延长到五年,换一套轴承八十万,这笔账怎么算怎么赚,可就是有人舍不得掏这个钱。
现场维护最容易踩的隐形坑
为什么重载低速设备的润滑是重灾区
重载低速,不是随便说说的工况。水泥立磨磨辊、矿山球磨机主轴、钢厂热轧线的轧机轴承,随便拉一个出来,承载能到几千吨,转速却只有每分钟几转到十几转。
说实话,这个工况对润滑的要求,比高速电机高太多了。高速设备的润滑靠的是油膜动压,转速够就能把油带进去,而重载低速呢?接触面几乎是纯静挤压,线接触压力能轻松超过1000MPa,普通润滑脂的基础油直接就给挤出去了,剩下的稠化剂撑不住几个月就磨成粉,金属直接干磨,不坏才怪。
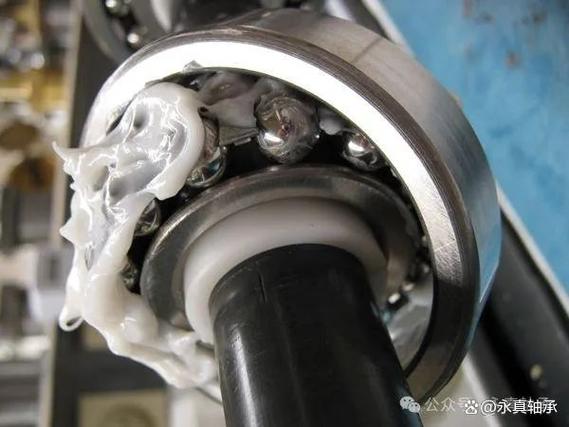 工业重载低速轴承润滑失效拆解实物图
问:很多工厂都是严格按设备原厂手册选的润滑脂,怎么还会出问题?
答:原厂手册给的是通用标准,不会给你匹配现场的实际工况啊。北方冬天停机能到零下二十度,南方梅雨季节车间湿度超过90%,还有的工厂为了赶产量三班倒连轴转,实际载荷比铭牌设计高了两成,这些都不是手册里的标准试验工况能覆盖的。原厂给的都是中庸选型,要想真扛造,就得根据自己的工况往上调等级。
问:那是不是选最贵的进口全合成润滑脂就肯定不会错?
答:还真不是。我去年就遇到过一个矿山客户,花三倍价钱换了进口全合成润滑脂,结果四个月就出问题。拆开一看,润滑脂全乳化了。为什么?他选的那款抗水性极差,矿山地下水多,密封漏点水进去直接废了。适配才是第一位的,不是越贵越好。
当前工业润滑最新的实践思路
早几年大家都是到点换油,坏了就修,现在行业里都转成全生命周期润滑管理了,核心思路就是不要上来就选油,先搞清楚自己的工况到底是什么样的。
💡 几个最新的实用操作给大家列一下: ✅ 先实测再选油:别全信设备铭牌,拿转速表实测实际工作转速,拿测振仪估实际载荷,很多工厂为了提产,实际转速比铭牌低30%,对极压性能要求高不止一个等级。 ✅ 用在线监测替代固定换油周期:现在便宜的在线润滑监测传感器,一千多块就能装一个,实时测油液的磨粒浓度、黏度变化,什么时候换油看数据,不用固定半年换一次,能省至少三分之一的润滑成本。 ✅ 纳米极压添加剂逐渐替代传统二硫化钼:现在国内做的好的重载润滑脂,都用纳米级碳酸钙或者硼酸盐做极压添加剂,颗粒比二硫化钼细一个数量级,不会堵塞轴承的油路,极压性能还能高30%以上,是真的好用。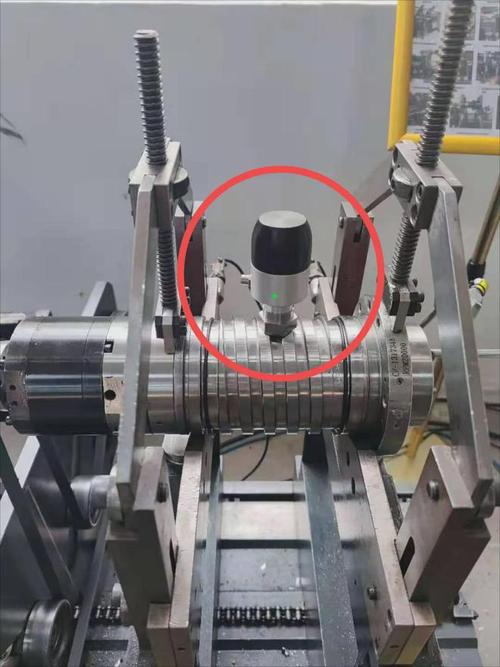 水泥厂立磨轴承在线润滑监测传感器安装图
不过话说回来,还是有很多老板算不清这个账。用好一点的润滑脂,一吨贵个几千块,一整年下来多花不到两万块,能把轴承寿命从两年延长到五年,换一套轴承八十万,这笔账怎么算怎么赚,可就是有人舍不得掏这个钱。
现场维护最容易踩的隐形坑
 现场维护最容易踩的隐形坑
就算选对了油,维护错了也白搭。我见过太多选对了油最后还出问题的,全是细节没做好。
第一坑:加注量越多越好
很多机修师傅觉得,润滑脂加得越满,润滑越好。错得离谱。重载低速轴承,只需要填满轴承腔的三分之一到二分之一就够了,加太多了,轴承转动的时候搅拌生热,温度升高会直接加速润滑脂氧化老化,用不了多久就变硬失效。我之前遇到过一个矿山,轴承温度一直降不下来,拆开来全是满满当当的润滑脂,纯纯自己折腾。
第二坑:不同品牌润滑脂乱混加
这个坑真的太多人踩了。聚脲脂和锂基脂不能混,不同稠化剂的润滑脂混在一起,很容易发生化学反应,要么变稀流得满地都是,要么变硬结块,直接失去润滑能力。实在要换不同品牌的,一定要把旧油清干净再换新油,别嫌麻烦。
第三坑:长期停机不补油
很多工厂设备停机半个月以上,根本想不起来给轴承补油。停机的时候,润滑脂都会从接触面上慢慢流开,再开机的时候,接触面已经没有油膜了,一启动就是干磨,几下就伤了。长期停机的设备,每周最好转一下轴,半个月补一点新油,别等开机出问题才后悔。
❗ 最后提一句,十个工业设备非老化故障里,四个都是润滑不当搞出来的。别拿润滑当小事,它就是工业设备的血液,养好了,才能稳稳给你赚钱。