注塑调机老师傅不肯说的:缩痕问题根治思路
为什么你按标准调机还是出缩痕?
市面上的注塑教材几乎都写:缩痕就是补缩不足,加保压加时间就好。问题是我见过大把按这个方法调,把模具都快撑裂了缩痕还在的案例。
缩痕根本不是单一原因,你得看位置。缩痕在筋位背面?还是在厚壁交汇处?还是在浇口对面?处理逻辑完全不一样。
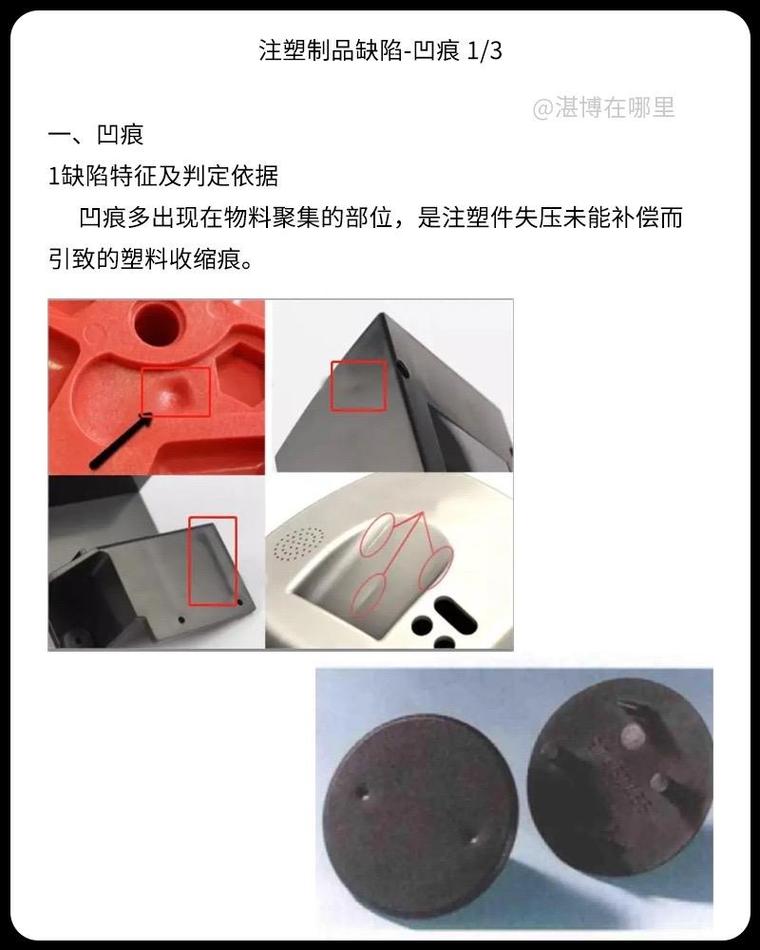 注塑产品不同位置缩痕示意图
上个月给珠三角一个做家电外壳的厂子改工艺,他们产品就是把手位置背面出缩痕,调机师傅把保压加到120bar,模具都撑得咔咔响,浇口位置飞边快1mm了,缩痕还清清楚楚摆在那。什么原因?料温开低了整整15度。
很多人固化思维就是:料温低粘度大,补缩效果更好啊?错了。对于PC、ABS这类工程塑料,低温下流动性下降得离谱,浇口早就提前冷却封死了,你后面保压再大,压力根本传不到末端,可不就留个坑给你看?
问:新手碰到缩痕第一反应该做什么? 答:别碰压力时间参数,先去量浇口大小、算产品壁厚差,90%的缩痕根本不是调机的问题,是模具设计留坑了。比如筋位厚度超过主体壁厚的70%,必然出缩痕,你调上天都没用,要么改模减筋厚做火山口,要么换低收缩材料,别瞎折腾耽误产能。 问:为什么有的产品刚调出来没问题,生产三四个小时又出缩痕? 答:大概率是模具温度飘了。现在很多工厂为了省成本,要么买便宜模温机控温不准,要么模具水路用了五六年不疏通结垢,料不停带进热量散不出去,模温慢慢往上涨,材料收缩率跟着变大,自然就出缩痕了。碰到这种情况,伸手摸下模具分型面,是不是比刚开机烫好几度,立马就有数了。三种常见缩痕的根治步骤
我整理了这么多年碰过最多的三种缩痕,按步骤走,绝大多数都能解决,不用瞎试。
✅ 筋位背面缩痕- 先算筋厚和主体壁厚的比值,超过0.6就别瞎调了,直接和产品端说改模,要么做火山口挖槽减胶,要么减筋厚,这是一劳永逸的办法,靠调机只能缓解,没法根治。
- 如果不能改模,调机顺序记牢:先升料温5-10度,再降模具温度5-8度,最后再加保压,别上来就堆保压,那是本末倒置。
- 材料可以微调,换高流动性牌号,或者加5%的POE降低收缩应力,比你调半天参数有用。
这种位置的缩痕最讨厌,厚壁中心冷却比表面慢得多,表面定型了内部还在收缩,直接就把表面拉凹。很多人喜欢调分段保压,说实话,也就一半的概率有用。
我最常用的办法是延迟保压,很多注塑机都有这个功能,只是很多人不会用。射速打满填满型腔之后,停个0.3-2秒,让产品表面先冷却定型,再开保压把材料压进去抵消收缩,这样缩痕直接消失,还不会因为保压太大出飞边。
❗ 提醒一句:延迟时间别太长,太长会让表面收缩定型太狠,反而出更严重的凹坑,从0.3秒慢慢往上试,试个三五次就找到合适的参数了。 ✅ 浇口远端缩痕这种基本就是流长比太大,流动性不够,料走不到远端就冷却了,补缩跟不上。如果不能改模改浇口,调机就用分段射速:靠近浇口那段走慢,防止浇口过早冷却,远端走快,快速填满,保压从低往高加,别一下冲满容易困气。
 注塑成型机延迟保压参数设置界面
2024年最新的缩痕解决方案
 2024年最新的缩痕解决方案
这两年注塑行业的新工艺,对付缩痕真的有不少新东西,很多中小厂还没接触到,可以了解下。
首先就是随形冷却水路,现在3D打印模具镶件已经很便宜了,针对缩痕高发的厚壁、筋位位置做局部随形冷却,降温效率比传统直通水路高30%以上,能让厚壁位置和表面同步冷却,缩痕发生率直接降一半还多,周期也能缩短个10%左右,对于大批量生产来说,太划算了。
然后就是微发泡注塑,对付厚壁产品缩痕简直是降维打击,发泡过程中材料的膨胀力刚好抵消材料的热收缩,哪怕壁厚超过20mm,表面也能做到没有一点缩痕,还能减重降成本,缩短成型周期。不过话说回来,微发泡的设备投入比普通注塑高不少,小批量定制产品不划算,要是做大批量的汽车配件、家电外壳,真的可以试。我上个月去东莞一家汽配厂看他们用微发泡做保险杠支架,原来厚壁位置缩痕不良率21%,现在直接降到0.3%不到,太惊艳了。
现在很多人吹什么AI自动调机,说输入产品参数就能自动出参数解决缩痕。说实话,那玩意也就给新手当个入门参考,碰到缩痕这种个性化极强的问题,还是得靠对材料、模具的理解,毕竟每个模具的磨损情况、每个工厂的温湿度、甚至原料的批次收缩率都不一样,机器哪能把所有变量都算进去?对吧?
干注塑这行,说白了就是和材料收缩较劲。你摸透了不同位置收缩的规律,就不会瞎蒙乱调,缩痕根本不是什么解决不了的大问题,别把简单问题搞复杂,最后产能掉了,成本上去了,吃亏的还是自己。