挤出成型:工业塑料加工绕不开的核心工艺真相
什么才是工业级挤出的核心?不是"挤出来"这么简单
 什么才是工业级挤出的核心?不是"挤出来"这么简单
我干了十五年塑料加工,见过太多老板进门第一句话就是,挤出不就是把塑料熔化挤出来吗?能有什么技术门槛?
每次听到这话我都忍不住摇头。
真不是。
挤出是把固态原料熔融、混炼、增压、连续挤出成型的全流程,从最普通的PVC水管,到新能源汽车的密封胶条,再到光伏行业的EVA封装胶膜,90%以上的塑料加工都离不开挤出工艺,现在2024年了,行业对精度的要求早就翻了好几倍,半点马虎都出大事。
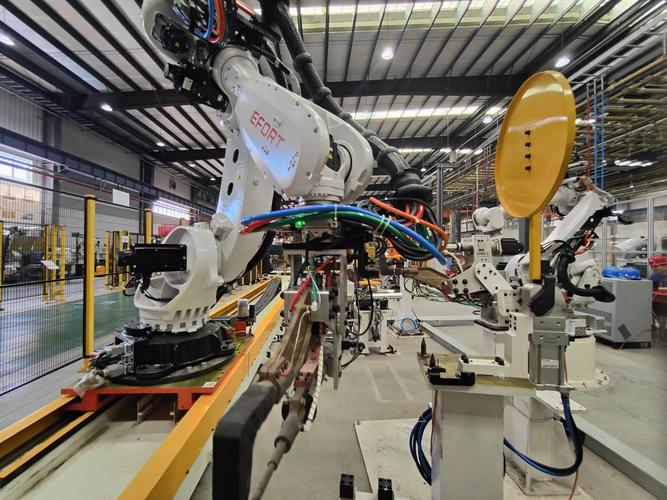
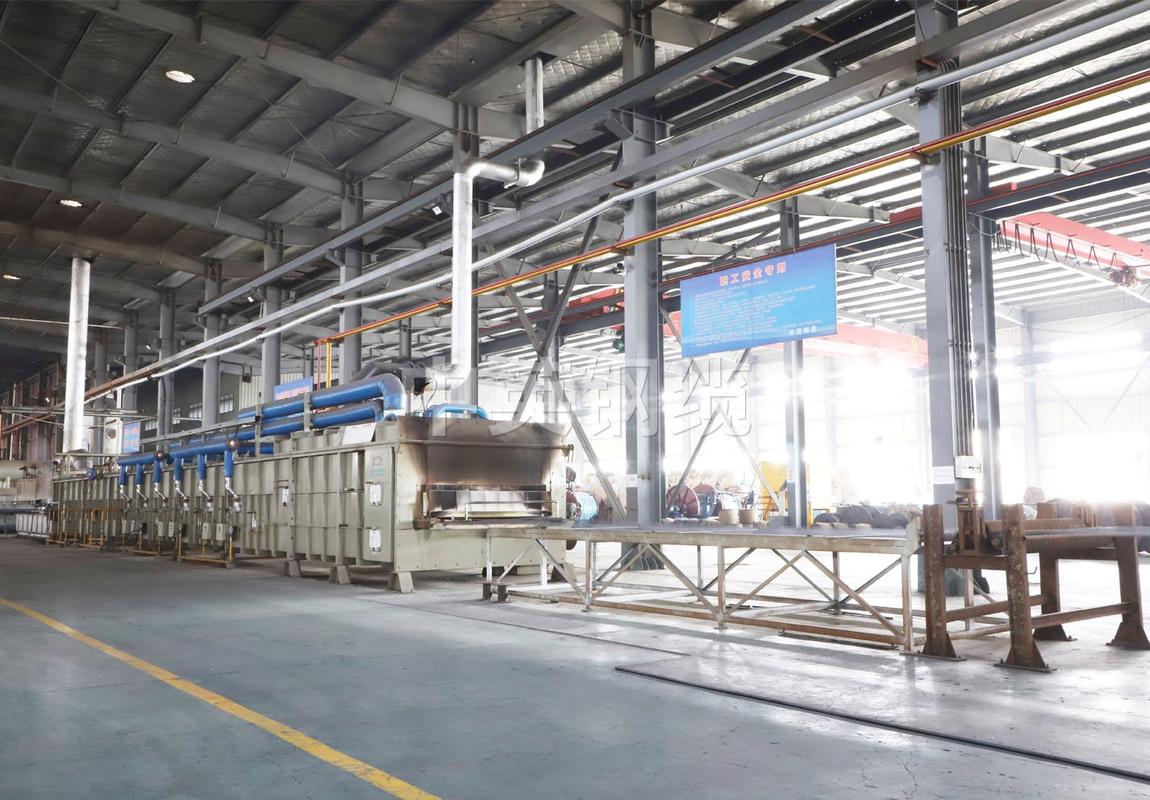
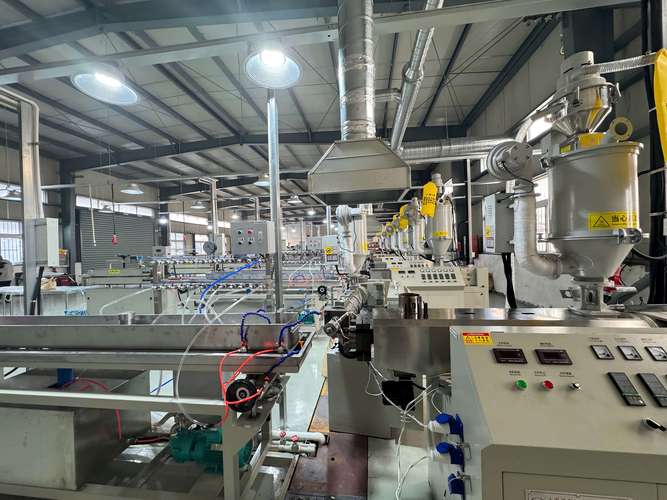 工业塑料挤出生产线车间实拍
就说今年最火的可降解塑料加工,多少老厂换了原料之后,挤出的成品合格率直接掉了三成,亏到肉疼。
问:为什么我们厂换了可降解原料之后,挤出的成品总是表面毛糙,还动不动有孔洞? 答:核心问题出在螺杆长径比和温度分区设计。传统聚烯烃挤出一般长径比20:1到25:1就够用,PLA、PBAT这类可降解原料对剪切热更敏感,需要更长的混炼段,长径比得提到30:1左右才行。而且温度要从加料段到模头逐步提升,很多工厂图省事,把加料段温度拉得和模头一样高,原料提前分解出气泡,出来的成品能不毛糙吗?说实话,很多人对挤出的认知还停留在十年前,现在的挤出早就不是凑活用的状态了,原料变了,下游要求变了,你的工艺也得跟着变。
挤出加工最容易踩的三个坑,全是行业老炮踩出来的血泪
- 💡 螺杆选型错了,赚的钱全赔在损耗上:做填充改性的挤出,非要用最便宜的通用型螺杆,混炼不均,成品拉伸强度直接差两个等级,客户一次退货就是几十万的损失。做色母粒的要用分离型螺杆,做发泡挤出的要选专门的开槽进料螺杆,没有万能螺杆这回事。
- ❗ 忽略挤出背压的调整,良品率悄悄掉十几个点:好多新手调机,只盯着料筒温度和螺杆转速,背压从开机到关机一动不动。背压不够,原料塑化不实,熔体内藏的小气泡排不出去,成品做出来厚薄不均,稍微要求高点的客户根本不收。
- ✅ 换料不清膛,整批产品直接报废:我见过浙江一个做给排水管材的老板,换食品级PE原料的时候,嫌清膛麻烦,直接冲两分钟就开机,结果上次生产残留的PVC杂质混进去,十万米管材全部不符合食品级标准,全当废料卖了,亏了小两百万。
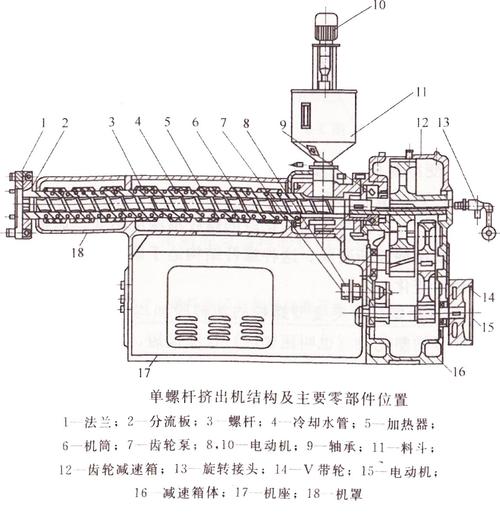 挤出成型专用螺杆结构拆解图
问:中小加工厂升级挤出生产线,选国产设备还是进口设备更划算?
答:放在十年前,我肯定劝你攒钱买进口,那时候国内设备的加工精度和控制系统确实差一截。现在真不一样了。国内一线品牌的挤出线,从螺杆的加工精度到闭环控温系统,精度已经能和进口品牌打平,价格只有进口的一半不到,售后还快,今天出问题明天师傅就能上门调试。除非你做航天航空级的特种超细挤出,不然国产完全够用,省下来的钱够你开两条新线了。
不过话说回来,设备再好,也得有懂行的调机师傅。挤出这行,经验真的比什么都重要,干了十年的老师傅,一眼就能从出料的软硬度、光泽度看出参数哪里不对,这本事,真不是AI能随便学会的。
挤出工艺的新方向,早就不止做塑料型材了
现在很多人说挤出是夕阳工艺,赚不到钱,其实真不是,新玩法太多了。
就说风电行业,现在大兆瓦叶片的加强筋,用连续纤维增强热塑性复合材料挤出成型,比传统的热压工艺效率高十倍,成本直接砍半,成品强度还更高,现在国内已经有好几条量产线在跑了。
还有医用领域的微挤出,做直径不到1mm的介入导管,精度控制在5微米以内,以前全靠进口,现在国内已经有厂家突破了技术,卖价只有进口的三分之一,硬生生把市场抢回来了。
挤出这行,门槛说高不高说低不低,你糊弄它,它就糊弄你,你肯沉下心抠细节,那10%的良品率差就是纯利润。对吧?