感应加热:被中小制造工厂低估的热处理降本神器
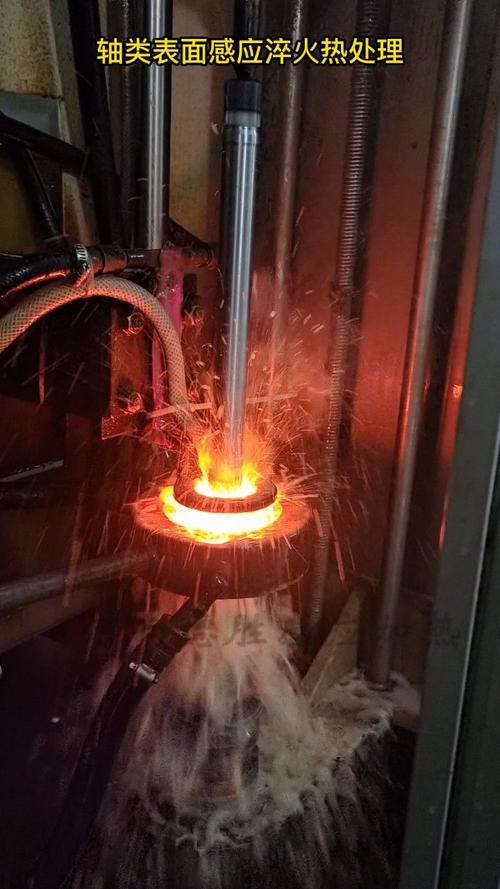 工业汽车半轴感应加热淬火现场
为什么感应加热是当下制造企业的降本黑马
 为什么感应加热是当下制造企业的降本黑马
感应加热的原理说穿了不复杂,就是靠电磁感应让工件自己内部产生涡流发热,不是从外往内传导热量。
这就意味着,你想加热哪就加热哪,不需要把整个工件烧透。省下来的不只是电,还有后续矫正变形的人工和时间。
问:感应加热是不是只能做简单的表面淬火? 答:真不是。早十年可能应用场景有限,现在早就延伸到透热锻造、金属钎焊、淬火回火一体化工序,甚至连3D打印打印出来的金属构件去应力退火,都能用感应加热搞定。针对异形工件,只要定制适配的感应线圈,精度能比传统炉高出好几个等级。 问:感应加热设备是不是太贵,中小厂投不起? 答:这真的是十年前的老黄历了。早年进口一台中频感应加热设备要大几十万,现在国产全数字化的设备,十几万就能落地,赶上地方工业节能改造补贴,算下来首付没多少钱,正常开工一年多就能回本。 说实话,现在制造业利润薄到什么程度大家都清楚,能一件省几块钱,一条线一天干几千件,一年下来就是几十万的纯利润,这不是挖潜,这就是换个技术直接赚出来的。2024年感应加热的最新工业应用场景
别觉得感应加热是老技术就没新玩法,最近三四年,新能源、半导体领域把感应加热玩出了新花样。
最典型的就是新能源汽车的扁线电机,端子钎焊这道工序,原来手工焊或者用其他方式焊,不仅速度慢,还容易氧化,电阻一致性差,直接影响电机效率。用感应加热钎焊,几秒钟就能焊完一个端子,不氧化,一致性拉满,一条线能省七八个工人。
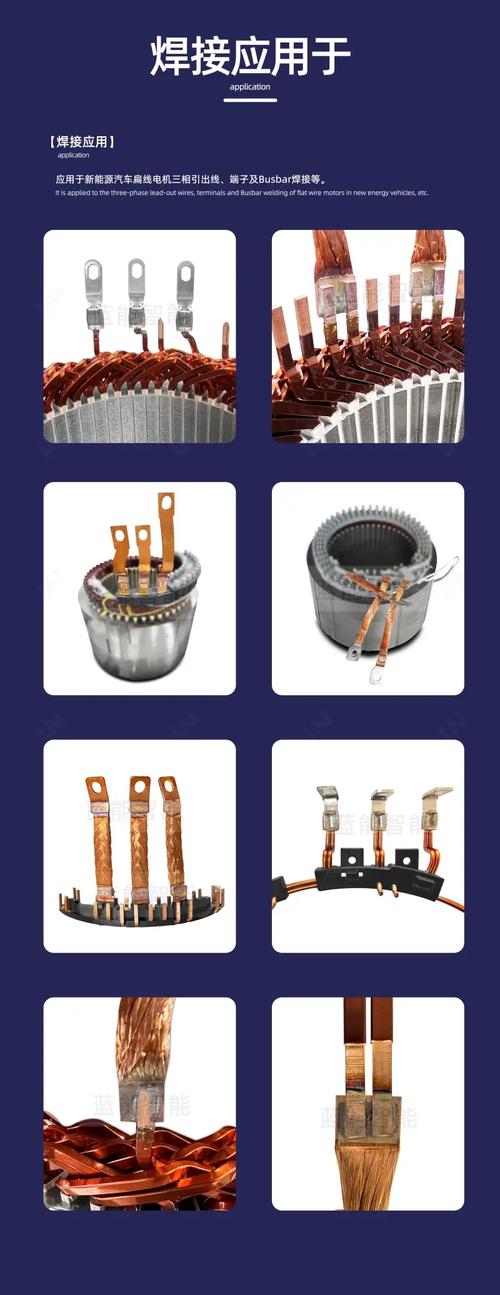 新能源扁线电机端子感应加热钎焊作业
还有风电轴承的滚道淬火,要求变形量控制在0.05mm以内,整体加热根本做不到,感应加热只加热滚道表层,工件本体温度不高,变形自然就小,成品率能从原来的85%升到98%以上,这是什么概念?一个大轴承大几千块,多成一件就是多赚几千。
连光伏半导体领域的硅棒提纯,现在都开始用真空感应加热了,没有接触污染,温度控制精准,刚好符合半导体材料的高纯度要求,这都是最近两年才批量落地的新应用。
上个月跑无锡的汽配展,亲眼见一家做感应加热设备的厂家,拿出来的一体化感应加热淬火机床,自动上下料,自动检测硬度,真的是一个工人能看三台机,太香了。
选感应加热设备别踩这几个坑
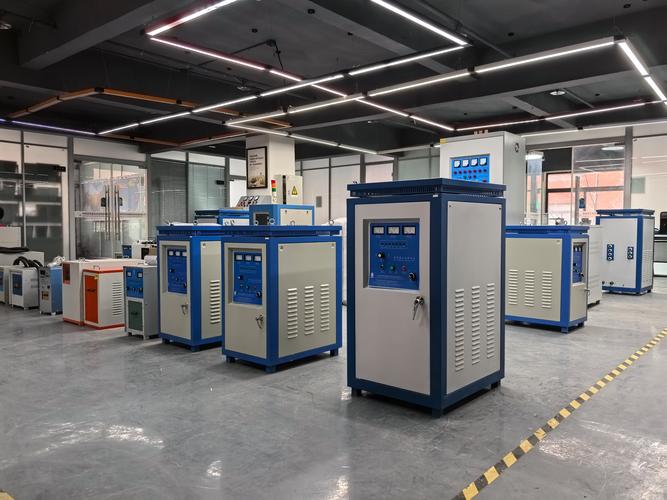 选感应加热设备别踩这几个坑
💡 第一,别贪便宜买小作坊杂牌子设备
很多小厂做的设备,线圈用的是普通铜料,电源用的是淘汰的模拟方案,刚开始用着还行,三五个月之后功率就飘,淬火硬度忽高忽低,坏了找售后连人都找不到。算下来反而比买品牌设备贵多了。
❗ 第二,不是功率越大越好不少卖设备的销售,就想忽悠客户买大功率设备多赚钱,很多老板也觉得功率大干活快,其实完全不对。你做小尺寸零件的表层淬火,用超大功率反而会把加热层烧过,工件直接废了,还白白浪费电。一定要根据你的工件尺寸、需要的加热深度,选对应频率和功率的设备。
✅ 第三,一定要先打样再下单别听销售吹得天花乱坠,拿你自己常用的工件,寄过去让厂家给你免费打样,做完测硬度、测变形、测成品率,所有指标都符合你的要求再谈价格,这一步省不了,省了大概率后悔。
不过话说回来,现在国产感应加热的技术真的起来了,早十年高端一点的应用全靠进口,现在国内做全数字感应电源的厂家,性能不比进口差,价格只有一半,售后还能随叫随到,上门给你调参数,这对咱们中小厂真的是太友好了。 很多工厂天天喊着降本增效,到处抠抠搜搜,其实换对一道工序的技术,一年省出来的钱比抠三年都多。感应加热不是什么黑科技,但是真的能帮你赚钱,就看你愿不愿意试了。