摩擦焊接:被低估的高端制造核心连接技术
你去工业园的机加工车间转一圈,十个搞焊接的,有八个能给你讲清楚电弧焊氩弧焊的门道,问起摩擦焊接,多半摇头——这东西太低调了。但你不知道的是,现在上天的火箭,马路上跑的新能源汽车,甚至你家里用的菜刀刀柄,都在用摩擦焊接。说实话,要不是这几年新能源和航天爆发,这个技术还不知道要藏多久。
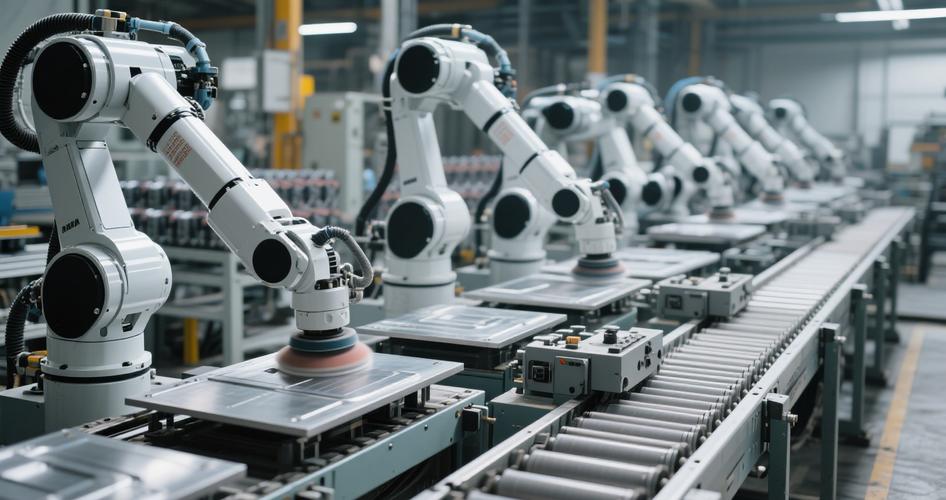
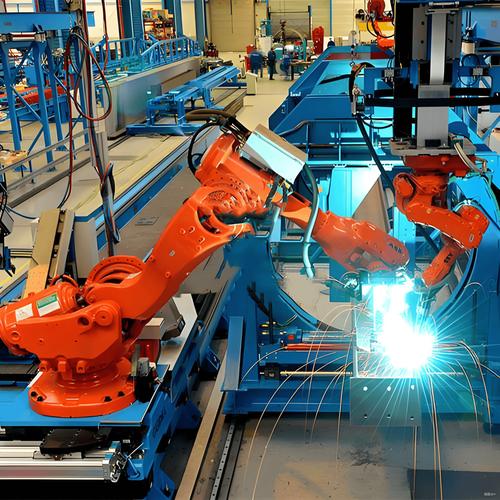
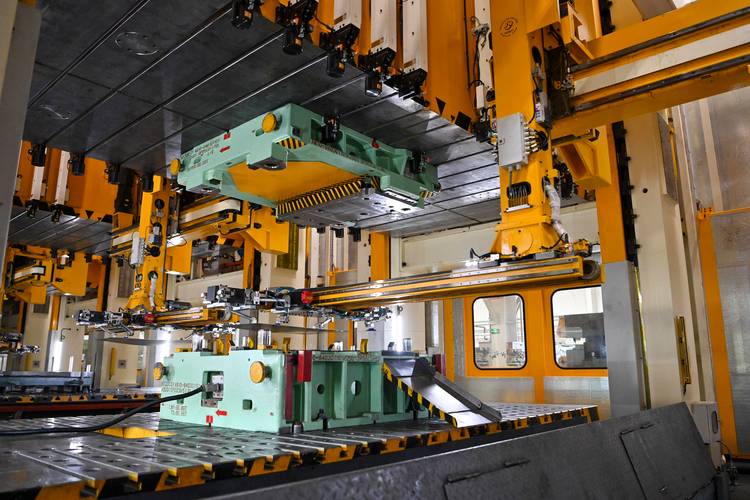
 工业级连续驱动摩擦焊接机床生产场景
问:我一直听说摩擦焊接只能焊圆形工件,是真的吗?
答:那是老黄历了。最早普及的旋转摩擦焊,确实是拿一个工件转,摩擦另一个不转的,只能做回转件,比如轴类、管子。但现在技术早就迭代了,线性摩擦焊可以让工件做高频直线往复摩擦,啥形状都能焊,航空发动机的整体叶盘就是这么拼出来的。还有现在火得一塌糊涂的搅拌摩擦焊,用一个旋转的搅拌头插进工件接缝,边走边磨,直接把整块板材焊在一起,大到十几米的火箭储箱,小到汽车电池托盘,全靠它。
新能源汽车铝合金电池托盘摩擦焊接作业现场
问:摩擦焊接都是给高端大件用的?我们小厂接小单是不是根本用不起?
答:真不是。要是你做批量的轴类零件、刀具,比如铣刀刀头是硬质合金,刀杆是普通碳钢,用摩擦焊接接起来,效率比任何焊接都高,几秒钟一个,废品率不到千分之一,综合成本比你用别的焊接低一半都不止。现在国产的中小型旋转摩擦焊设备,几十万就能拿下,普通的机加工小厂都能装得起。当然高端的大尺寸线性摩擦焊、搅拌摩擦焊设备确实不便宜,但那都是给航空新能源大厂准备的,轮不到小厂操心。
国产摩擦焊接设备,终于不用看外国人脸色了
十几年前我去一家航天配套厂调研,厂长拍着桌子吐槽,想买一台线性摩擦焊,德国人报三千多万,还要等一年半交货,配件坏了,要等三个月才能寄过来,耽误生产坑死人。那时候高端摩擦焊接设备,几乎全被德国、日本的厂商垄断,价格翻着番往上涨,你还没地方讲价。
不过话说回来,这十年国内做装备的真的拼,哈焊所出来的一批人,还有几家民营企业,硬生生把线性摩擦焊、大尺寸搅拌摩擦焊的技术啃下来了。现在国内新能源电池厂的搅拌摩擦焊设备,百分之七十以上都是国产的,价格比进口低一半,交货期三个月,售后随叫随到,不比进口香?
当然,顶尖的超大尺寸设备还有点差距,但整体来看,已经完全能满足国内绝大多数行业的需求了。说实话,这种卡脖子的技术,你自己啃不下来,就永远等着被宰,现在能做到这个地步,真的挺不容易的。
以后再有人跟你聊高端制造,别只说芯片机床,别忘了摩擦焊接这个藏在幕后的功臣。没有它,很多高端产品根本造不出来。对吧?
摩擦焊接到底牛在哪?和传统焊接不是一个路数
传统焊接不管是电弧还是激光,本质都是熔化焊——把工件和填充材料熔化,冷却后连在一起。熔化焊天生就有问题,变形大,容易有气孔裂纹,不同材质焊不到一起,比如铝和钢,铜和铝,熔化焊一搞就裂,根本用不了。 摩擦焊接不一样。它是靠工件之间相互摩擦产生的热量,把接触界面的材料加热到塑性状态,再加压力顶锻,一次成型。整个过程不需要烧熔工件。 ✅ 没有气孔裂纹的问题 ✅ 不同材质随便搭 ✅ 焊完变形极小,不用二次加工 ✅ 效率高到吓人,批量生产几秒一个。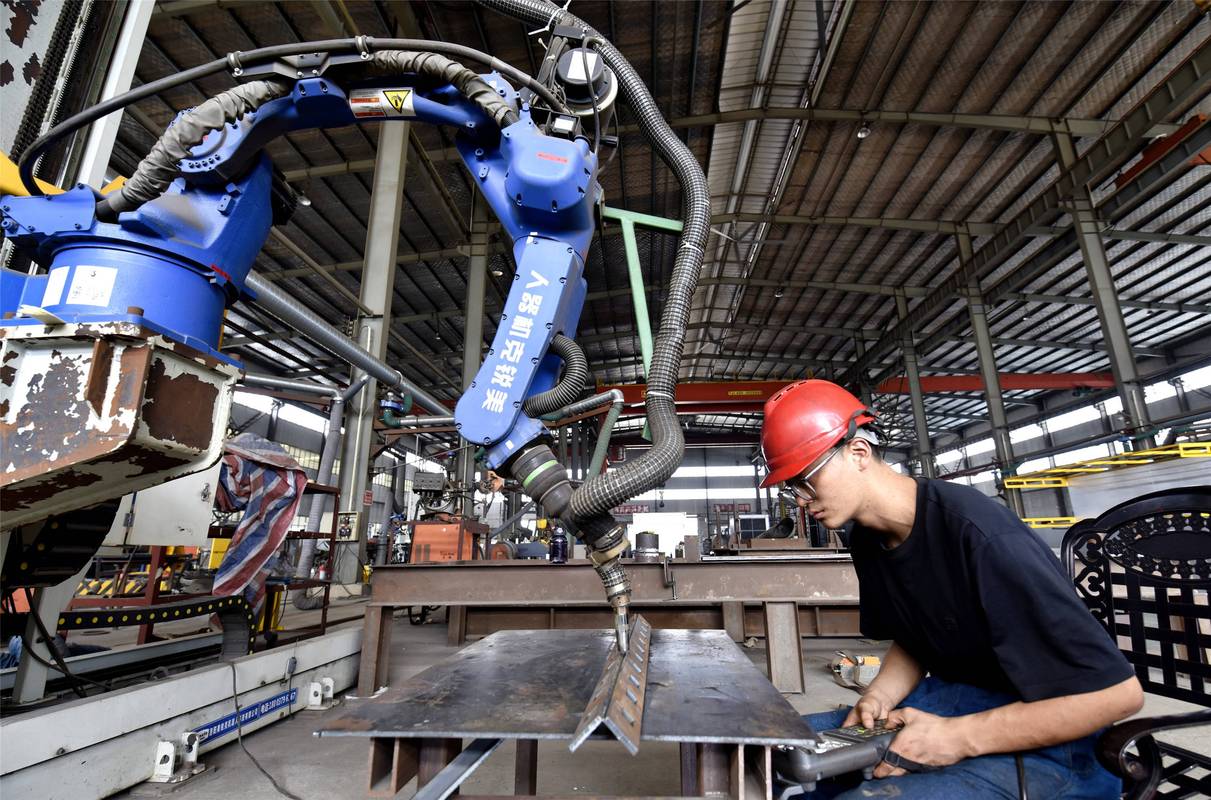 工业级连续驱动摩擦焊接机床生产场景
问:我一直听说摩擦焊接只能焊圆形工件,是真的吗?
答:那是老黄历了。最早普及的旋转摩擦焊,确实是拿一个工件转,摩擦另一个不转的,只能做回转件,比如轴类、管子。但现在技术早就迭代了,线性摩擦焊可以让工件做高频直线往复摩擦,啥形状都能焊,航空发动机的整体叶盘就是这么拼出来的。还有现在火得一塌糊涂的搅拌摩擦焊,用一个旋转的搅拌头插进工件接缝,边走边磨,直接把整块板材焊在一起,大到十几米的火箭储箱,小到汽车电池托盘,全靠它。
现在哪些行业离不了摩擦焊接?看完你就懂了
先说最火的新能源汽车。现在新能源都拼轻量化,车身、电池全用铝合金,传统弧焊焊铝合金,变形大,漏液风险高,强度还不够。现在主流的电池托盘,百分之八十都是用搅拌摩擦焊接。说白了,就是一整块铝板接缝直接磨透焊死,连焊料都不用,密封性比弧焊好太多,强度还高,重量还轻。然后就是汽车传动轴,不管是燃油车还是新能源车,传动轴原来用法兰对接,现在直接摩擦焊接成一根,减重百分之二十,成本还降了,寿命还长。 再说航空航天。这地方对强度和重量的要求变态到极致。原来火箭燃料储箱的拼接,要用铆接,还要打胶,一堆缝隙,现在全用搅拌摩擦焊,整体成型,强度高,还减重,长征五号的储箱就是这么做的。航空发动机的整体叶盘,原来都是单片叶片装在轮盘上,用榫头连接,现在直接用线性摩擦焊把叶片焊在轮盘上,直接减重三分之一,强度还翻番,这都是摩擦焊接的功劳。 还有日用五金,你买的好点的菜刀,刀身是合金钢,刀柄是不锈钢或者碳钢,两种不同的钢,就是摩擦焊接起来的,用十年都不会开,比粘的钉的结实太多。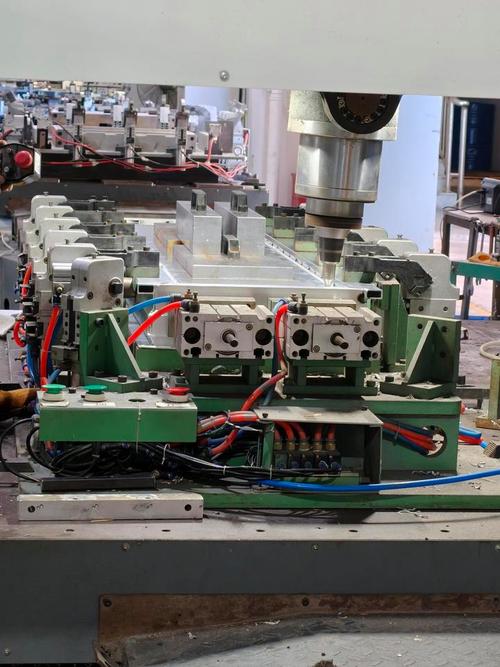 新能源汽车铝合金电池托盘摩擦焊接作业现场
问:摩擦焊接都是给高端大件用的?我们小厂接小单是不是根本用不起?
答:真不是。要是你做批量的轴类零件、刀具,比如铣刀刀头是硬质合金,刀杆是普通碳钢,用摩擦焊接接起来,效率比任何焊接都高,几秒钟一个,废品率不到千分之一,综合成本比你用别的焊接低一半都不止。现在国产的中小型旋转摩擦焊设备,几十万就能拿下,普通的机加工小厂都能装得起。当然高端的大尺寸线性摩擦焊、搅拌摩擦焊设备确实不便宜,但那都是给航空新能源大厂准备的,轮不到小厂操心。
国产摩擦焊接设备,终于不用看外国人脸色了
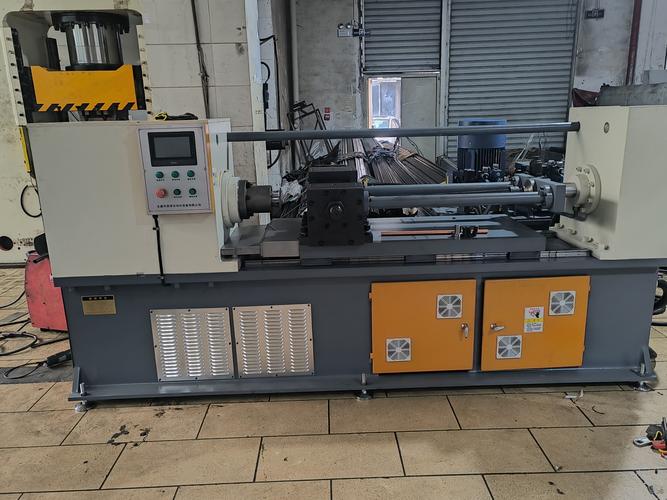 国产摩擦焊接设备,终于不用看外国人脸色了
十几年前我去一家航天配套厂调研,厂长拍着桌子吐槽,想买一台线性摩擦焊,德国人报三千多万,还要等一年半交货,配件坏了,要等三个月才能寄过来,耽误生产坑死人。那时候高端摩擦焊接设备,几乎全被德国、日本的厂商垄断,价格翻着番往上涨,你还没地方讲价。
不过话说回来,这十年国内做装备的真的拼,哈焊所出来的一批人,还有几家民营企业,硬生生把线性摩擦焊、大尺寸搅拌摩擦焊的技术啃下来了。现在国内新能源电池厂的搅拌摩擦焊设备,百分之七十以上都是国产的,价格比进口低一半,交货期三个月,售后随叫随到,不比进口香?
当然,顶尖的超大尺寸设备还有点差距,但整体来看,已经完全能满足国内绝大多数行业的需求了。说实话,这种卡脖子的技术,你自己啃不下来,就永远等着被宰,现在能做到这个地步,真的挺不容易的。
以后再有人跟你聊高端制造,别只说芯片机床,别忘了摩擦焊接这个藏在幕后的功臣。没有它,很多高端产品根本造不出来。对吧?