超声波焊接:为什么它成了新能源制造业的核心连接方案
我跑了不下15家新势力车企、动力电池厂的焊接车间,见过太多工程师为异种材料、轻薄件连接掉头发。
之前用胶粘,固化要等,异味大,过不了零下40度的可靠性测试。
用螺丝锁,增加自重,还留漏水缝隙。
直到换成超声波焊接,问题直接解决大半。
 工业超声波焊接机焊接汽车塑料内饰生产现场
早些年这个工艺确实只用来焊玩具、文具这种小塑料件,现在早就不一样了。新能源产业爆发之后,超声波焊接的应用场景直接翻了好几倍。
问:超声波焊接是不是只能焊同种热塑性塑料?
答:真不是。这个误区传了十几年了。现在工艺改进之后,不仅能焊铜箔、铝箔这种薄金属,动力电池的极片叠焊、软包电池的极耳焊接,一大半都是用的超声波焊接。甚至塑料和薄钢板的异种连接,只要参数和焊头设计到位,也能焊得牢固,满足行业标准。
问:超声波焊接比传统热板焊接贵很多吗?
答:前期设备投入确实略高一点,但算总账反而更便宜。绝大多数小件焊接,1秒以内就能完成,不需要预热,不需要胶水、螺丝这些额外耗材,也不用等固化,一条自动化线一小时就能焊几千件,废品率比热板低一半还多。我接触过一家做线束接插件的工厂,换了之后一年省了近百万耗材钱,信不信?
超声波焊接新能源动力电池铜箔极片成品展示
说实话,去年我去宁德时代的一个配套厂参观,整条线只有三个工人,全是机械臂配合超声波焊接,一天产出近万组电池极耳,太吓人了。
选超声波焊接方案,一定要避开这三个坑
这都是我跑现场跑出来的经验,全是血泪教训。
❗ 第一个坑:贪便宜买功率不足的杂牌设备
很多小厂算成本,只看设备报价,不看自己工件的厚度和材质。比如你要焊2mm厚的PP塑料,非要买1500W的机器,振子功率不够,要么焊不牢,要么把表面熔穿,废了一堆工件才发现问题,亏大了。
💡 第二个坑:不做试焊直接签合同
哪怕你的工件和别人的一模一样,换了材料供应商,熔点都会变,更何况不同厂家的焊头设计水平差很多。一定要拿自己的量产工件去试,测了焊缝强度、密封度没问题再交钱,别嫌麻烦。
✅ 第三个坑:忽略售后维护
超声波焊接的换能器和焊头,不是说坏了才需要修,天天24小时满负荷跑,半年就得调一次谐振频率,一年要检查一次振幅。要是买了小厂的设备,找不到人售后,停一天工损失都比买设备省的钱多。
不过话说回来,现在国产超声波焊接的技术已经完全起来了,不比进口的差,价格只有进口的一半不到,很多头部主机厂都换成国产了,没必要盲目崇洋。
最近还出了带AI视觉检测的一体式超声波焊接机,焊完直接自动检测焊缝有没有缺陷,不合格直接踢出去,连人工检测都省了。这个工艺还在往半导体、医疗耗材那边扩,未来空间还大得很,对吧?
到底什么是超声波焊接,别被网上的玄乎概念忽悠
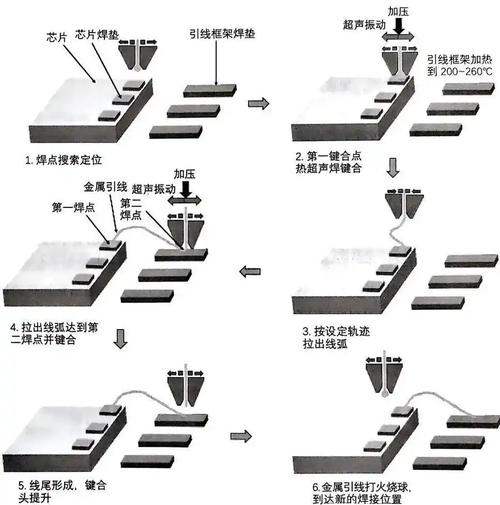
核心逻辑其实很简单。就是通过换能器把电能转换成20kHz以上的高频机械振动,压在待连接的工件表面,让接触层分子相互摩擦生热,熔化后融合在一起,冷却后就是强度足够的一体焊缝。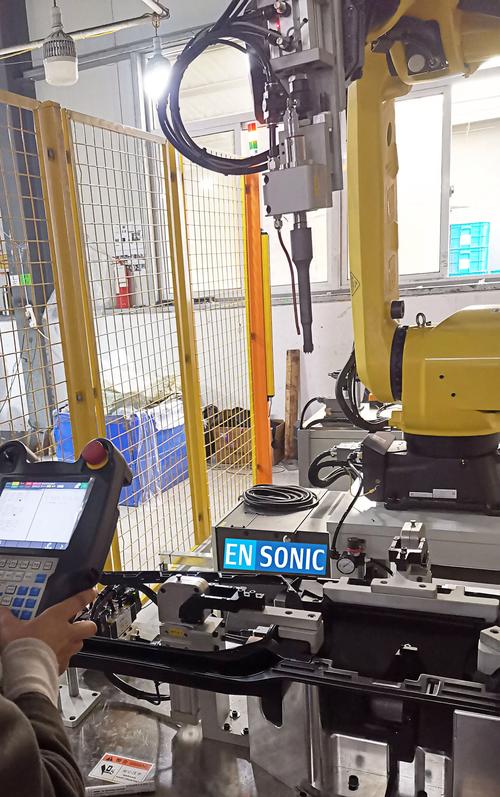 工业超声波焊接机焊接汽车塑料内饰生产现场
早些年这个工艺确实只用来焊玩具、文具这种小塑料件,现在早就不一样了。新能源产业爆发之后,超声波焊接的应用场景直接翻了好几倍。
问:超声波焊接是不是只能焊同种热塑性塑料?
答:真不是。这个误区传了十几年了。现在工艺改进之后,不仅能焊铜箔、铝箔这种薄金属,动力电池的极片叠焊、软包电池的极耳焊接,一大半都是用的超声波焊接。甚至塑料和薄钢板的异种连接,只要参数和焊头设计到位,也能焊得牢固,满足行业标准。
问:超声波焊接比传统热板焊接贵很多吗?
答:前期设备投入确实略高一点,但算总账反而更便宜。绝大多数小件焊接,1秒以内就能完成,不需要预热,不需要胶水、螺丝这些额外耗材,也不用等固化,一条自动化线一小时就能焊几千件,废品率比热板低一半还多。我接触过一家做线束接插件的工厂,换了之后一年省了近百万耗材钱,信不信?
为什么新能源行业疯抢超声波焊接方案
三个核心原因,全踩在了新能源制造的痛点上。 1. 完美适配轻量化需求 新能源汽车要降重来提续航,能换塑料的地方基本都换了。超声波焊接不需要额外的螺丝、胶粘剂,连接部位比传统工艺轻30%以上,还给设计留了更多空间,不会因为螺丝孔破坏外观。 2. 密封和强度都能打 动力电池Pack外壳、汽车车门防水膜、充电桩防水接头,这些地方要求IP67以上的防水,超声波焊接出来的焊缝是分子级融合,缝隙比胶粘小好几个量级,完全能满足要求。至于强度,现在好一点的设备焊出来的焊缝,强度不比本体塑料差,过撞击测试都没问题。 3. 自动化适配性拉满 现在新能源都是大规模批量生产,要的就是稳定、快。超声波焊接的参数可以提前存储,换产品只要调个程序,焊接过程全闭环监控,直接嵌到机械臂生产线里就行,完全不用人工干预。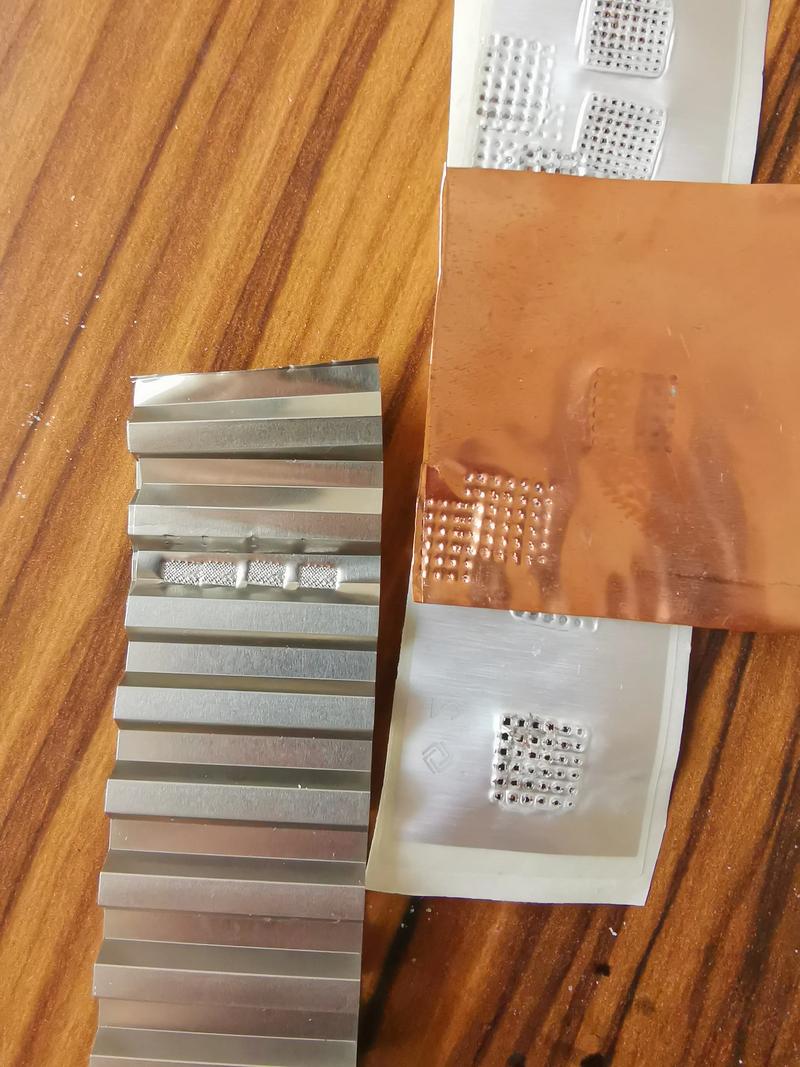 超声波焊接新能源动力电池铜箔极片成品展示
说实话,去年我去宁德时代的一个配套厂参观,整条线只有三个工人,全是机械臂配合超声波焊接,一天产出近万组电池极耳,太吓人了。
选超声波焊接方案,一定要避开这三个坑
 选超声波焊接方案,一定要避开这三个坑
这都是我跑现场跑出来的经验,全是血泪教训。
❗ 第一个坑:贪便宜买功率不足的杂牌设备
很多小厂算成本,只看设备报价,不看自己工件的厚度和材质。比如你要焊2mm厚的PP塑料,非要买1500W的机器,振子功率不够,要么焊不牢,要么把表面熔穿,废了一堆工件才发现问题,亏大了。
💡 第二个坑:不做试焊直接签合同
哪怕你的工件和别人的一模一样,换了材料供应商,熔点都会变,更何况不同厂家的焊头设计水平差很多。一定要拿自己的量产工件去试,测了焊缝强度、密封度没问题再交钱,别嫌麻烦。
✅ 第三个坑:忽略售后维护
超声波焊接的换能器和焊头,不是说坏了才需要修,天天24小时满负荷跑,半年就得调一次谐振频率,一年要检查一次振幅。要是买了小厂的设备,找不到人售后,停一天工损失都比买设备省的钱多。
不过话说回来,现在国产超声波焊接的技术已经完全起来了,不比进口的差,价格只有进口的一半不到,很多头部主机厂都换成国产了,没必要盲目崇洋。
最近还出了带AI视觉检测的一体式超声波焊接机,焊完直接自动检测焊缝有没有缺陷,不合格直接踢出去,连人工检测都省了。这个工艺还在往半导体、医疗耗材那边扩,未来空间还大得很,对吧?