火焰加热:工业领域老树发新芽的硬核工艺
很多人一提到工业加热,第一反应就是激光、感应、中频这些听起来就高大上的新工艺。谁能想到,一百多年前就成熟的火焰加热,现在还在大大小小的工厂里挑大梁。
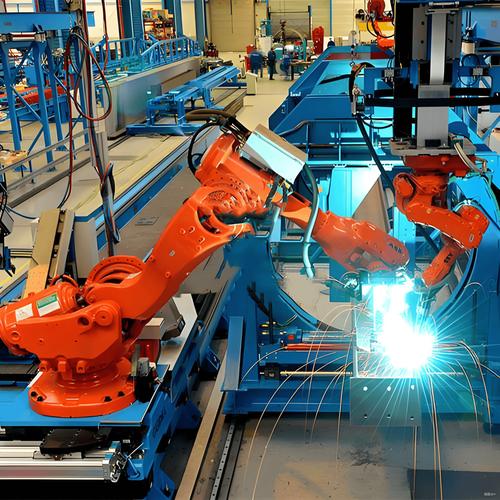
 工业重型焊接机架火焰加热矫正现场
问:火焰加热矫正比感应加热成本低多少?
答:拿12米长的重型数控车床床身矫正举例,感应加热需要定制匹配尺寸的感应线圈,加上设备移位、吊装,前期准备就要三万多,还不算后续加工费。火焰加热呢?两个熟练工半天就能干完,乙炔氧气加起来,成本不到两千,矫正后的精度完全满足机床安装要求,只要不是极端要求的工件,根本没必要花那个冤枉钱。
大口径厚壁钢管火焰加热热弯加工现场
现在小批量异形弯管,很多管件厂还在用火焰加热弯管,大口径厚壁管,开一次模具几万块,小批量根本赚不回成本,火焰加热对着弯管位置慢慢烧,一边烧一边弯,精度够,成本低,真香。
❗ 这里必须提一句:不管什么应用,安全永远是底线。乙炔氧气都是易燃易爆品,现场必须配灭火器,气瓶离加热区至少10米,软管要定期检查漏气,别拿命换那点速度。
上个月我在东莞见一家做自动火焰矫正设备的厂,把老师傅的经验参数做成了程序,机器人自动走枪,自动控温,一天能矫正几十根集装箱型材,精度误差控制在0.3毫米以内,比人工快三倍,成本还降了一半。你看,老工艺也能装上新技术的翅膀,根本不存在淘汰一说。
工业领域从来不是唯新技术论,适合的就是最好的。火焰加热活了一百多年,还能继续活下去,靠的就是它灵活、低成本、适配场景广的优势。以后估计还得陪我们走几十年。
自动化时代,火焰加热为什么还没被淘汰
我跑过全国几十家制造工厂,从东北的重型机械厂到珠三角的小五金厂,只要有大型结构件焊接工序,十家里有八家还留着火焰加热矫正的工位。不是老板抠门舍不得换设备,是这玩意儿真的不可替代。 十几吨重的机床床身,几十米长的桥梁钢结构,焊完翘了几个毫米,你要把整玩意儿搬去感应加热生产线?光吊装费都够做好几次火焰加热了。 火焰加热不一样,工人扛上割炬,拉上气管,走到哪儿烧到哪儿,对准变形区点一把火,完事等冷却,变形就回来了。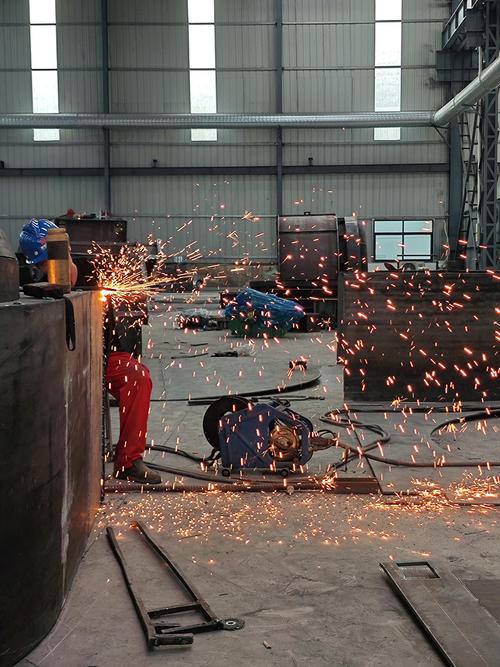 工业重型焊接机架火焰加热矫正现场
问:火焰加热矫正比感应加热成本低多少?
答:拿12米长的重型数控车床床身矫正举例,感应加热需要定制匹配尺寸的感应线圈,加上设备移位、吊装,前期准备就要三万多,还不算后续加工费。火焰加热呢?两个熟练工半天就能干完,乙炔氧气加起来,成本不到两千,矫正后的精度完全满足机床安装要求,只要不是极端要求的工件,根本没必要花那个冤枉钱。
别拿常识当专业:火焰加热的核心讲究
很多外行甚至刚入行的学徒都觉得,火焰加热不就是把钢板烧红吗?有什么技术含量? 我见过整块价值四十多万的压力容器钢板,就因为学徒烧错了火焰类型,直接报废,老板脸都绿了。 这里面的门道,说深不深说浅不浅。核心就三个东西:火焰类型、加热温度、加热范围。 💡 给新手整理了最常用的选择: - 低碳钢、普通低合金钢矫正:用中性焰,温度均匀,氧化少,不容易出裂纹 - 厚板大变形矫正:需要加快冷却速度,可以加热后直接喷水,利用更大的收缩应力拉回变形 - 高碳钢、合金钢:一定要控制加热温度,不能超过相变温度太多,不然容易晶粒粗大变脆 说实话,现在早不是老师傅靠眼睛看火色猜温度的年代了,大部分工厂都配了便携红外测温枪,加热的时候盯着温度,到点就停,精度比以前高太多,也少出很多废活。不过话说回来,经验还是很重要,什么样的变形该烧多大的面积,该烧多深,老师傅一摸一个准,新手得练两三年才能摸透。 问:火焰加热会改变母材的力学性能吗?会不会影响工件寿命? 答:只要参数选对,控制好加热温度和加热次数,对大多数工业常用钢材来说,性能影响可以忽略不计,完全符合国家行业验收标准。只有反复在同一个位置加热,或者加热温度超标太多,才会导致晶粒粗大,降低韧性。现在就连桥梁、压力容器这些一级受力构件,行业标准都明确允许使用火焰加热矫正,只要做完做好无损检测就行,不用过度担心。不止矫正:火焰加热的新应用场景
很多人对火焰加热的印象还停留在矫正变形,其实现在它早就拓展了不少新玩法。 比如说矿山机械的颚破齿板,只需要局部工作面硬化,小批量生产的话,用火焰加热局部淬火,比进真空炉方便太多,成本只有十分之一,硬度完全达标。还有船舶维修,船靠在船坞里,船板碰撞变形了,总不能把船拆了拉去加工厂吧?工人直接扛着割炬上船,找准位置加热矫正,干完就能下水,比什么方法都快。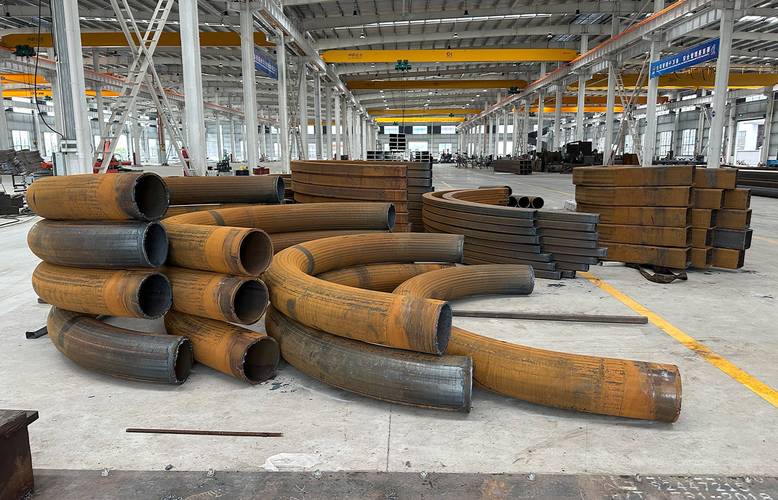 大口径厚壁钢管火焰加热热弯加工现场
现在小批量异形弯管,很多管件厂还在用火焰加热弯管,大口径厚壁管,开一次模具几万块,小批量根本赚不回成本,火焰加热对着弯管位置慢慢烧,一边烧一边弯,精度够,成本低,真香。
❗ 这里必须提一句:不管什么应用,安全永远是底线。乙炔氧气都是易燃易爆品,现场必须配灭火器,气瓶离加热区至少10米,软管要定期检查漏气,别拿命换那点速度。
上个月我在东莞见一家做自动火焰矫正设备的厂,把老师傅的经验参数做成了程序,机器人自动走枪,自动控温,一天能矫正几十根集装箱型材,精度误差控制在0.3毫米以内,比人工快三倍,成本还降了一半。你看,老工艺也能装上新技术的翅膀,根本不存在淘汰一说。
工业领域从来不是唯新技术论,适合的就是最好的。火焰加热活了一百多年,还能继续活下去,靠的就是它灵活、低成本、适配场景广的优势。以后估计还得陪我们走几十年。