电阻加热:工业热处理领域被低估的实用王牌
我干工业热处理快二十年了,见过太多上来就要找新加热方式的,最后转一圈还是回来用电阻加热。对吧?
 工业箱式电阻加热炉现场作业图
你别觉得原理简单就低端,现在2024年了,国内做汽车冲压模具退火,还有大部分中小机械厂的调质处理,八成还是用电阻炉。成本摆在这里啊。一套进口感应加热设备大几十万,小工厂接散单,一年没几个活儿,回本要三五年,谁玩得起?
电阻加热的设备,采购成本只有感应的三分之一不到,维护更简单——加热丝坏了,找个电工换了就行,半天就能复工,哪像感应设备坏了,要找厂家工程师过来,等两三天,误工误产,这损失谁扛?
问:电阻加热是不是只能做低精度的粗加工?
答:那都是老黄历了。现在的电阻加热炉带PID智能控温,控温精度能做到±1℃,保温八小时温差不超过2℃,做航空航天的小型零件调质都够格。之前我接触过一家做航天紧固件的工厂,就是用改进的井式电阻加热炉,产品合格率比之前用感应加热还高两个百分点,因为电阻加热的温度均匀性真的好,你想啊,整个炉腔都热透了,零件放进去每个面受热都一致,感应加热是局部快速升温,薄壁零件很容易变形。
模块化电阻加热片现场应力消除作业图
问:电阻加热和感应加热比,能耗是不是更高?
答:要看你做什么活儿。要是整炉批量处理零件,电阻加热的热利用率其实能做到60%以上,加上现在的保温材料都是纳米级的,漏热很少,反而比反复启停的感应加热更省。要是局部处理单个大件,那模块化电阻加热的能耗也比开整炉低太多了。只有那种高速流水线的表面淬火,感应加热才占优势,别的场景,电阻加热真不费电。
选电阻加热设备要避哪些坑?
我见过太多工厂踩坑了,给你们列几个最常见的。
❗ 第一,贪便宜买劣质保温材料。很多小厂家为了省成本,用普通的硅酸铝棉,不到一年保温就垮了,炉壁温度能摸到烫手,能耗直接涨两成,算下来一年多的电费都够买个好点的新炉子了。✅认准纳米微孔隔热板,贵是贵一点,三五年省的电费早就赚回来了。
❗ 第二,不根据活儿选炉型。做长轴调质就选井式电阻炉,别贪便宜买箱式的,挂都挂不住,冷却后弯了的零件全废。做小型五金件批量淬火就选网带式电阻加热炉,连续生产效率高,比箱式的省不少人工。
💡 第三,忽略控温系统。别听销售说什么"能升温就行",现在工业产品对热处理要求越来越高,控温不准,整批零件硬度不达标,全得返工,那损失才大。一定要带电控箱带温度实时记录的,能溯源,应付客户审核也方便。
不过话说回来,也没必要盲目追求进口,现在国内做电阻加热设备的控温系统,做得不比国外差,价格便宜一半,售后还快。去年有个江苏的客户,一开始听人忽悠买了进口的,后来加热模块坏了,等配件等了一个月,活活丢了两个稳定的大客户,后来换成国内品牌的,半天就修好,人家现在合作得好好的。
其实工业哪有什么高低级之分,好用省钱能搞定活儿就是好技术。电阻加热这个东西,诞生一百多年了,现在还在各个工业场景顶半边天,不是没有道理的。很多新从业者上来就看不起老技术,其实挖深了,里面的门道多了去了。对吧?现在这么多新的应用场景,还在给电阻加热玩出新花样,未来几十年,估计也不会被淘汰。
为什么现在还有这么多工厂死磕电阻加热?
现在什么感应加热、激光加热炒得火,好像不用点新技术你就落后了。 说实话,电阻加热才是真的百搭选手。 原理不复杂,就是电流通过电阻产热,焦耳定律,没什么花活。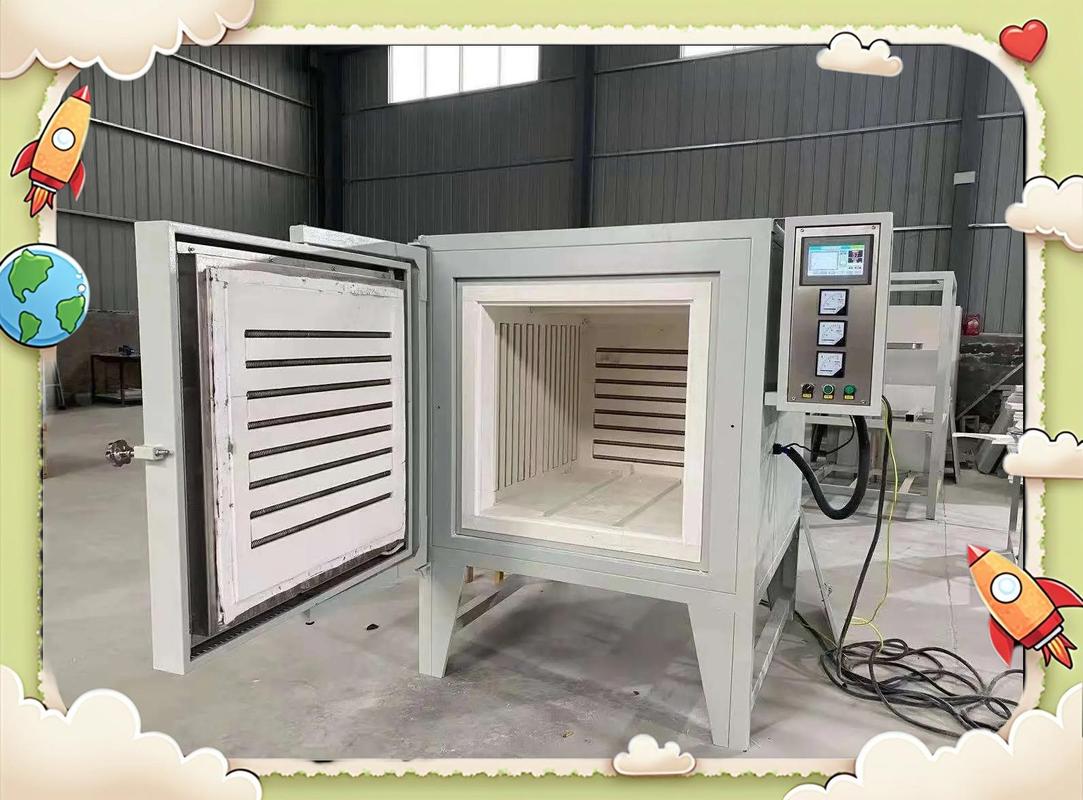 工业箱式电阻加热炉现场作业图
你别觉得原理简单就低端,现在2024年了,国内做汽车冲压模具退火,还有大部分中小机械厂的调质处理,八成还是用电阻炉。成本摆在这里啊。一套进口感应加热设备大几十万,小工厂接散单,一年没几个活儿,回本要三五年,谁玩得起?
电阻加热的设备,采购成本只有感应的三分之一不到,维护更简单——加热丝坏了,找个电工换了就行,半天就能复工,哪像感应设备坏了,要找厂家工程师过来,等两三天,误工误产,这损失谁扛?
问:电阻加热是不是只能做低精度的粗加工?
答:那都是老黄历了。现在的电阻加热炉带PID智能控温,控温精度能做到±1℃,保温八小时温差不超过2℃,做航空航天的小型零件调质都够格。之前我接触过一家做航天紧固件的工厂,就是用改进的井式电阻加热炉,产品合格率比之前用感应加热还高两个百分点,因为电阻加热的温度均匀性真的好,你想啊,整个炉腔都热透了,零件放进去每个面受热都一致,感应加热是局部快速升温,薄壁零件很容易变形。
现在的电阻加热都更新了哪些玩法?
别觉得电阻加热还是几十年前的老东西,现在国内的厂商改得真不少。 比如陶瓷加热芯替代传统电阻丝,寿命翻三倍,高温下的稳定性好太多。还有红外电阻加热,专门做塑料焊接、工业薄膜定型,效率比传统的高快一倍。 哦对了,现在还有模块化的电阻加热板,做大型工件的局部热处理,不用把整个几十吨的工件搬去炉子里,直接把加热模块贴上去就能加热,太方便了。我上个月去东莞一个做大型机床床身的工厂,他们现场做焊接应力消除,就是用模块化电阻加热片,贴在焊接部位,保温十二个小时,直接搞定,总功耗比整炉加热省了七成。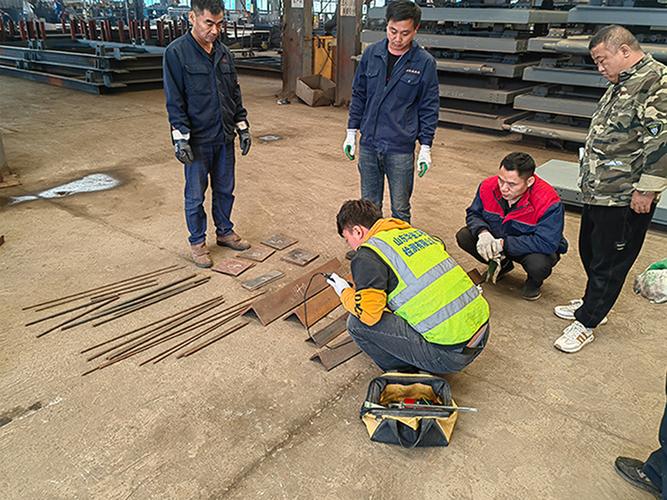 模块化电阻加热片现场应力消除作业图
问:电阻加热和感应加热比,能耗是不是更高?
答:要看你做什么活儿。要是整炉批量处理零件,电阻加热的热利用率其实能做到60%以上,加上现在的保温材料都是纳米级的,漏热很少,反而比反复启停的感应加热更省。要是局部处理单个大件,那模块化电阻加热的能耗也比开整炉低太多了。只有那种高速流水线的表面淬火,感应加热才占优势,别的场景,电阻加热真不费电。
选电阻加热设备要避哪些坑?
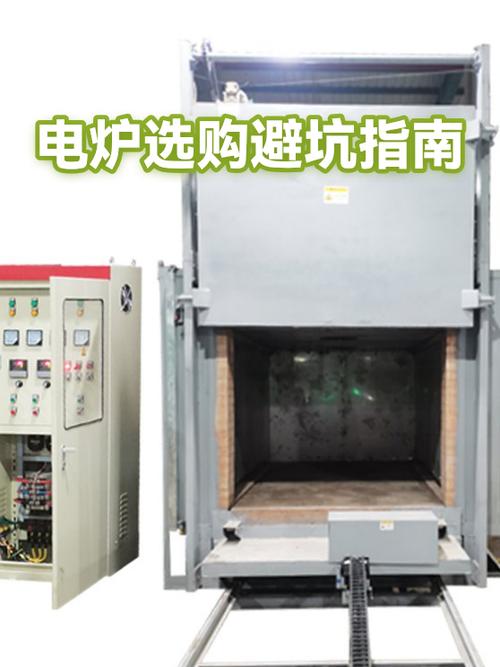 选电阻加热设备要避哪些坑?
我见过太多工厂踩坑了,给你们列几个最常见的。
❗ 第一,贪便宜买劣质保温材料。很多小厂家为了省成本,用普通的硅酸铝棉,不到一年保温就垮了,炉壁温度能摸到烫手,能耗直接涨两成,算下来一年多的电费都够买个好点的新炉子了。✅认准纳米微孔隔热板,贵是贵一点,三五年省的电费早就赚回来了。
❗ 第二,不根据活儿选炉型。做长轴调质就选井式电阻炉,别贪便宜买箱式的,挂都挂不住,冷却后弯了的零件全废。做小型五金件批量淬火就选网带式电阻加热炉,连续生产效率高,比箱式的省不少人工。
💡 第三,忽略控温系统。别听销售说什么"能升温就行",现在工业产品对热处理要求越来越高,控温不准,整批零件硬度不达标,全得返工,那损失才大。一定要带电控箱带温度实时记录的,能溯源,应付客户审核也方便。
不过话说回来,也没必要盲目追求进口,现在国内做电阻加热设备的控温系统,做得不比国外差,价格便宜一半,售后还快。去年有个江苏的客户,一开始听人忽悠买了进口的,后来加热模块坏了,等配件等了一个月,活活丢了两个稳定的大客户,后来换成国内品牌的,半天就修好,人家现在合作得好好的。
其实工业哪有什么高低级之分,好用省钱能搞定活儿就是好技术。电阻加热这个东西,诞生一百多年了,现在还在各个工业场景顶半边天,不是没有道理的。很多新从业者上来就看不起老技术,其实挖深了,里面的门道多了去了。对吧?现在这么多新的应用场景,还在给电阻加热玩出新花样,未来几十年,估计也不会被淘汰。