吹塑加工避坑指南:资深厂技才懂的隐性细节
我跑过国内三十多家大小吹塑工厂,见过年赚千万的头部厂,也见过接错一单直接关门的小作坊。
很多人对吹塑的印象还停留在做塑料瓶、塑料桶,太老黄历了。现在吹塑都能做储能电池外壳、新能源汽车的风管、甚至无人机的机身结构件了。
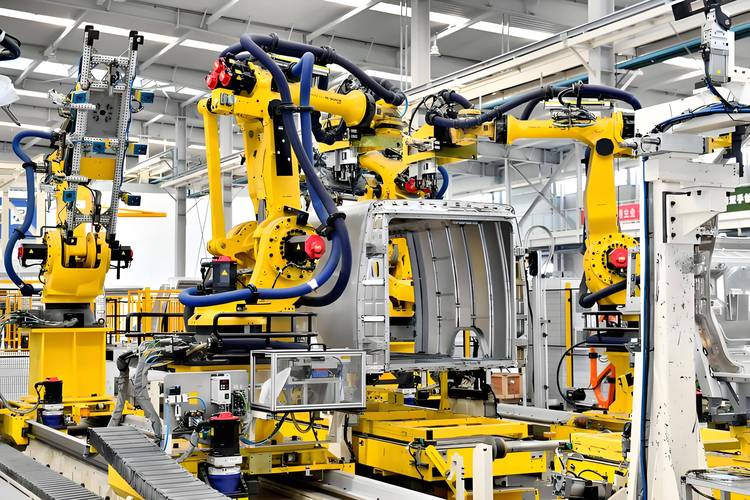
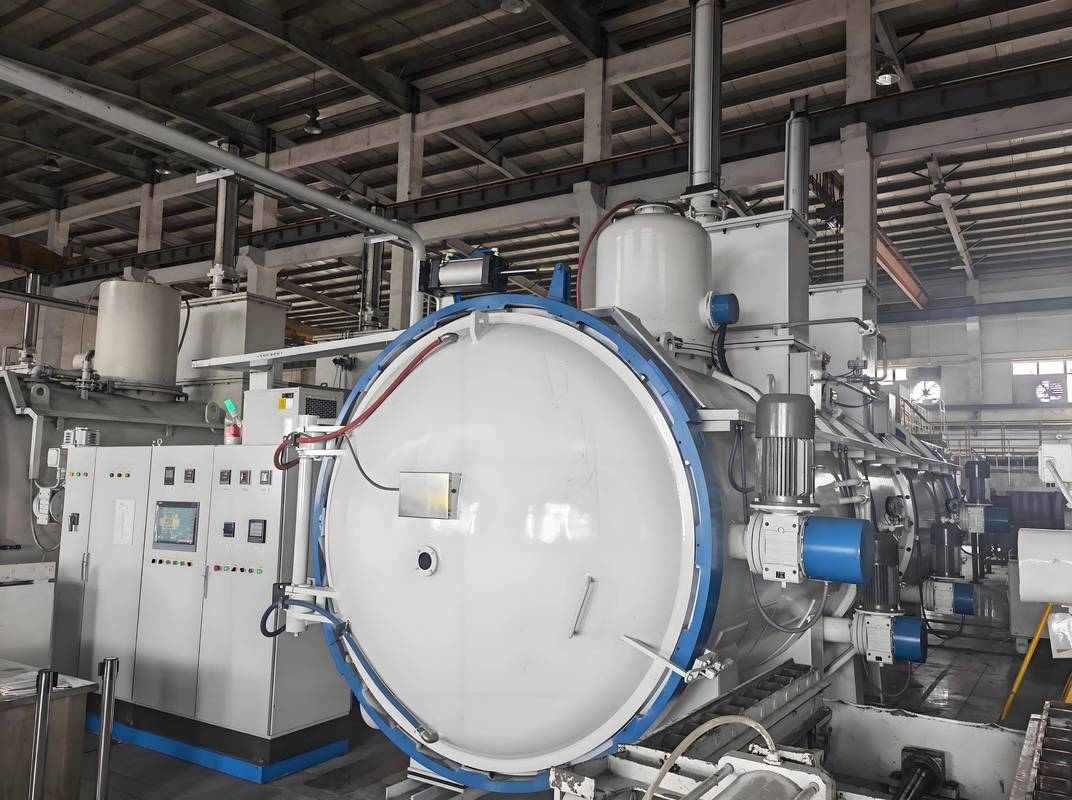
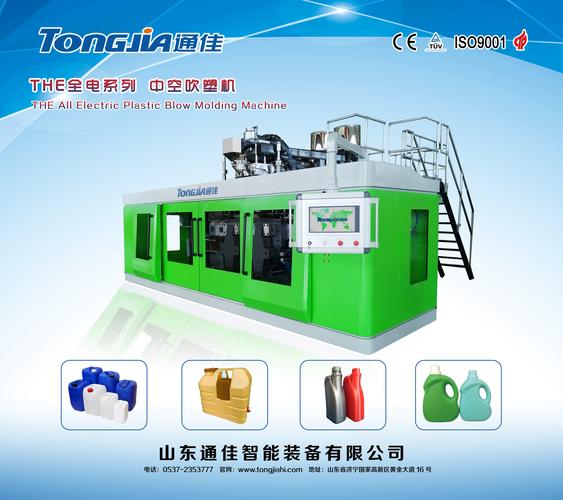
 工业挤出吹塑生产线生产场景
问:现在新能源行业用吹塑做结构件,比传统金属真的有优势吗?
答:优势大到你想不到。拿改性聚丙烯吹塑的储能电池外壳来说,密度只有钢材的1/8,铝合金的1/3,重量降下来不说,批量生产的成本比铣削铝合金壳体低40%以上,还自带绝缘性,不用额外做绝缘处理。现在国内头部的储能厂商,已经把大半外壳订单换成吹塑产品了。
不过话说回来,工艺选对了不代表就能做出合格产品,吹塑的坑都藏在你看不见的地方。
吹塑产品合模线缺陷对比图
2024年吹塑行业的新机会
说实话,这两年制造业都在找降本方向,吹塑其实被很多人低估了。
原来很多用吸塑做的大型外壳,用注塑做的中空结构件,换吹塑工艺,成本直接降30%以上,强度还更高。
💡 现在两个方向最火:
一个是可降解材料吹塑,欧美市场对包装的可降解要求越来越严,提前啃下这个工艺的厂,现在订单都排到半年后。
另一个是发泡吹塑,做缓冲结构比传统EVA轻30%,成本低25%,现在很多快递包装、汽车缓冲件都在换。
不过话说回来,吹塑不是什么万能工艺,做超高精度的小零件还是不如注塑,但是只要找对应用场景,它能给你带来的降本空间,绝对超出预期。
我见过很多厂,换了工艺之后,同款产品利润率直接翻了一倍,这不比抢低价订单香?
别再搞混:吹塑不是注塑的衍生工艺
很多刚进塑料加工圈的新手,第一反应就是“吹塑不就是注塑完吹一口气定型吗”? 错得离谱。 吹塑本身是一套独立的成型逻辑,靠的是把挤出或者注射出来的型坯,利用气压撑成空心产品,适合做各类超大、超薄、中空结构的工件,这是注塑根本做不到的。 现在主流的工艺分成三类:挤出吹塑、注射吹塑、拉伸吹塑,最新的多层共挤吹塑已经能做到一次成型带阻隔层的化工容器,不用后续粘和,耐腐蚀性比单层高好几倍。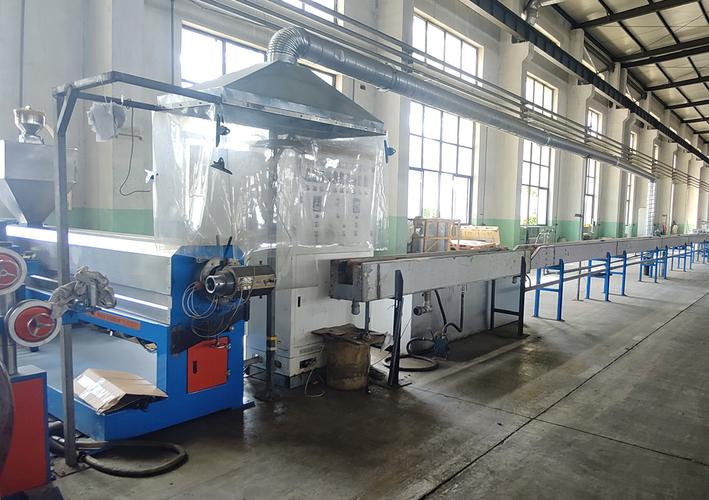 工业挤出吹塑生产线生产场景
问:现在新能源行业用吹塑做结构件,比传统金属真的有优势吗?
答:优势大到你想不到。拿改性聚丙烯吹塑的储能电池外壳来说,密度只有钢材的1/8,铝合金的1/3,重量降下来不说,批量生产的成本比铣削铝合金壳体低40%以上,还自带绝缘性,不用额外做绝缘处理。现在国内头部的储能厂商,已经把大半外壳订单换成吹塑产品了。
不过话说回来,工艺选对了不代表就能做出合格产品,吹塑的坑都藏在你看不见的地方。
吹塑加工最容易踩的三个隐形坑
我整理了这么多年见得最多的翻车案例,三个坑占了九成: 1. ❗ 原料预处理偷懒 吹塑对原料含水率的要求比注塑高很多,尤其是做大型吹塑件,只要含水率超过0.02%,做出来的产品表面就会出银纹、气泡,耐压强度直接掉30%,装液体用不了三个月就裂。很多小厂省了烘料的电费,最后整批报废,亏得更多。 2. ❗ 收缩率照搬注塑参数 吹塑的收缩率和注塑完全不一样,结晶型塑料吹塑的横向收缩和纵向收缩能差一倍,你按注塑的经验算模具尺寸,开出来的模十有八九尺寸超差。我上次见浙江一个老板,接了十万个化工桶的订单,就错在这一步,整批货退回来,模具废了,还赔了客户违约金,小半年白干。 3. ❗ 壁厚控制全靠老师傅经验 之前行业里确实都是老师傅凭手感调,换个产品调大半天,还经常出残次品。现在新设备都带在线壁厚控制了,别舍不得那点升级钱,残次品率能从15%降到2%以内,算下来半年就能收回升级成本。 问:为什么我吹出来的大容器底部总是厚一圈,放一段时间就歪倒? 答:这个问题90%是型坯预吹时间不对,预吹开得太早,型坯下垂的时候底部堆料,自然就厚了。解决方法很简单,把预吹时间往后调100-200毫秒,再把芯轴气压往上提0.2bar,基本就能搞定,别上来就磨模具,白花几万块冤枉钱。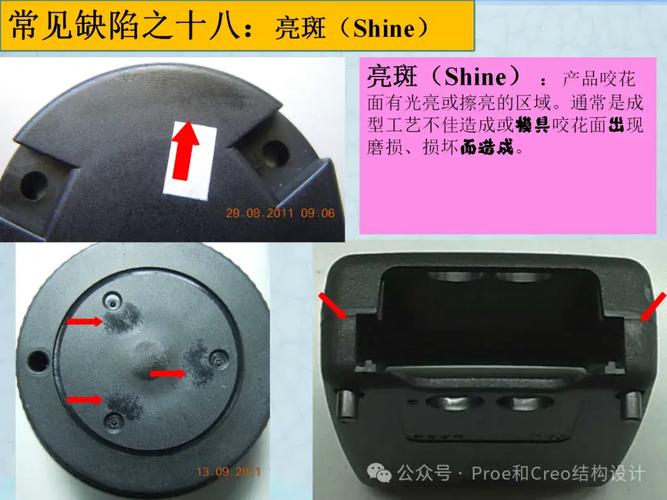 吹塑产品合模线缺陷对比图
2024年吹塑行业的新机会
 2024年吹塑行业的新机会
说实话,这两年制造业都在找降本方向,吹塑其实被很多人低估了。
原来很多用吸塑做的大型外壳,用注塑做的中空结构件,换吹塑工艺,成本直接降30%以上,强度还更高。
💡 现在两个方向最火:
一个是可降解材料吹塑,欧美市场对包装的可降解要求越来越严,提前啃下这个工艺的厂,现在订单都排到半年后。
另一个是发泡吹塑,做缓冲结构比传统EVA轻30%,成本低25%,现在很多快递包装、汽车缓冲件都在换。
不过话说回来,吹塑不是什么万能工艺,做超高精度的小零件还是不如注塑,但是只要找对应用场景,它能给你带来的降本空间,绝对超出预期。
我见过很多厂,换了工艺之后,同款产品利润率直接翻了一倍,这不比抢低价订单香?