热处理:高端装备制造的隐形核心底牌
很多人拆过进口高端液压件,对比国产同材质的,成分差不到0.1%,寿命偏偏差两三倍。问题出在哪?
大部分人猜不到,就是热处理。
别不信,你拼材料成本,其实9成是拼热处理
现在国内大钢厂的特种钢冶炼早就过关了,成分精度卡得比国外老牌钢厂还严。为啥做出来的高铁轴承、燃气轮机叶片就是达不到进口寿命?核心就是热处理工艺没踩准那零点几的精度。
差一点,就是差很多。
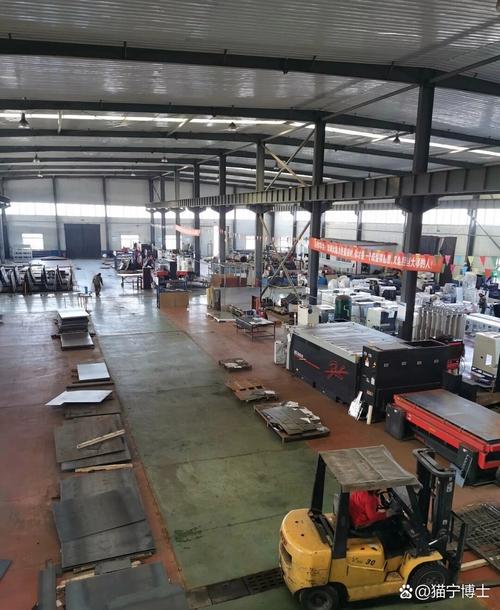
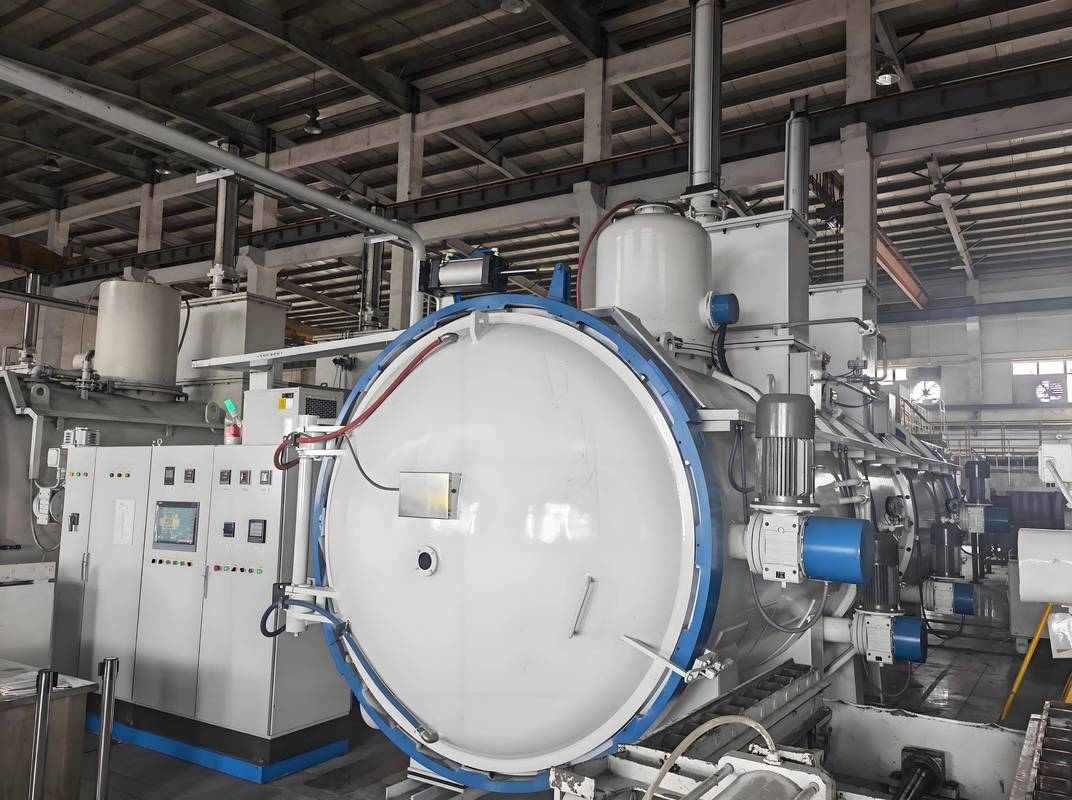 工业热处理车间真空热处理炉作业场景
不少中小制造企业为了省场地省人工,把热处理全环节外包。接包的小厂为了压成本,什么招都使:保温时间砍一半,淬火温度调低二十度,回火工序直接省一道,出来的件检测硬度刚好达标,内部应力没消干净,晶粒也长得不均匀,用不到一年就开裂变形。
问:热处理不就是古时候铁匠烧红了蘸凉水的活吗?能有多大说法? 答:那是老黄历了!现代热处理是精准控制金属内部原子排列、晶粒大小的核心工艺,大到航母甲板的防弹钢,小到你手里手机的不锈钢中框,每一种材料、每一种使用场景,对应的加热速率、保温温度、冷却介质、降温速度全都是定制的,差1%的参数,使用寿命就能差出好几倍。 问:为啥都说热处理是隐形工艺?不看使用结果看不出区别对吧? 答:太对了!成品拿出来,你光看外观测硬度,根本看不出内部残余应力有多少,晶粒细不细,只有用上两三年,问题才会暴露,那时候你找谁去?近两年落地最快的热处理新技术,到底好用吗
以前提起高端热处理,张口就是进口设备进口工艺,现在不一样了,不少新技术国内已经玩得很溜了。
最火的就是低压真空渗碳,专门给高端齿轮、轴承这类要求耐磨抗冲击的零件用。以前传统的渗碳工艺,温度不均匀,渗层深度控制不准,表面还容易积碳,做完还要磨半天。低压真空渗碳是在真空环境下渗碳,碳势控制精度能到0.01%,渗层差不超过0.05mm,出来的零件表面硬度够,心部还能保持足够的韧性。
现在新能源汽车的高速减速器齿轮,几乎全换这个工艺了,寿命比传统热处理提了40%还多,噪音还能降好几分贝。
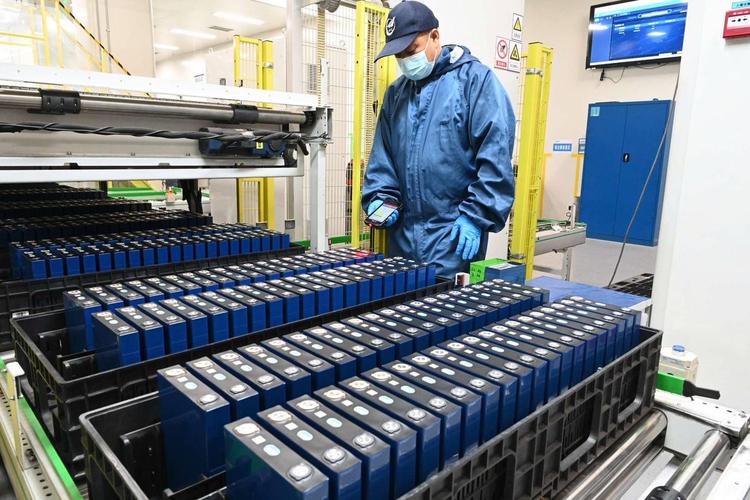
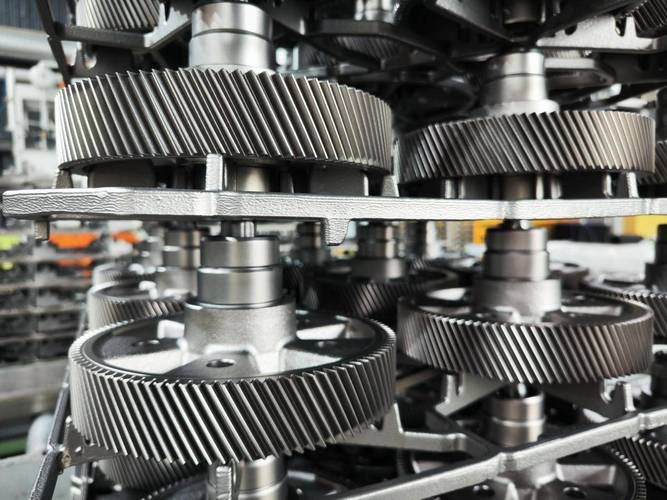 新能源汽车减速器齿轮真空热处理成品检测
还有就是激光表面热处理,专门给那些局部要求耐磨的零件用,比如发动机的凸轮轴,模具的刃口,只需要处理需要耐磨的部位,不影响其他位置的韧性,变形还特别小,做完不用再加工,直接能用,省了不少后续成本。
说实话,以前这些工艺和设备全靠进口,一台真空炉要几百万,现在国内厂商做的设备,精度不差,价格只有进口的一半,中小企业也能用得起了。
做制造的,踩过热处理的哪些坑,怎么避
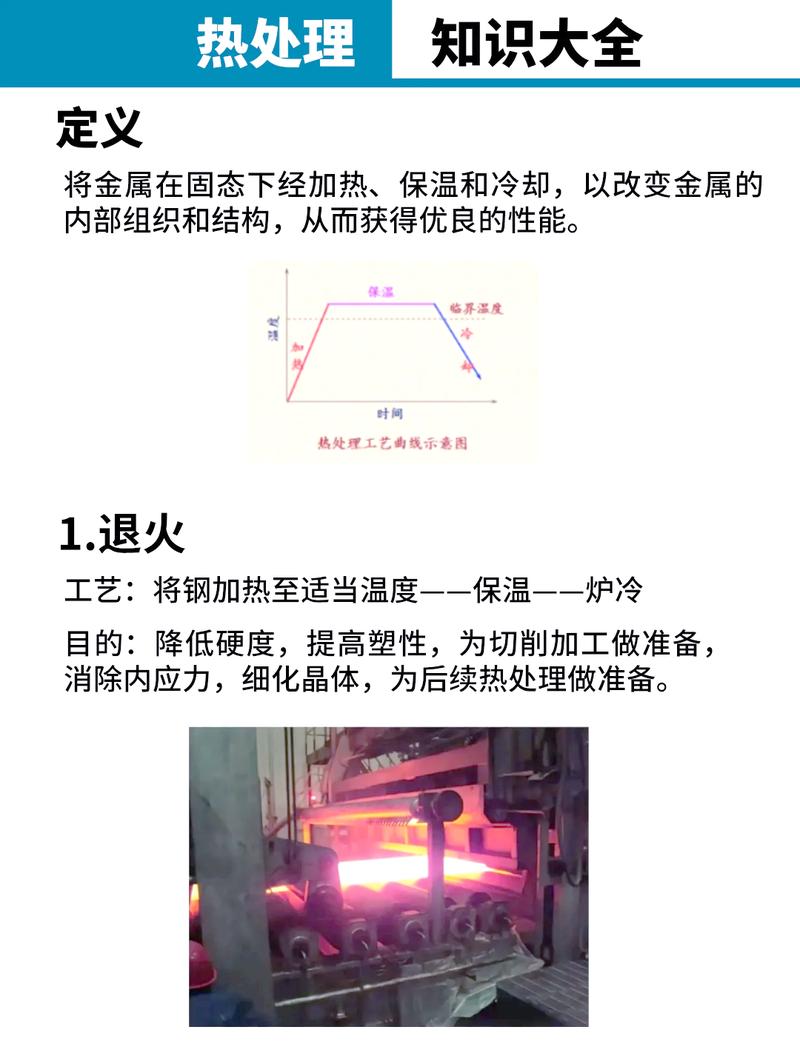 做制造的,踩过热处理的哪些坑,怎么避
我跑过几十家制造工厂,见过太多在热处理上栽跟头的,总结下来就几个常见的坑。
第一个坑:把热处理当成无足轻重的后处理工序,不肯加钱。一块齿轮毛坯成本100块,做好的热处理也就多花20块,寿命翻三倍,这笔账怎么算都划算,但很多老板就是舍不得掏这20块,最后产品卖不上价,还砸了牌子。
第二个坑:外包只看报价,不看管控。小厂报价比大厂低三分之一,你以为捡着便宜了,其实人家在淬火油、保温时间上给你偷工减料,前期测硬度全合格,用半年就出问题,最后出了质量事故,赔出去的钱是你省的几十倍。
💡 给配套企业提个醒:如果做高端出口、主机配套,一定要把热处理管控放进核心质检环节,不要只看成品硬度,必须要供方提供每批次的完整热处理曲线,抽测残余应力。 ❗ 别信什么「参数达标就一样」的鬼话,同样的参数,不同的炉,不同的气氛控制,结果差得远了。不过话说回来,国产热处理这几年进步真的快,我去年在江苏盐城一个做风电齿轮的厂子看,他们原来全用进口热处理线,去年换了国产的智能真空渗碳线,成本降了三分之一,不良率还从原来的4%降到0.3%,老板笑的合不拢嘴。
高端制造的卡脖子,从来不是只卡那些大设备大芯片,更多的就是这种看不见的工艺细节。你把热处理的每一步都卡准了,产品自然就能比肩进口,就能卖得上价。