工业切割:被低估的精度战争
我干工业加工快十八年,跑过大大小小上百家工厂,最大的感受就是——绝大多数人都把切割看轻了。
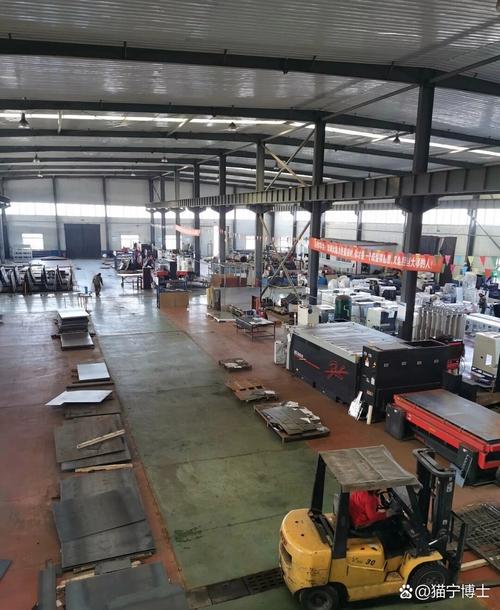
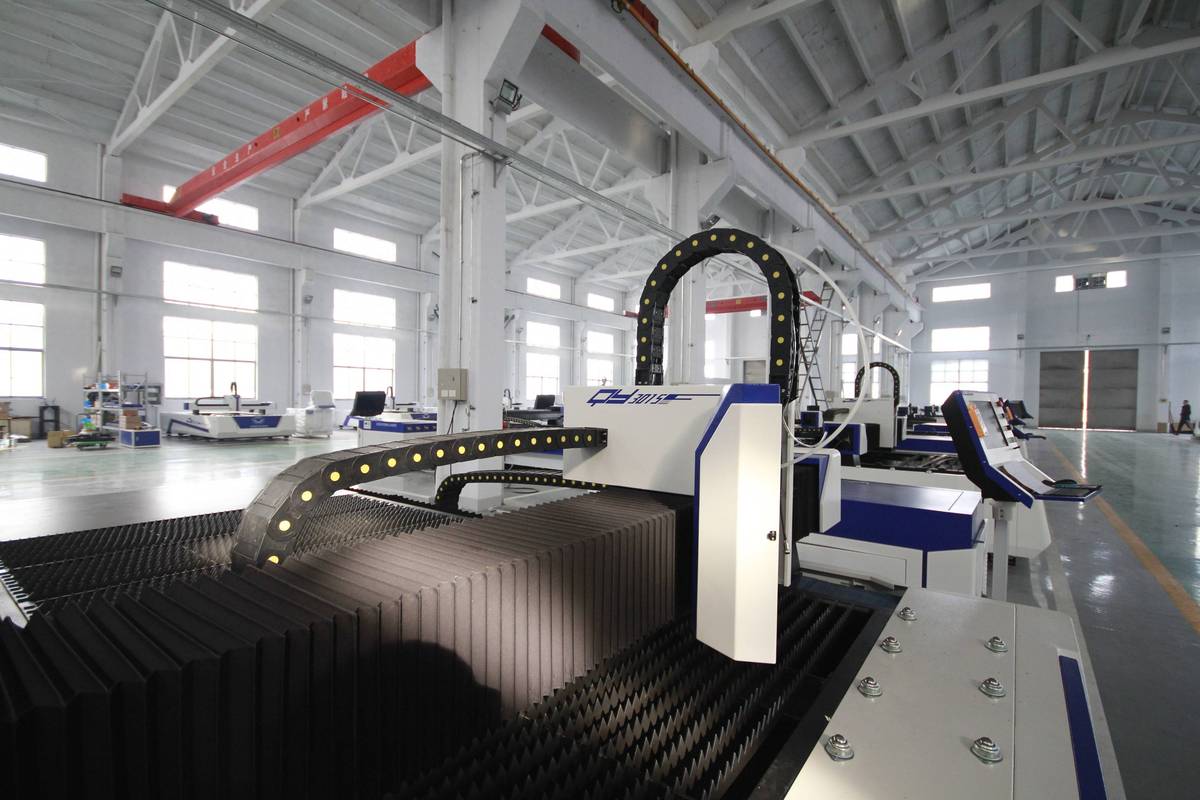
 工业光纤激光切割新能源汽车车架现场
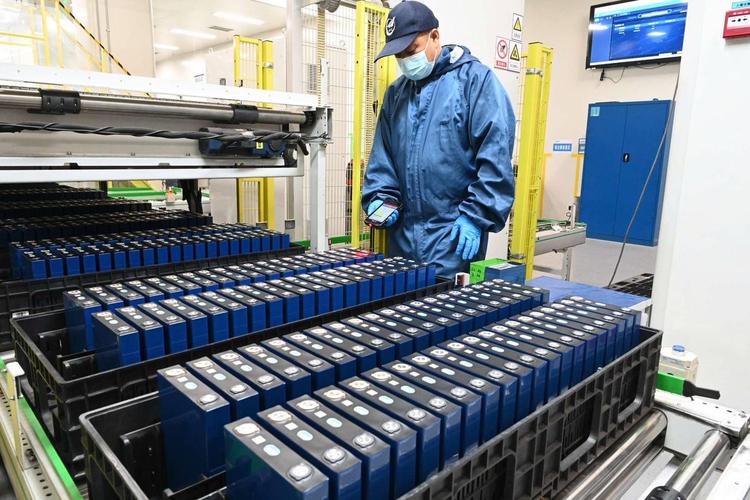
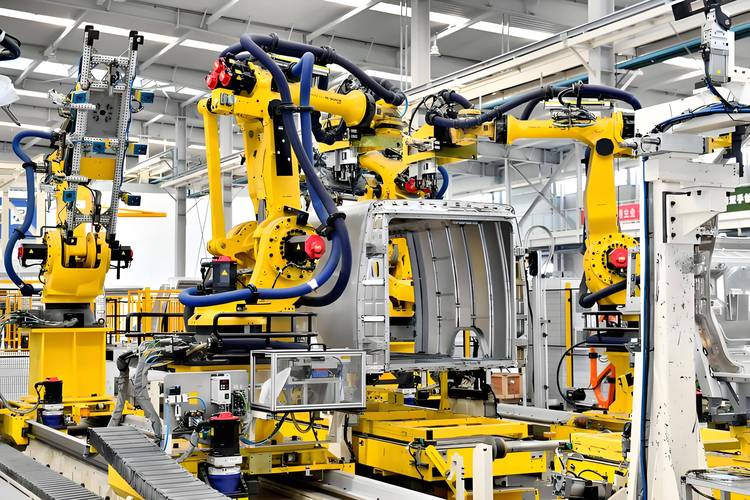
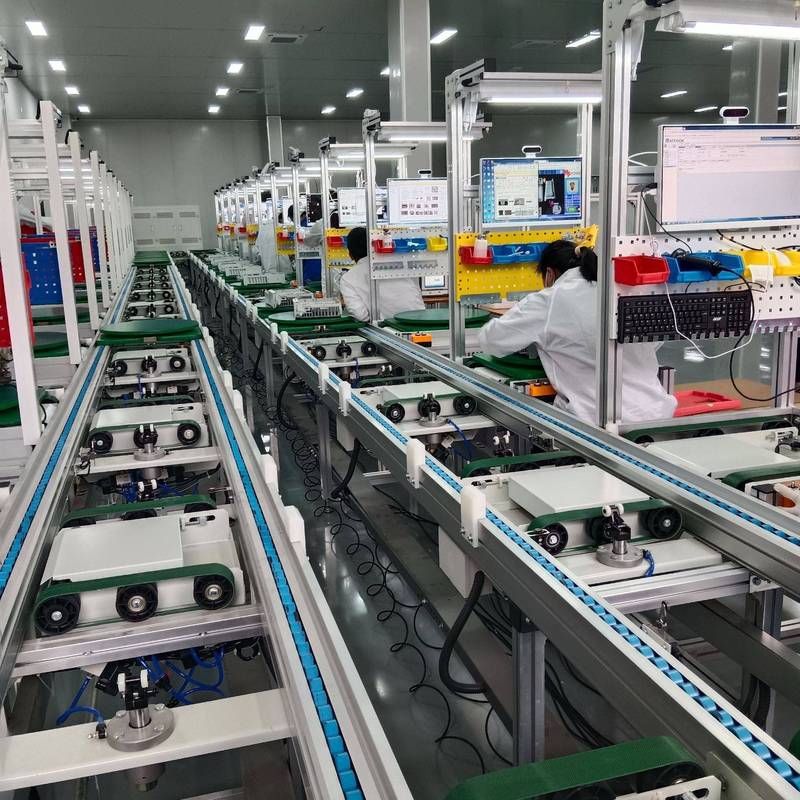
全自动机械手激光切割动力电池铝壳生产线
绝大多数加工厂都踩过的切割误区
为什么切割是现代制造业的隐形门槛
很多人提起切割,第一反应就是「粗加工活计」,把大块原料切开就行,能省则省。放在二十年前这话没错,那时候做的都是低精度的钢结构、五金件,差个一两毫米也不影响用。现在呢?新能源、光伏、航空航天这些高端领域,对切割精度的要求已经卷到微米级了。
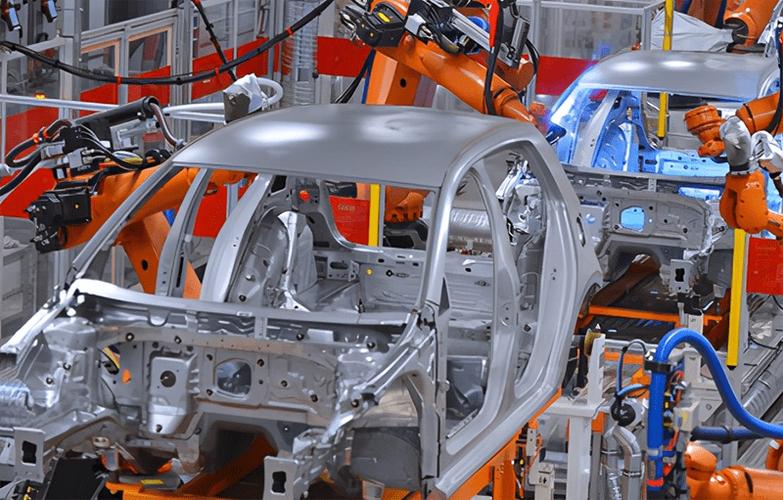 工业光纤激光切割新能源汽车车架现场
去年去东莞一家给头部电池厂供结构件的工厂,老板跟我吐槽,前几年没换切割设备的时候,用传统火焰切割切铝合金板材,切边留3mm余量不算,还动不动有挂渣、裂纹,后续打磨、精加工占了总工时的一半,每个月报废的料都快赶上利润了。后来咬咬牙换了万瓦级光纤激光切割,公差直接稳在0.02mm以内,断面平整几乎不用打磨,报废率从12%直接掉到0.3%不到。算下来,省下来的工时和原料钱,半年就收回了设备成本。
问:现在很多小加工厂还在用线切割做小零件,比激光切割更划算吗? 答:完全看加工对象。如果是做小批量的模具零件,要求精度到微米级,慢走丝线切割的成本确实更低,精度也够。但如果是批量生产的10mm以内碳钢、铝板零件,激光切割的速度是线切割的几十倍,综合工时成本反而比线切割低一大截,别抱着老经验不肯更新。 问:切割厚钢板的时候,选火焰切割还是等离子切割? 答:如果切20mm以上的普通碳钢,火焰切割的断面质量更好,成本比等离子低一半还多,完全够用。但如果切不锈钢、铝合金这些有色金属,火焰根本割不动,必须选等离子切割,厚板的话可以选精细等离子,断面质量比普通等离子好太多。2024年工业切割的几个主流新趋势
今年跑行业展会最大的感受就是,切割早就不是当年那个靠师傅经验吃饭的脏活累活了。全自动、联网化已经普及到中小型加工厂了。原来切割师傅要自己排料、对刀、调参数,现在拿到客户的CAD图纸,设备直接连工厂MES系统,自动排料、自动找正、自动切割,换料都是机械手搞定。什么概念?一个操作工原来管一台机,现在管三台还能抽空喝个茶。
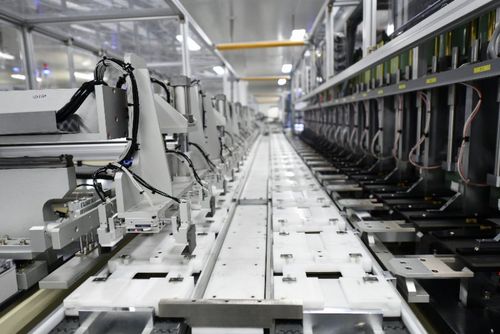 全自动机械手激光切割动力电池铝壳生产线
还有几个工艺新玩法,我印象特别深。第一个是光伏硅片的飞秒激光切割,原来传统线切割切片,崩边率超过5%,硅片利用率怎么都上不去。现在飞秒激光冷切割,崩边率不到1%,整个行业算下来,一年能多出几个GW的硅片,换算成利润就是几十亿,真的吓人。第二个是风电坡口一次切割成型,原来做风电轴承套圈,要先平切、再上铣床铣坡口,两道工序走下来,工时多一倍,精度还容易偏。现在用专用的坡口切割设备,一次切割成型,精度比铣出来的还稳。
💡 给想买新设备的朋友提个醒:别光盯着激光功率喊,切割头的动态跟随精度才是核心。尤其是切曲面、切坡口,跟随精度差一个丝,做出来就是废品,很多低价设备就是在这地方偷工减料。我见过不少厂子贪便宜买低价万瓦机,结果切十个废八个,找厂家售后还推三阻四,真的气死人。 不过话说回来,不是越贵功率越大就越好。很多小加工厂,平时切的都是10mm以下的碳钢板,3000W的激光完全够用,非要花两倍价钱买12000W的,这不就是钱多烧的吗?对吧。绝大多数加工厂都踩过的切割误区
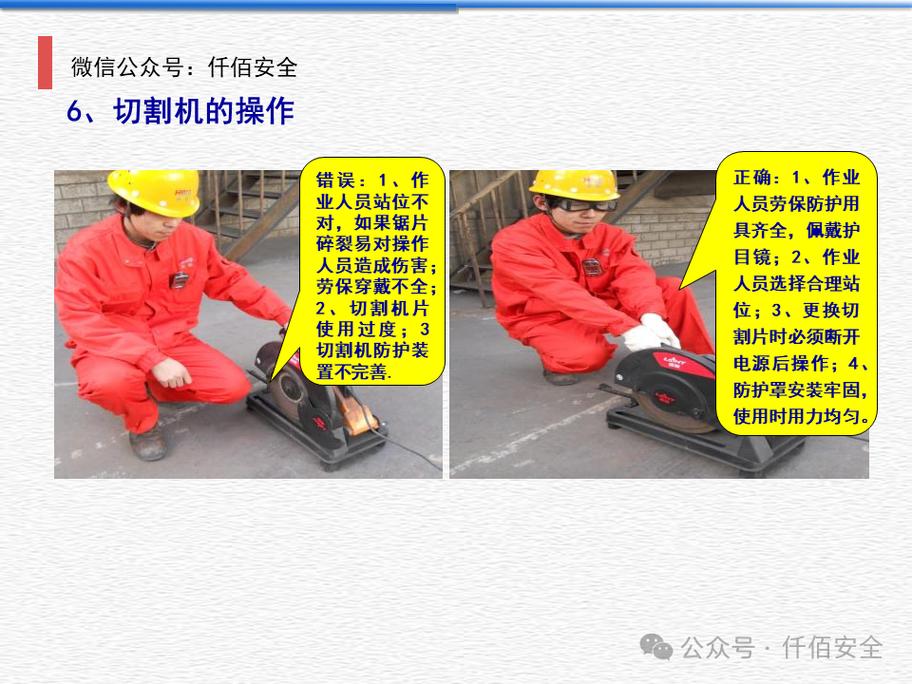 绝大多数加工厂都踩过的切割误区
干了这么多年,见过太多厂子栽在切割的小细节上,说几个最常见的。
- 只看切割速度,不管内应力和变形:很多人切完高强度钢板,直接拿去焊接加工,结果切割过程中产生的内应力慢慢释放,焊完没两天整个工件变形超差,整批报废都有可能。尤其是做航空、风电的结构件,切割完最好做一次去应力处理,别嫌麻烦省那点钱,出问题就是大亏。
- 切割参数一年四季一成不变:同样厚度的不锈钢,夏天车间三十多度,冬天只有几度,材料的导热率差了不止一点,参数不变的话,夏天容易过烧,冬天容易切不透。去年冬天我去江苏一家钣金厂,老板说这个月怎么废了三吨不锈钢,我去一看,参数还是夏天的,把切割速度降个10%立马就好,白白亏了十几万,老板脸都绿了。
- 舍不得换几块钱的易损件:割嘴、保护镜、电极这些,都是几块几十块的小东西,很多厂子用到坏了才换,结果切割的时候焦点偏了,保护不好镜片,要么切出来公差超,要么直接炸头,几万块的原材料就废了,这账怎么算都亏啊。