喷涂避坑:工业制造中老师傅才肯说的实操细节
很多工厂老板一提喷涂,第一反应就是“不就是给工件喷层漆吗?能有什么花样?”
等第一批工件喷完,漆膜起泡、脱落、厚度不均,整批报废的时候,才拍大腿后悔——原来这里面的坑,能把中小工厂的半年利润坑没。
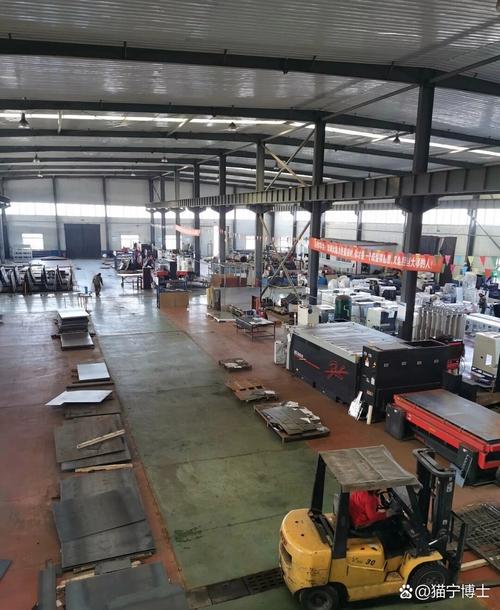
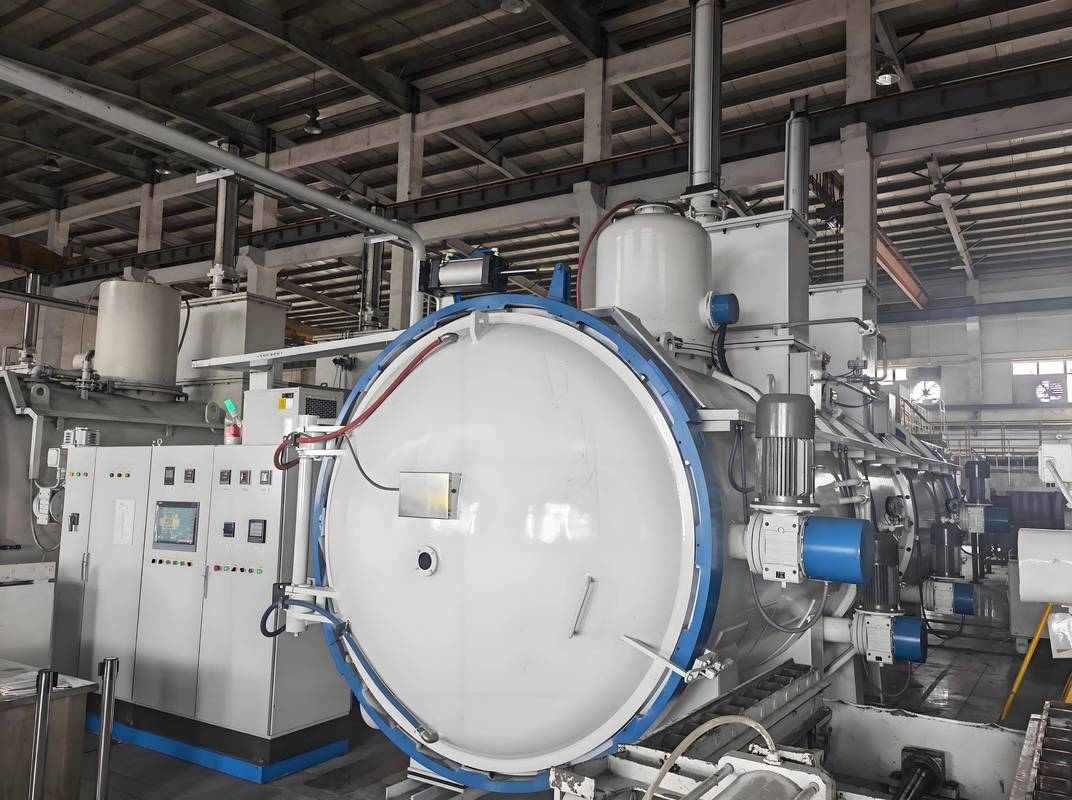
 工业钣金工件喷涂前喷砂预处理现场
问:我们厂一直用手工擦除油,为什么新换的水性漆就是挂不住?
答:手工擦除油只能擦干净工件表面看得见的地方,焊缝、折弯拐角这些死角,冲压残留的拉延油根本擦不到。水性漆对表面清洁度要求比溶剂漆高得多,哪怕一点点残留都会导致附着力不合格。换成碱洗浸泡加一道超声波除油,每平米工件成本才多一块多钱,附着力直接能过百格测试,稳得很。
问:旧工件回厂翻新喷涂,是不是把旧漆膜磨掉就能直接喷?
答:哪有这么简单。旧漆膜如果已经粉化老化,哪怕你打磨得再光滑,旧涂层内部的孔隙都会吸走新漆的树脂成分,用不了半年新漆膜就会失光开裂。正确做法是打磨完旧漆膜,刷一层透明封闭底漆,干透再喷面漆,寿命至少能延长三倍。
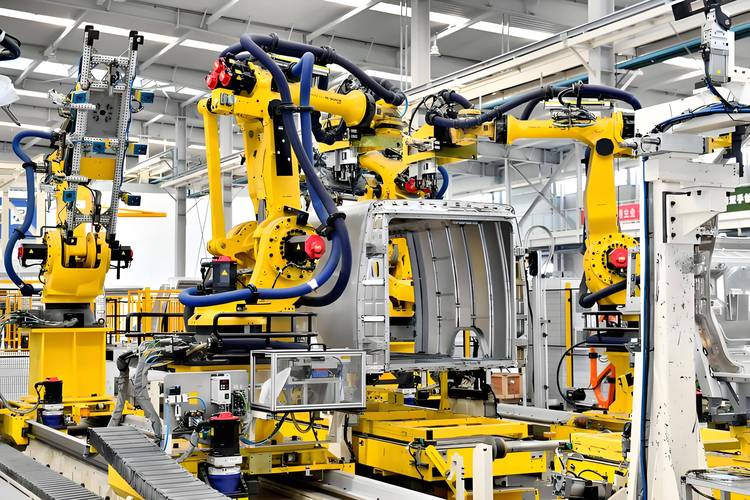
工厂自动化静电喷涂生产线生产场景
不过话说回来,现在小批量也能做静电喷涂了。新的滤芯回收系统,换粉清线只要十几分钟,原来要大半天的活现在喝杯茶的功夫就搞定,哪怕一次只喷几十件,成本也压得下来,这个是真的进步。
2024年工业喷涂的新趋势,别掉队
这两年我跑工厂,发现很多变化真的挺大的。
原来大家觉得UV喷涂只能做平面板材,现在3C电子产品的异形塑料件、五金件都在用UV喷涂了。固化只要几秒钟,不用进几十米的大烘房,省了一大块厂房场地,而且VOC排放量比传统溶剂漆低80%,刚好贴合现在的环保要求,很多做出口的工厂都换成这个了。
还有带AI视觉定位的自动喷涂机,原来只有大企业能用得起,现在十几万就能上一套小型的。那些要求漆膜厚度公差控制在10微米以内的精密零件,人工喷根本做不到,良率上不去,换了自动喷涂,良率直接从八成拉到九成八,返工成本省下来,半年就能收回设备钱。
❗ 我要提一句,很多老板现在还在抱侥幸心理,用旧的高排放生产线,觉得不会查到自己头上。现在全国大部分工业园区都装了VOC在线监测,一超标直接停线,罚款都够换半套新设备了,真的没必要。
✅ 现在国产喷涂设备的精度、稳定性已经做得非常好了,大部分常规用途,根本没必要花两三倍的价钱买进口线,省钱还能有一样的效果,这才是实在的。
喷涂这行,拼到最后,从来不是拼谁的设备贵,是拼谁能把细节做对,匹配自己的生意,赚该赚的钱。对吧。
九成返工问题,都出在你看不起的预处理
喷涂最核心的要求是什么?是漆膜附着力。 百分之八十的附着力问题,都跟喷涂前的预处理没做干净有关。 我去年见过一个做钣金机柜的工厂,接了一批十几万的户外订单,交付前抽检,三分之一的机柜边角漆膜一刮就掉。查来查去,最后发现是预处理的时候,工人图快,冲压残留的润滑油没冲干净,焊缝里藏油,喷完不到半个月就渗出来了。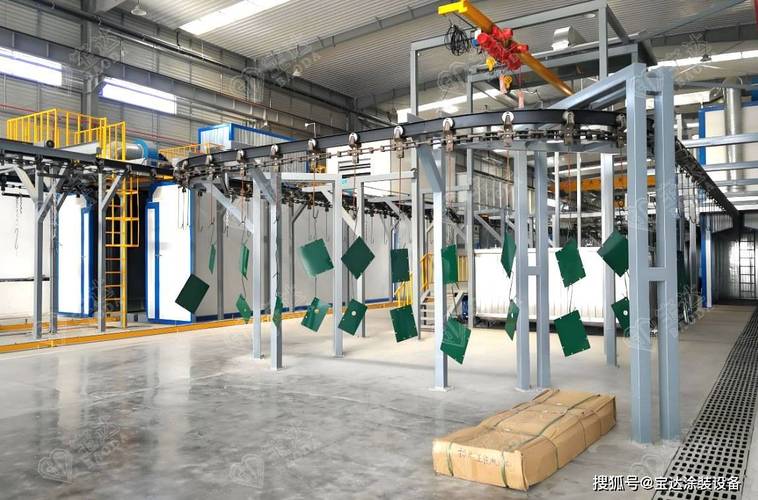 工业钣金工件喷涂前喷砂预处理现场
问:我们厂一直用手工擦除油,为什么新换的水性漆就是挂不住?
答:手工擦除油只能擦干净工件表面看得见的地方,焊缝、折弯拐角这些死角,冲压残留的拉延油根本擦不到。水性漆对表面清洁度要求比溶剂漆高得多,哪怕一点点残留都会导致附着力不合格。换成碱洗浸泡加一道超声波除油,每平米工件成本才多一块多钱,附着力直接能过百格测试,稳得很。
问:旧工件回厂翻新喷涂,是不是把旧漆膜磨掉就能直接喷?
答:哪有这么简单。旧漆膜如果已经粉化老化,哪怕你打磨得再光滑,旧涂层内部的孔隙都会吸走新漆的树脂成分,用不了半年新漆膜就会失光开裂。正确做法是打磨完旧漆膜,刷一层透明封闭底漆,干透再喷面漆,寿命至少能延长三倍。
静电喷涂真的比普通喷涂更划算吗?别跟风
说实话,最近五六年,找我问要不要换静电喷涂线的老板没有十个也有八个。 很多销售吹的时候,都说上漆率高、省漆、环保,一套线下来几十万,不少老板咬咬牙上了,最后发现根本不适合自己的订单,放那落灰,血亏。 💡 核心判断标准其实就一条:你做的是什么类型的订单? 如果是大批量标准化工件,比如路灯杆、配电柜外壳、标准五金配件,那静电喷涂真的香。上漆率能从普通空气喷涂的30%-40%,提到70%-80%,省下来的漆钱,两三年就能收回设备成本,VOC排放还低,过环保轻松。 如果是小批量多品种的异形工件,今天做十几个大型结构件,明天做几十个小零件,挂具天天要改,换色清线一次要大半天,那还不如老老实实做熟了的空气喷涂或者手工喷涂,折腾新设备纯纯浪费钱。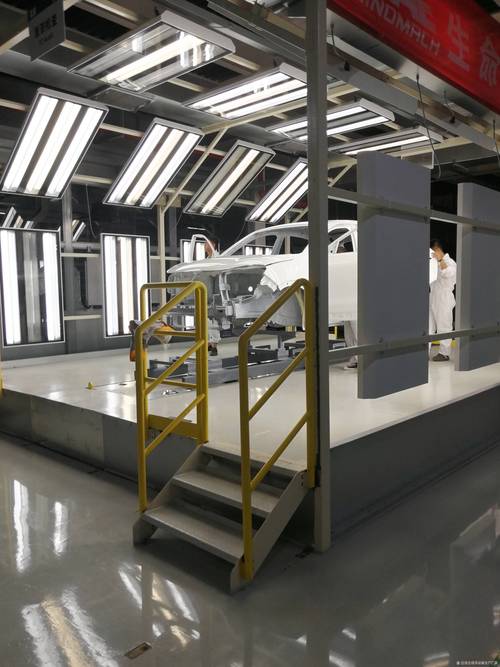 工厂自动化静电喷涂生产线生产场景
不过话说回来,现在小批量也能做静电喷涂了。新的滤芯回收系统,换粉清线只要十几分钟,原来要大半天的活现在喝杯茶的功夫就搞定,哪怕一次只喷几十件,成本也压得下来,这个是真的进步。
2024年工业喷涂的新趋势,别掉队
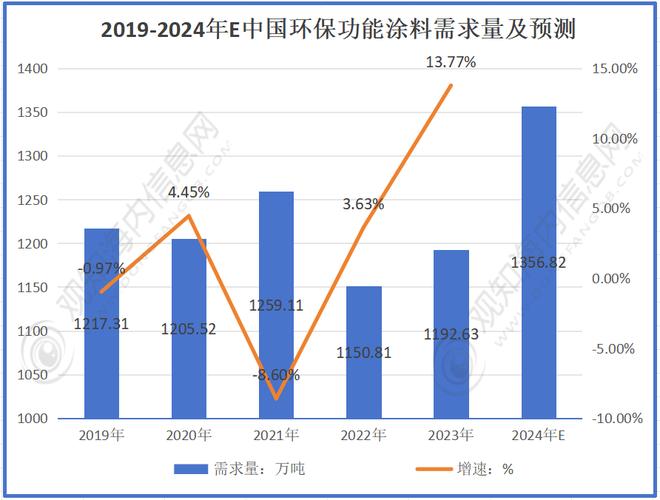 2024年工业喷涂的新趋势,别掉队
这两年我跑工厂,发现很多变化真的挺大的。
原来大家觉得UV喷涂只能做平面板材,现在3C电子产品的异形塑料件、五金件都在用UV喷涂了。固化只要几秒钟,不用进几十米的大烘房,省了一大块厂房场地,而且VOC排放量比传统溶剂漆低80%,刚好贴合现在的环保要求,很多做出口的工厂都换成这个了。
还有带AI视觉定位的自动喷涂机,原来只有大企业能用得起,现在十几万就能上一套小型的。那些要求漆膜厚度公差控制在10微米以内的精密零件,人工喷根本做不到,良率上不去,换了自动喷涂,良率直接从八成拉到九成八,返工成本省下来,半年就能收回设备钱。
❗ 我要提一句,很多老板现在还在抱侥幸心理,用旧的高排放生产线,觉得不会查到自己头上。现在全国大部分工业园区都装了VOC在线监测,一超标直接停线,罚款都够换半套新设备了,真的没必要。
✅ 现在国产喷涂设备的精度、稳定性已经做得非常好了,大部分常规用途,根本没必要花两三倍的价钱买进口线,省钱还能有一样的效果,这才是实在的。
喷涂这行,拼到最后,从来不是拼谁的设备贵,是拼谁能把细节做对,匹配自己的生意,赚该赚的钱。对吧。