为什么高端机械件都死在表面处理?拆解工业制造中被低估的核心工序
我上个月跑东莞的时候,跟一家做高端液压阀的厂长喝茶,他指着墙角一箱子报废的阀芯叹气。
这批阀芯的加工精度做到了0.2微米,五轴机磨出来,公差卡得比头发丝的几十分之一还严,就是最后一步表面处理没做好。
上机三个月,阀芯磨损,整阀漏油。
整批报废,小两百万打了水漂。
 高端液压阀芯表面处理后粗糙度检测实拍
问:我们就是做普通农机零件的,也要抠表面处理这么细吗?
答:当然要。我前年接触过山东一家做旋耕刀片的厂子,原来用普通淬火加刷防锈漆,一亩地耕下来刃口就磨得差不多了,客户投诉退单一大堆。后来咬咬牙换了等离子喷涂氧化铝陶瓷层的表面处理工艺,刀片寿命直接翻了四倍,出厂价涨了30%还抢着要,现在人家订单都排到半年后。
问:那表面处理会不会大幅拉高单件生产成本?
答:看起来单工序多花了几块到几十块,算全生命周期的账,反而省大钱。就说开头那个液压阀厂,后来换了化学镀镍加硬铬的复合表面处理工艺,虽然单阀芯加工成本涨了18块,但是产品报废率从原来的12%降到了0.3%,售后索赔一年省了近三百万,摊到单件上,成本反而降了十多块。
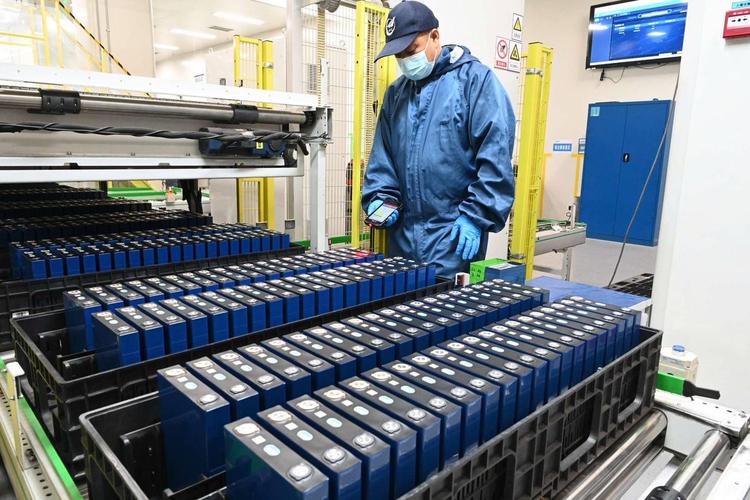
半导体晶圆腔体纳米表面处理作业现场
做表面处理最容易踩的三个坑
❗ 只压价格,不看检测能力
很多人找表面处理厂,上来就问多少钱一平,哪家便宜找哪家。大多数小作坊根本没有粗糙度检测仪、盐雾试验箱这些基本检测设备,给你口头保证能过1000小时盐雾,做出来一批货,一半不合格,最后还是自己买单。
❗ 不匹配基材乱选工艺
同样是要耐磨,铸铁件和铝合金的工艺完全不一样。铸铁基材孔隙多,做涂层之前必须先封孔,不然涂层附着力不够,用两个月就成片掉,我见过不少厂子就是栽在这一步,省了一道封孔工序,整批货报废。
❗ 忽略合规性
现在环保查得有多严,不用我多说吧?好多小作坊的传统电镀、喷塑都是没有合规排污资质的,今天你给他下了单,明天厂子被封,货拿不出来,交不了货赔违约金,亏得底掉。上个月我见一个做光伏支架的老板,找小厂做热镀锌,一吨便宜八十块,结果不到一年支架大面积锈蚀,赔了客户快一千万,你说去哪说理去?
不过话说回来,现在国内做高端表面处理的供应链已经起来了,不是十年前啥高端工艺都要找海外加工厂了。珠三角长三角都有不少能做PEO、纳米涂层的合规厂子,稳定性跟进口的差不了多少,价格还能便宜三分之一,真心可以试试。
别只盯着加工精度,表面处理才是性能天花板
现在国内机械加工的精度已经上来了,几十万的机床一摆,公差做到微米级不是难事。大多数厂子把预算都砸在了设备和加工工艺上,转头就把表面处理当成了收尾的附加工序,喷个漆、镀个层就行,能省则省。 真不是这么回事。 现在新能源汽车的电池结构件要耐磨防腐蚀,航空液压件要低摩擦防卡涩,半导体设备腔体要防沾易清洁,甚至普通的农用旋耕刀要寿命长,这些核心性能,80%都是靠表面处理堆出来的。加工精度决定了你能不能做出来,表面处理决定了你做出来的东西能不能用、能用多久。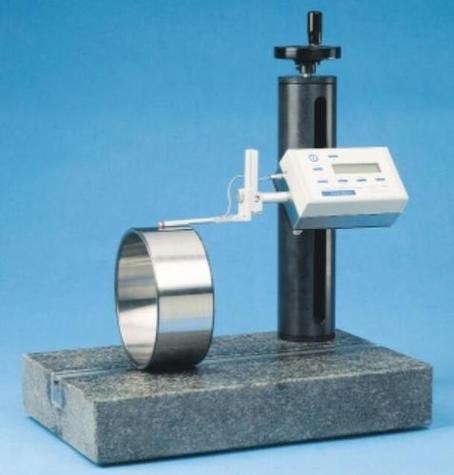 高端液压阀芯表面处理后粗糙度检测实拍
问:我们就是做普通农机零件的,也要抠表面处理这么细吗?
答:当然要。我前年接触过山东一家做旋耕刀片的厂子,原来用普通淬火加刷防锈漆,一亩地耕下来刃口就磨得差不多了,客户投诉退单一大堆。后来咬咬牙换了等离子喷涂氧化铝陶瓷层的表面处理工艺,刀片寿命直接翻了四倍,出厂价涨了30%还抢着要,现在人家订单都排到半年后。
问:那表面处理会不会大幅拉高单件生产成本?
答:看起来单工序多花了几块到几十块,算全生命周期的账,反而省大钱。就说开头那个液压阀厂,后来换了化学镀镍加硬铬的复合表面处理工艺,虽然单阀芯加工成本涨了18块,但是产品报废率从原来的12%降到了0.3%,售后索赔一年省了近三百万,摊到单件上,成本反而降了十多块。
2024年工业领域热门的三个表面处理新技术
别总觉得表面处理还是老一套的喷漆、热镀锌。这几年跟着高端制造起来,一堆新工艺已经落地了,很多已经批量用在了国产高端零件上。 💡 第一个是等离子体电解氧化(PEO) 针对铝镁合金轻构件,能直接在基材表面长出一层陶瓷改性层,附着力比传统喷涂强太多,盐雾试验能过几千小时,耐腐蚀性能甩电泳漆十条街,现在新能源汽车的铝合金底盘、电池结构件已经批量用了。 💡 第二个是真空离子镀 比起传统电镀,污染少得多,符合双碳要求,涂层均匀度还更高,现在医疗器械的植入件、消费电子的外观件都在转这个工艺,很多做出口的厂子都换了,就为了过欧盟的环保检测。 💡 第三个是超疏水纳米表面处理 这个是最近两年半导体领域火起来的,晶圆加工腔体、光刻胶载具做了超疏水涂层之后,不沾有机废液,不容易积尘,清理频率降了一半,晶圆良率还能提1-2个百分点,别小看这一两个点,一条线就是几百万的利润差。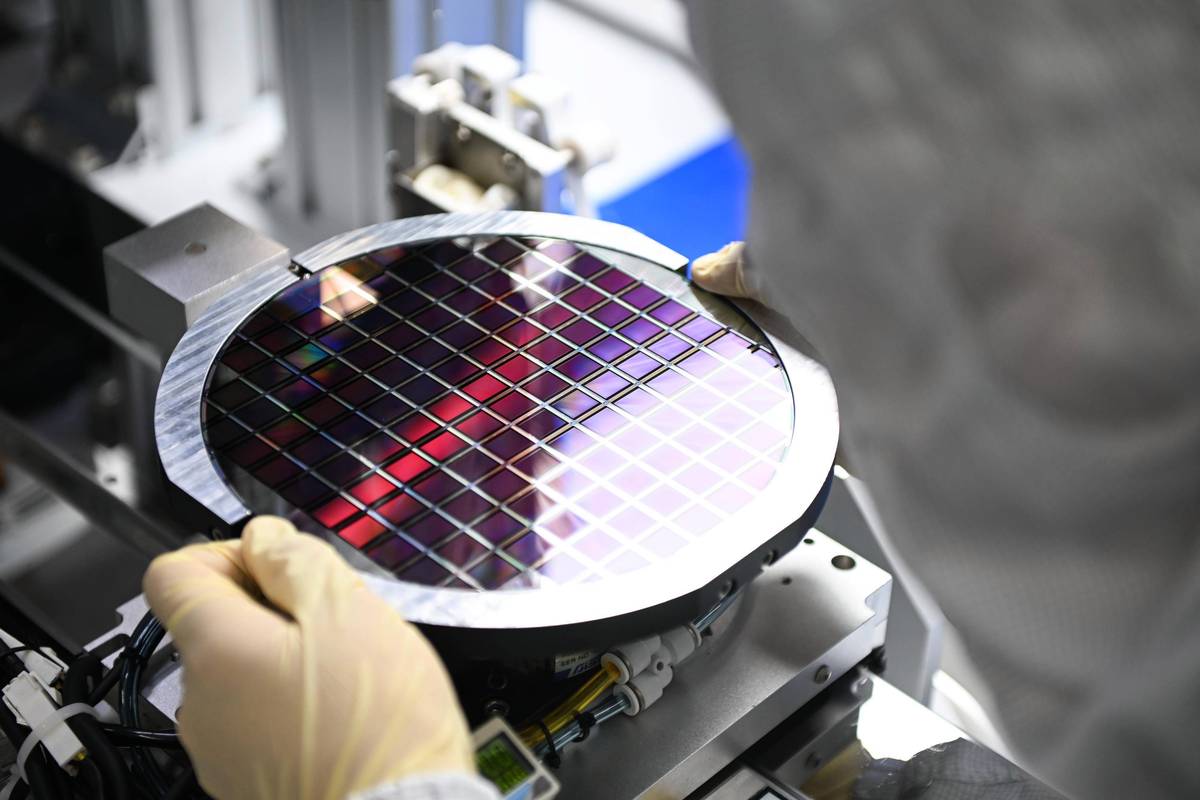 半导体晶圆腔体纳米表面处理作业现场
做表面处理最容易踩的三个坑
 做表面处理最容易踩的三个坑
❗ 只压价格,不看检测能力
很多人找表面处理厂,上来就问多少钱一平,哪家便宜找哪家。大多数小作坊根本没有粗糙度检测仪、盐雾试验箱这些基本检测设备,给你口头保证能过1000小时盐雾,做出来一批货,一半不合格,最后还是自己买单。
❗ 不匹配基材乱选工艺
同样是要耐磨,铸铁件和铝合金的工艺完全不一样。铸铁基材孔隙多,做涂层之前必须先封孔,不然涂层附着力不够,用两个月就成片掉,我见过不少厂子就是栽在这一步,省了一道封孔工序,整批货报废。
❗ 忽略合规性
现在环保查得有多严,不用我多说吧?好多小作坊的传统电镀、喷塑都是没有合规排污资质的,今天你给他下了单,明天厂子被封,货拿不出来,交不了货赔违约金,亏得底掉。上个月我见一个做光伏支架的老板,找小厂做热镀锌,一吨便宜八十块,结果不到一年支架大面积锈蚀,赔了客户快一千万,你说去哪说理去?
不过话说回来,现在国内做高端表面处理的供应链已经起来了,不是十年前啥高端工艺都要找海外加工厂了。珠三角长三角都有不少能做PEO、纳米涂层的合规厂子,稳定性跟进口的差不了多少,价格还能便宜三分之一,真心可以试试。