焊接:制造业升级绕不开的核心隐忧
干了快二十年制造,我见过太多项目,明明设计、加工都没问题,最后栽在一道小小的焊接缝上。
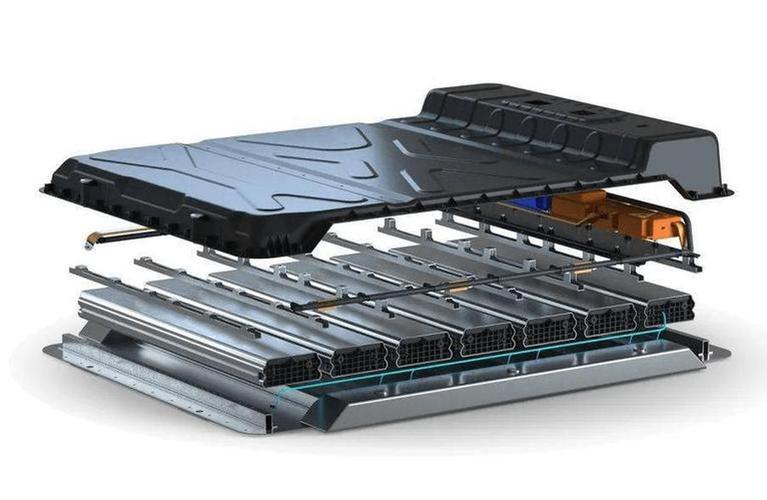
现在全行业都在聊数控机床、聊工业机器人、聊数字化转型,风头里几乎没焊接的位置。可你掰着手指头算:新能车的电池包框架,风电的塔筒法兰,航空发动机的涡轮叶片,甚至你家里的电梯钢结构,哪一个离得开合格的焊接?
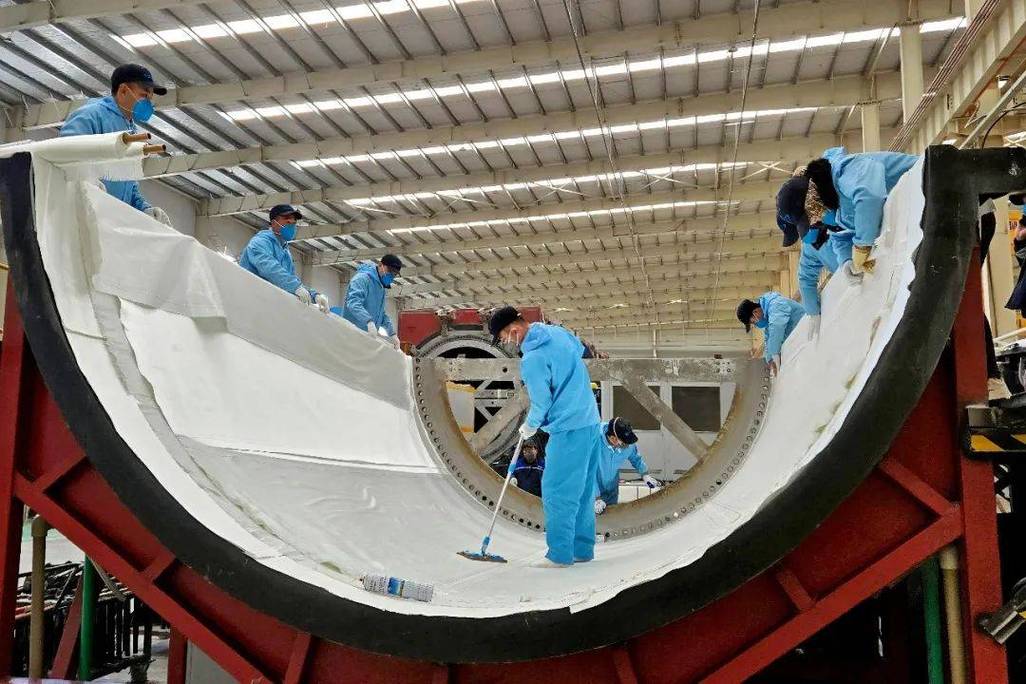
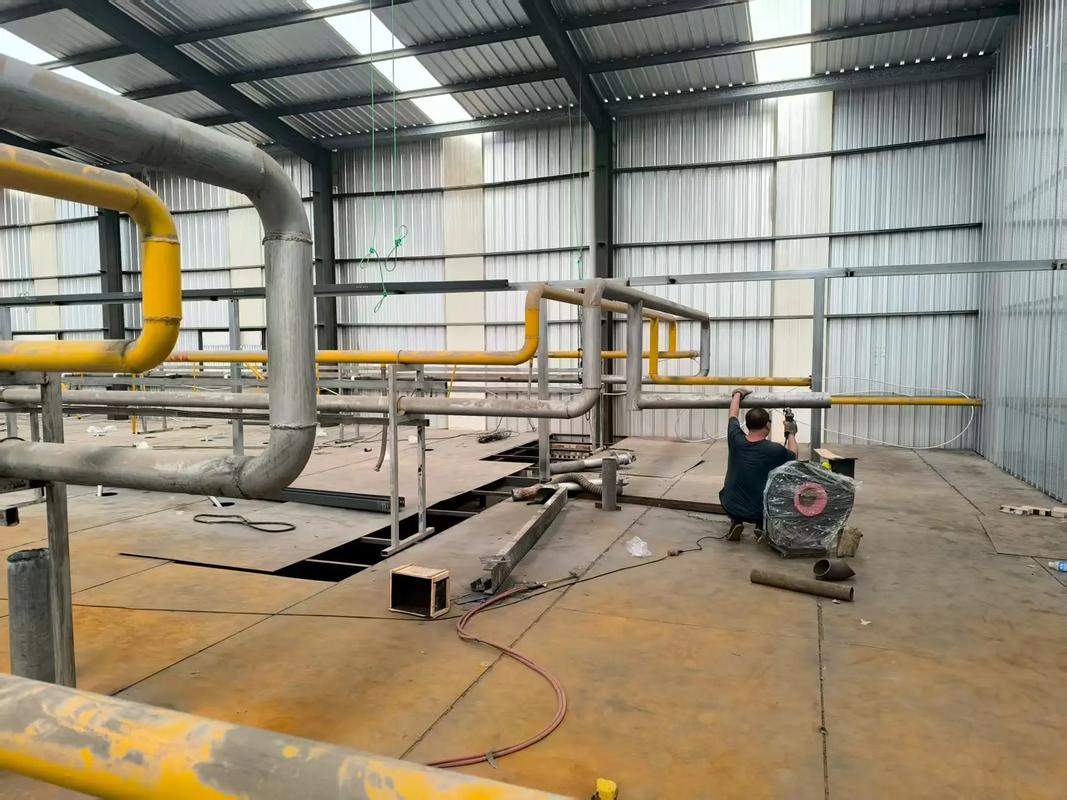
 风电塔筒法兰自动焊接作业现场
别拿焊接不当核心技术
去年跑山东一个风电配套加工厂,老板拉着我看堆场里三节报废塔筒,拍着大腿骂。一节塔筒十几吨,材料加加工小一百万,就因为一道焊缝探伤不合格,整节废掉。
他说不是没花钱升级,买了三台进口焊接机器人,光设备钱就大几百万,八成利润都给了设备商,自己就赚个加工辛苦钱。换过国产设备试,要么厚板焊接合格率掉十个点,要么连续作业两小时就出稳定性问题,停一次工损失上千块,扛不住。
问:现在都普及焊接机器人了,为什么还说焊接是卡脖子环节?
答:很多人都有误区,觉得买几台机器人回来,就是自动化焊接了。其实机器人只是执行机构,真正卡脖子的是焊接工艺数据库、焊缝跟踪算法、焊材的配方工艺这些底层东西。国内不少厂花大价钱买了顶配机器人,焊完还是得靠老师傅手工补焊,补完再探伤,不合格就报废,算下来成本比手工焊还高。
别小看那道几毫米宽的焊缝。海上风电要扛二十五年以上的盐雾腐蚀、十几级台风的反复冲击,焊缝内部哪怕有一个针尖大的气孔,用个十年八年就是裂纹扩展,最后整台风机倒塌,几个亿的投资全打了水漂。航天领域的火箭燃料贮箱焊接,焊缝长度几公里,要求零缺陷,差一丝都能出爆炸事故。
说白了,焊接是制造业的骨架接缝,骨架接不好,再好看的设计都是散架的命。
新能车铝车身激光焊接生产线
💡 还有一个越来越火的方向,就是异种材料焊接。现在为了减重,很多产品都混着用钢、铝、铜甚至碳纤维,不同材料的熔点、膨胀系数差好几倍,传统熔焊焊完用手就能掰断,现在用搅拌摩擦焊、超声波焊接,已经能解决大部分场景的问题,强度完全达标。
数字孪生焊接现在也开始落地了,就是焊之前先在数字模型里模拟一遍焊接的温度、应力变形,提前调好参数,焊完变形量能控制在千分之一以内,省了大量后续校形的功夫。
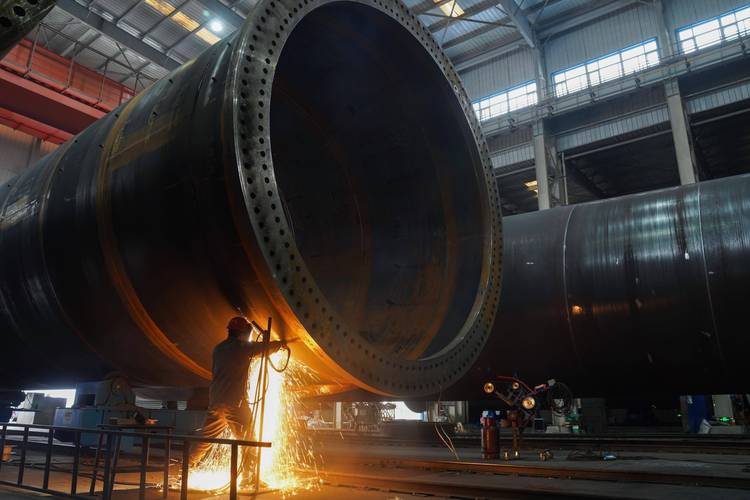 风电塔筒法兰自动焊接作业现场
别拿焊接不当核心技术
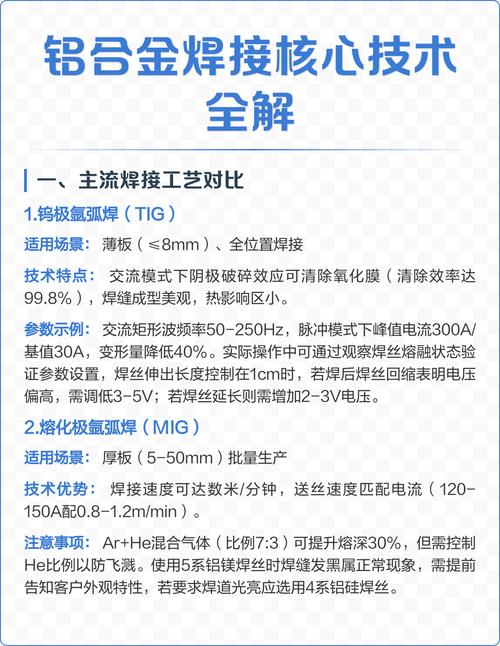 别拿焊接不当核心技术
去年跑山东一个风电配套加工厂,老板拉着我看堆场里三节报废塔筒,拍着大腿骂。一节塔筒十几吨,材料加加工小一百万,就因为一道焊缝探伤不合格,整节废掉。
他说不是没花钱升级,买了三台进口焊接机器人,光设备钱就大几百万,八成利润都给了设备商,自己就赚个加工辛苦钱。换过国产设备试,要么厚板焊接合格率掉十个点,要么连续作业两小时就出稳定性问题,停一次工损失上千块,扛不住。
问:现在都普及焊接机器人了,为什么还说焊接是卡脖子环节?
答:很多人都有误区,觉得买几台机器人回来,就是自动化焊接了。其实机器人只是执行机构,真正卡脖子的是焊接工艺数据库、焊缝跟踪算法、焊材的配方工艺这些底层东西。国内不少厂花大价钱买了顶配机器人,焊完还是得靠老师傅手工补焊,补完再探伤,不合格就报废,算下来成本比手工焊还高。
别小看那道几毫米宽的焊缝。海上风电要扛二十五年以上的盐雾腐蚀、十几级台风的反复冲击,焊缝内部哪怕有一个针尖大的气孔,用个十年八年就是裂纹扩展,最后整台风机倒塌,几个亿的投资全打了水漂。航天领域的火箭燃料贮箱焊接,焊缝长度几公里,要求零缺陷,差一丝都能出爆炸事故。
说白了,焊接是制造业的骨架接缝,骨架接不好,再好看的设计都是散架的命。
当下焊接技术的最新实践,都长什么样
这两年制造业材料变了,对焊接的要求早就不一样了。原来都是焊碳钢,现在新能车要焊铝合金,储能要焊铜铝复合,风电要焊超高强度厚钢板,老方法早就跟不上了。 现在行业里用得越来越多的,是激光-电弧复合焊,还有搅拌摩擦焊。拿新能车铝车身来说,原来用传统点焊,焊点容易开裂,重量还降不下来,换激光复合焊之后,焊接强度提了三成,车身重量直接降了12%,续航都能跟着涨几公里。 问:普通工厂找焊接加工,外行怎么快速判断活干得好不好? 答:其实不用探伤也能看个七八分。✅ 第一看焊缝表面,齐不齐整,有没有凹凸不平的焊瘤,有没有咬边气孔。✅ 第二拿角磨机磨掉一层余高,看看有没有暗纹裂纹。✅ 如果是承力结构件,别省那几百块探伤钱,拍个X片比什么都靠谱。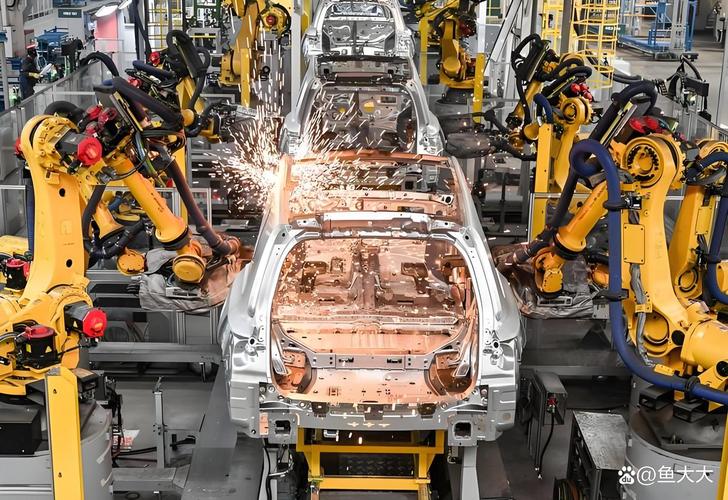 新能车铝车身激光焊接生产线
💡 还有一个越来越火的方向,就是异种材料焊接。现在为了减重,很多产品都混着用钢、铝、铜甚至碳纤维,不同材料的熔点、膨胀系数差好几倍,传统熔焊焊完用手就能掰断,现在用搅拌摩擦焊、超声波焊接,已经能解决大部分场景的问题,强度完全达标。
数字孪生焊接现在也开始落地了,就是焊之前先在数字模型里模拟一遍焊接的温度、应力变形,提前调好参数,焊完变形量能控制在千分之一以内,省了大量后续校形的功夫。