热处理炉选型避坑:工业人最容易忽略的几个核心细节
很多做机械加工的老板、工艺师,找我问最多的就是热处理炉怎么选。花了大几十万买回来,用的时候才发现不对,要么干不了活,要么成本高到离谱,这不扯嘛。
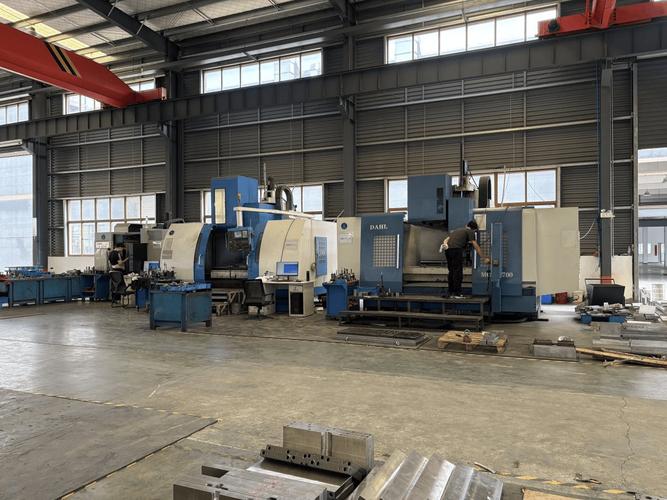
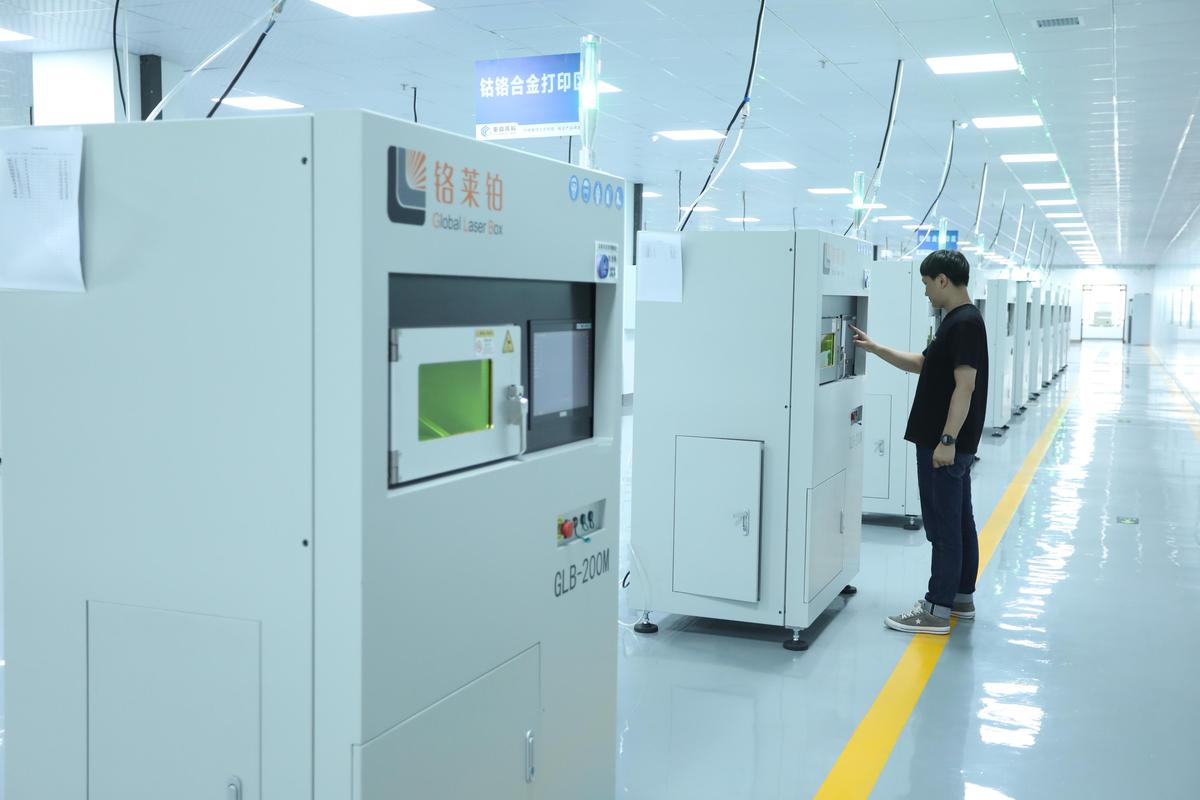
 工业车间连续式热处理炉生产场景
问:我们厂规模小,订单杂,多品种小批量,买哪种热处理炉最划算?
答:优先选周期式箱式热处理炉,灵活度高,换产品清炉都方便,前期投入比连续式生产线低一半还多,完全能撑得起多品种的需求。只有当你订单稳定、批量足够大,做标准化产品的时候,再上连续式热处理炉,那才能摊低成本,不然设备天天空转烧燃气,烧的全是你的利润。
说实话,这两年大环境不好,轻资产运营比什么都强,没必要为了撑门面买贵的。
不过话说回来,真要做高精度产品,该花的钱不能省。
新一代智能热处理炉控温面板操作界面
日常维护的几个核心细节,很多人都偷懒不做
干工业的都知道,设备三分买七分养,热处理炉更是这样。很多厂子炉子买回去,只管开,出了故障才修,不到三年,能耗涨三分之一,寿命直接缩一半。
说几个绝大多数人都会偷懒的点:
✅ 炉衬清理:热处理炉的耐火纤维衬,用久了会沾盐渍、氧化皮、油污,这些东西导热快,会让保温效果越来越差,能耗悄悄往上涨。半年清一次,能耗能降10%左右,一年下来不少钱。
❗ 密封检查:真空热处理炉的密封圈,每三个月必须查一次,有没有老化开裂。漏了之后真空度不够,零件烧出来就有氧化皮,直接报废。我见过好几个厂子,真空度上不去,以为是泵坏了,花几万换了泵,结果还是不对,最后发现就是密封圈老化漏了,白扔好几万。
💡 停炉规范:很多人赶完货,急着清炉装下一炉,直接开门降温,热胀冷缩直接把炉衬扯出裂纹,用不了两年炉衬就废了,修一次十几万,不如当初多等几个小时缓冷。
现在最新的做法,很多大厂开始给热处理炉装预测性维护的传感器,实时测炉温、振动、密封性,提前半个月预警故障,总比突然停炉强。停炉一天,少出几十万的货,损失谁都遭不住。
干工业这行,哪有什么躺赚,都是抠细节抠出来的。选对适合自己的热处理炉,平时养好,它就能给你源源不断赚真金白银。对吧?
选热处理炉,先搞清楚你到底要什么工艺
上来就问多少钱、哪家最便宜的,十有八九要踩坑。热处理本身就分淬火、退火、回火、正火,还有渗碳、渗氮、氮化等化学热处理,不同工艺对热处理炉的要求天差地别。 做新能源汽车齿轮的,要求无氧化渗碳,精度要求到HRC0.5个差,你整个普通开式箱式炉,烧出来全是氧化皮,硬度不均匀,客户直接整批退,哭都来不及。做普通建筑钢结构的退火,非要买进口真空炉,花几百万买了一堆用不上的功能,钱全砸水里。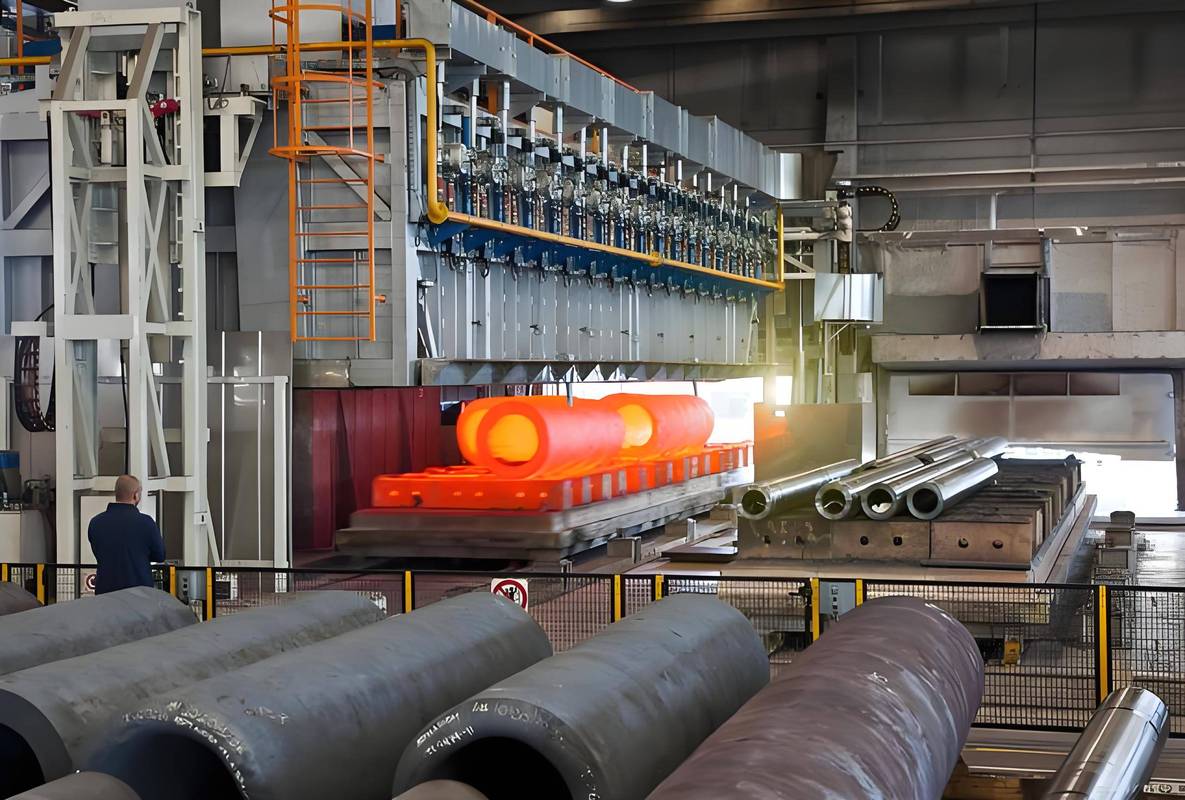 工业车间连续式热处理炉生产场景
问:我们厂规模小,订单杂,多品种小批量,买哪种热处理炉最划算?
答:优先选周期式箱式热处理炉,灵活度高,换产品清炉都方便,前期投入比连续式生产线低一半还多,完全能撑得起多品种的需求。只有当你订单稳定、批量足够大,做标准化产品的时候,再上连续式热处理炉,那才能摊低成本,不然设备天天空转烧燃气,烧的全是你的利润。
说实话,这两年大环境不好,轻资产运营比什么都强,没必要为了撑门面买贵的。
不过话说回来,真要做高精度产品,该花的钱不能省。
最容易踩坑的能耗和控温精度问题
现在双碳管控严,很多地方都卡能耗指标,你买个低效率的热处理炉,不光燃气钱贵,说不定哪天指标不够给你限产。 我见过太多老厂子,用了十年的旧热处理炉,热效率才30%多,七成的热量全从炉壁、烟囱跑了。现在新的蓄热式燃烧热处理炉,热效率能做到60%以上,差了一倍,一年下来,1吨的炉子,燃气费能差十几万。一年差的钱,够你换半台新炉子了。 控温精度更不用说,很多人觉得差个十度八度无所谓。你做高端模具钢、轴承钢,差5度,硬度就不合格,整批料报废,几十万就没了。上个月见浙江一个加工厂,去年图便宜买了个翻新的二手热处理炉,省了十万,三个月废了三批汽车模具,亏了八十万,找谁说理去? 问:都说现在的智能热处理炉好,比普通的贵十几万,到底值不值? 答:完全看你的客户要求。如果你给航天、新能源车企、高端医疗设备供货,人家要求全流程工艺数据追溯,要每炉的炉温曲线、保温时间记录,那太值了。智能热处理炉直接联网存储,一键导出报表,人工记录的人家根本不认。要是你做的就是普通五金、建筑构件,要求不高,那没必要,够用来就行,把钱花在刀刃上。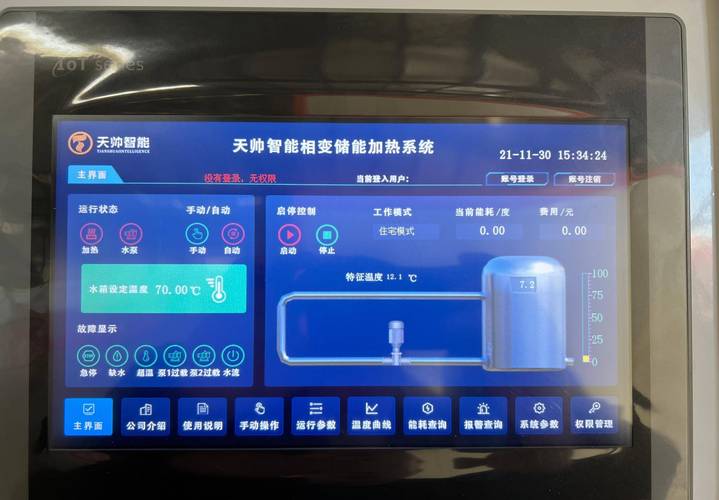 新一代智能热处理炉控温面板操作界面
日常维护的几个核心细节,很多人都偷懒不做
 日常维护的几个核心细节,很多人都偷懒不做
干工业的都知道,设备三分买七分养,热处理炉更是这样。很多厂子炉子买回去,只管开,出了故障才修,不到三年,能耗涨三分之一,寿命直接缩一半。
说几个绝大多数人都会偷懒的点:
✅ 炉衬清理:热处理炉的耐火纤维衬,用久了会沾盐渍、氧化皮、油污,这些东西导热快,会让保温效果越来越差,能耗悄悄往上涨。半年清一次,能耗能降10%左右,一年下来不少钱。
❗ 密封检查:真空热处理炉的密封圈,每三个月必须查一次,有没有老化开裂。漏了之后真空度不够,零件烧出来就有氧化皮,直接报废。我见过好几个厂子,真空度上不去,以为是泵坏了,花几万换了泵,结果还是不对,最后发现就是密封圈老化漏了,白扔好几万。
💡 停炉规范:很多人赶完货,急着清炉装下一炉,直接开门降温,热胀冷缩直接把炉衬扯出裂纹,用不了两年炉衬就废了,修一次十几万,不如当初多等几个小时缓冷。
现在最新的做法,很多大厂开始给热处理炉装预测性维护的传感器,实时测炉温、振动、密封性,提前半个月预警故障,总比突然停炉强。停炉一天,少出几十万的货,损失谁都遭不住。
干工业这行,哪有什么躺赚,都是抠细节抠出来的。选对适合自己的热处理炉,平时养好,它就能给你源源不断赚真金白银。对吧?