焊接结构疲劳寿命:为什么你的焊缝总在‘不该裂的地方’裂开?
我又一次看到那个裂纹的时候,心里咯噔一下。就在焊缝的焊趾位置,小小的,不到两毫米。但谁都知道,这东西一旦出现,离报废就不远了。说实话,搞焊接结构的,谁没被疲劳问题折磨过?尤其是那些承受交变载荷的大家伙——起重机的大臂、桥梁的箱梁、海洋平台的关键节点。咱们总以为焊得越结实越好,可现实狠狠打脸。焊接结构的疲劳寿命,往往连母材的一半都不到。这还不是最可怕的,可怕的是你根本不知道它什么时候会突然断掉,连个预兆都没有。脆断,就那么一瞬间。
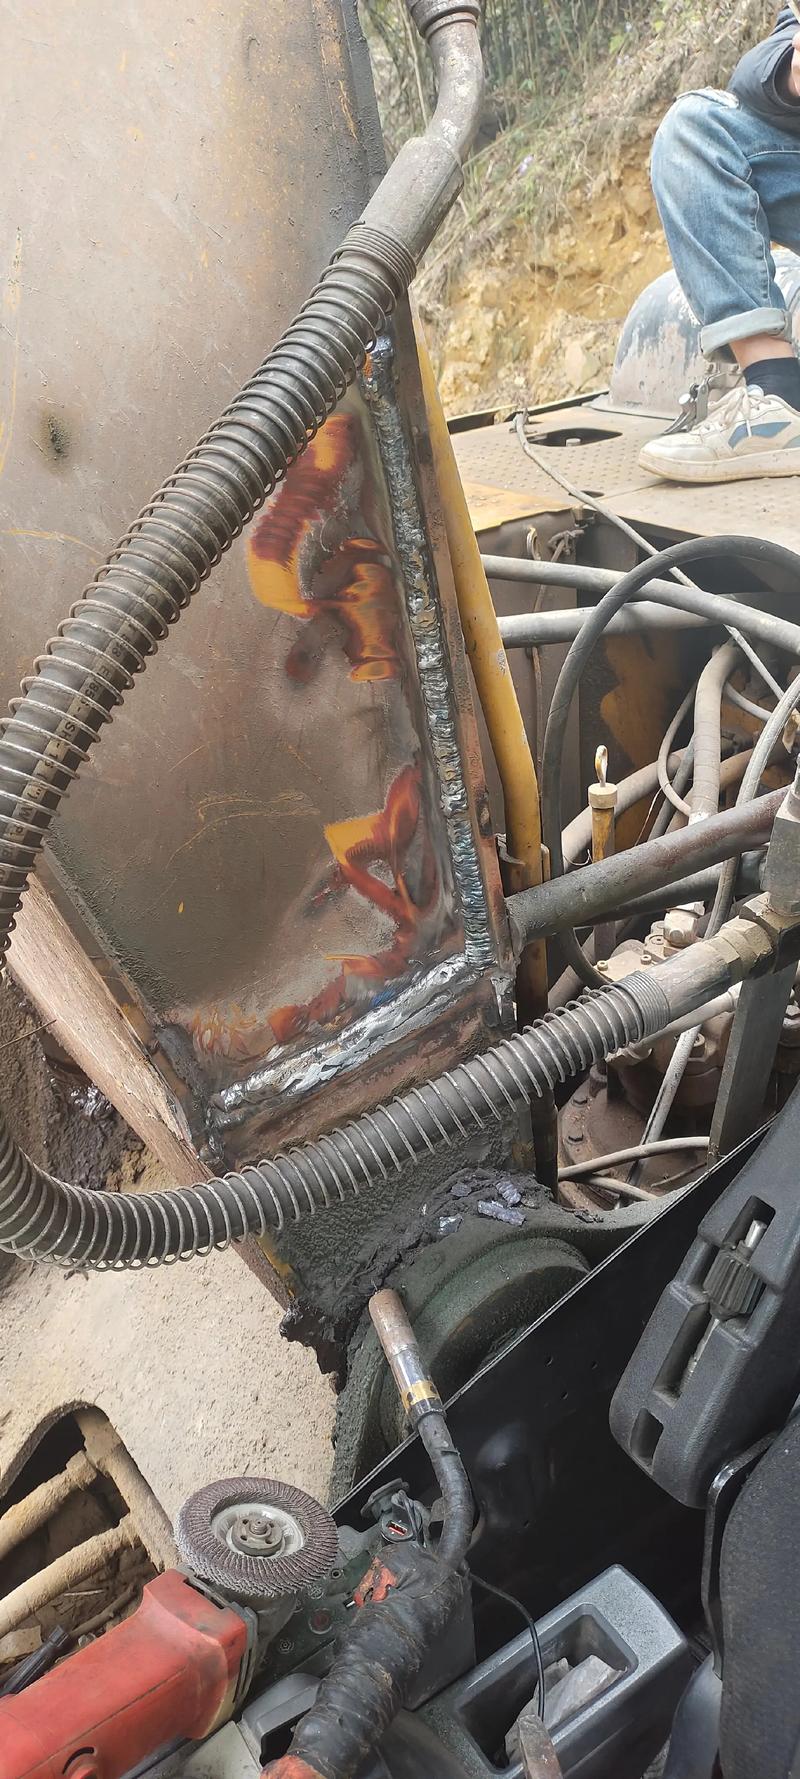 挖掘机大臂焊接结构现场
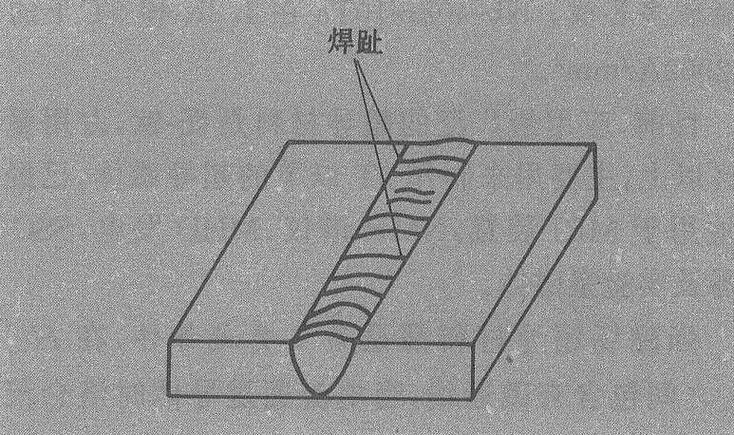
记得刚入行那会儿,带我的老师傅叼着烟,指着一段弯曲试验断裂的试样说:“看见没?断的地方从来不是焊得最厚的地方,而是那些焊接接头几何突变的地儿。”那时候似懂非懂,后来看了无数失效分析报告才明白,应力集中才是头号杀手。焊趾处、未焊透的根部、咬边缺陷……这些地方应力能放大好几倍,疲劳裂纹不找你找谁?
疲劳失效的“元凶”到底是谁?
很多人一上来就怪材料不行,或者焊接工艺差。但真相要复杂得多。你想想,一个焊接结构件,从设计图纸到最终服役,中间多少环节能埋下隐患?选材不当?接头形式不合理?焊接参数没控好?焊后没处理?载荷估算错误?甚至——切,最无语的是——安装的时候随便在上面焊个临时的吊耳,去掉后留下个弧坑,那地方就成了裂纹源。
我给你数数啊,按照影响程度排个序:应力集中排第一,几乎贡献了70%的问题。第二是焊接残余应力,这东西特阴险,后面细说。第三是焊接缺陷,什么气孔、夹渣、未熔合。第四是服役环境,腐蚀、高温、低温。第五才是材料本身的疲劳性能。是不是颠覆你的认知?材料本身其实没那么娇气,是我们把它折腾坏了。
问:那我们平时说的“焊接接头疲劳强度”到底怎么评价?光凭经验行不行?
答:当然不行。现在业内主流用的是名义应力法和热点应力法。名义应力法最传统,就是把接头的疲劳强度分级,比如国际焊接学会(IIW)的标准里,把焊缝形式分成几十种FAT等级,FAT90、FAT71之类的。数字越高,允许的应力幅越大。但这种方法有个大问题,它假设应力是均匀的,完全忽略了几何突变处的真实应力。所以后来发展出了热点应力法,专门考虑焊趾处的局部应力。简单说,你在焊趾位置贴应变片测到的那个应力,拿去和对应的S-N曲线对比,更贴近实际。不过话说回来,这两种方法都只适用于高周疲劳,如果是低周疲劳——就是那种每次加载都接近屈服的情况——得用局部应变法或者断裂力学来算了。
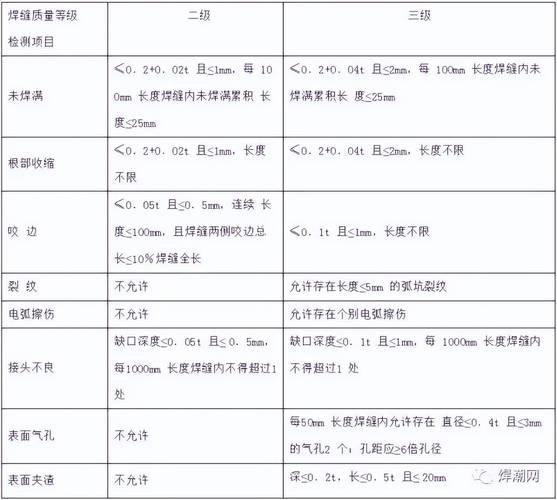 焊接结构疲劳FAT等级对比图
残余应力:那个藏起来的“内鬼”
 残余应力:那个藏起来的“内鬼”
聊到焊接残余应力,我就来气。这玩意儿看不见摸不着,但关键时刻准给你使绊子。焊接加热冷却那一下,局部膨胀收缩,被周围冷金属约束,结果就是拉应力锁在焊缝区域,能高到接近屈服强度。你想想,一个结构还没干活,自己内部就拉到快断了,再叠加上外加的交变载荷……不裂才怪!
不过坑爹的是,残余应力也不是一直有害。有些情况下,比如表面经过喷丸处理,引入的是压应力,反而能提升疲劳寿命。这就是为什么很多关键焊缝要做焊后冲击处理或者振动时效的原因——把拉应力消一消,或者转成压应力。咱们车间去年买了一台超声冲击设备,专打焊趾,效果明显啊。之前一种叉车门架焊缝老是开裂,打完冲击后,寿命从50万次提到了120万次。你说值不值?
但注意!不是所有残余应力都能消。厚板多层焊,内部应力分布复杂得很,搞不好消了这头,那头应力重分布又出问题。所以别盲目,先做数值模拟——用有限元算算焊接变形与残余应力分布——再决定怎么处理。
问:那焊后热处理到底有没有必要?很多厂觉得费钱又不一定管用,直接省了。
答:这得分开看。如果你用的是普通碳钢,焊后热处理主要是消除应力,同时改善热影响区的组织,是有用的,但成本高。对于重要结构,比如压力容器、海上风电基础,那是必须做。但有些高强度钢,比如调质钢,你要是回火温度没控好,反而把母材强度拉下来了,得不偿失。还有一种情况,薄板焊接变形大,用退火矫正,效果可以。总之,它不是万能药,得看材质、看结构、看工况。我见过太多图纸上盲目标个“焊后去应力退火”,结果做完了疲劳寿命也没提高多少,领导还骂骂咧咧——这不是工艺的锅,是设计的无知。
从设计到工艺:怎么把寿命提上去?
其实,提高焊接结构疲劳寿命最有效的阶段是设计。到了制造后期再救火,九成都是亡羊补牢。设计上第一条铁律:避免截面突变。能圆滑过渡就别整尖角,能连续的就别中断。其次,焊缝不要布置在高应力区。我知道这在结构布置上有时很难,但哪怕稍微挪几厘米,应力幅就能降一半。还有,优先使用对接焊缝,尽量不用角焊缝——角焊缝的焊趾应力集中太严重了,而且容易有未熔合。
工艺上呢?除了刚才说的焊后冲击,还有打底焊工艺的优化,比如用TIG焊打底,减少根部缺陷。组装精度也很关键,错边量大了,会引入额外的弯曲应力。对了,打磨焊趾这招最简单也最容易被忽视。用砂轮把焊趾过渡区磨出个圆滑的圆弧,疲劳强度能提高30%到60%,但前提是别磨出沟槽来——那就适得其反了。我就见过工人随手一磨,留下一堆划痕,直接成了疲劳源,唉。
 焊趾打磨前后疲劳强度对比
还有件事儿,我得唠叨两句——现在很多年轻人过分依赖仿真,忽略了现场经验。仿真不是万能的,你边界条件设错,全白搭。比如你没考虑装配间隙,没考虑焊接顺序,算出来的残余应力跟实际差老远。所以每次我都会去现场盯着,看焊工怎么焊,记录实际参数,再回来修正模型。仿真+实测,才是硬道理。
最后,想吐槽一下行业里的“标准迷信”。没错,IIW、AWS、国标都有详尽的焊接疲劳设计规范,但那些都是基于理想试件的试验数据。你的结构可能有很复杂的曲面、有交叉焊缝、有未预计的载荷,生搬硬套肯定出事儿。这时候,必须针对具体结构做疲劳试验验证,哪怕做个缩比模型,也比拍脑袋强。几年前我们做的一个港口机械的A字架,按标准算寿命够,结果上机才两年就裂了,后来一测,实际动态载荷是设计值的1.3倍,标准没覆盖到那个局部振动模态……得,交了百万学费。
搞焊接这行就是这样,理论再漂亮,到了车间、到了工地,总会给你“惊喜”。可也正是这些挑战,推动着技术往前拱。别灰心,每解决一个疲劳问题,你就又懂了一分那堆焊肉之下的玄机。