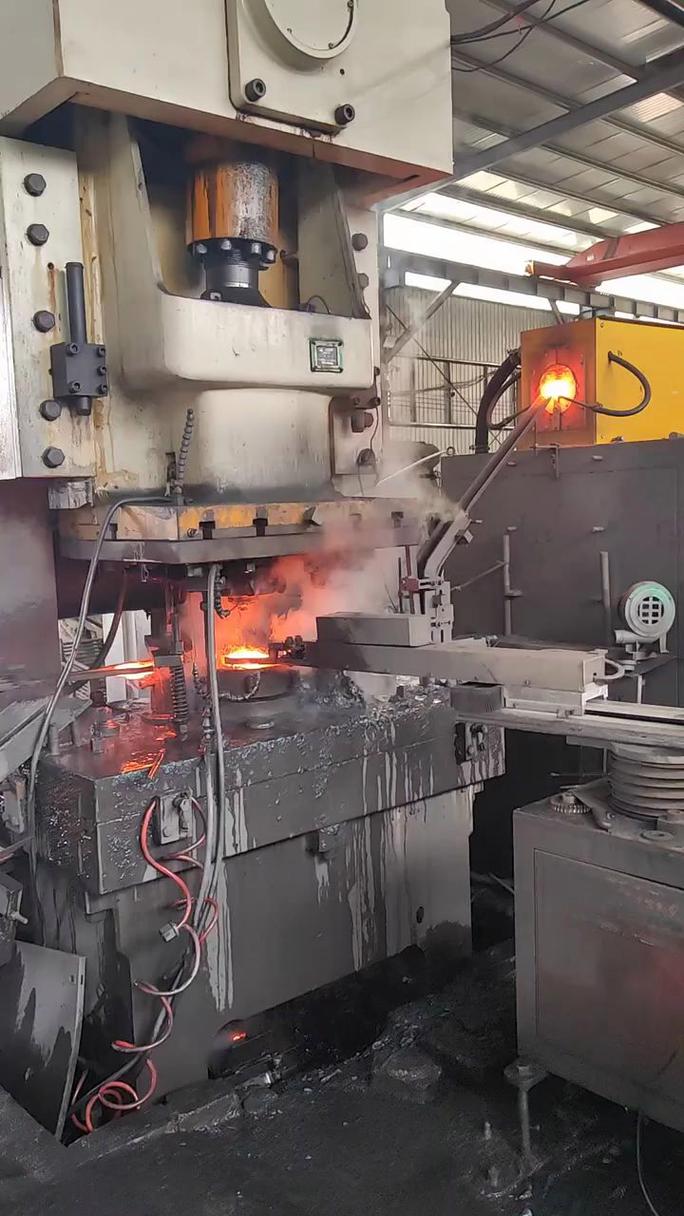
机加工件公差踩坑:中小批量订单的成本与精度避坑指南
上周刚从苏州的机加工车间出来,满袖子的切削液味还没散,就接到老客户的投诉——上次发的32件铝合金机加工件,内孔公差卡到了±0.002mm,其中3件抽检通规晃动感超过0.01mm,直接被退了一整批。
连夜拉着车间的师傅复盘了一整晚,最后找出来的原因说出来都好笑:我们量内孔的时候是在车间22度的环境下测的,客户那边的装配车间是18度的恒温,铝合金的热膨胀系数摆在那,4度的温差直接让内孔缩了0.003mm,卡得死死的。
别不信。
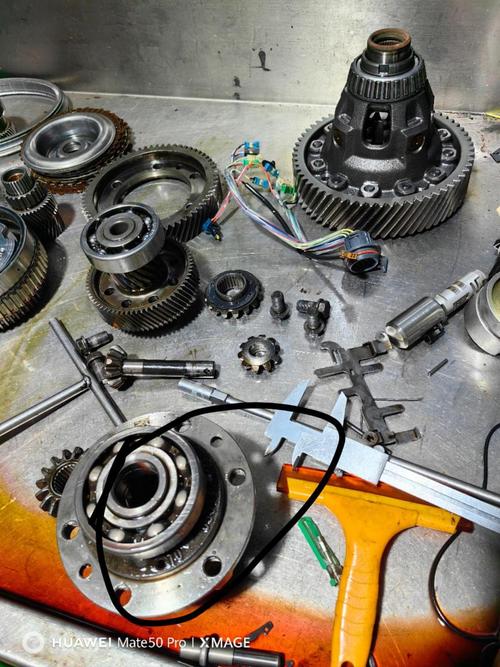
 三坐标测量机检测铝合金机加工件内孔公差现场
很多人觉得机加工件的精度全靠机床,其实根本不是。机床的精度是基础,但90%的批量报废,都来自于前期沟通的信息差。那些在图纸上标着微米级公差却没写清测量环境、装配要求、后续处理工艺的机加工件,从你发图给供应商的那一刻起,就已经埋下了批量报废的伏笔。
问:图纸上明确标了机加工件的公差范围,为什么供应商还要反复找我确认装配场景?
答:别觉得是供应商故意抬价或者找事。真不是。我们去年接的一个液压阀块订单,客户只给了一张外形加工图,没说阀道要过16MPa的液压测试,我们按普通结构件的要求做到了Ra1.6的粗糙度,结果客户那边测出来内泄超标,整批200件全废,最后两边各担了一半的损失。换个角度想,要是供应商拿到图纸啥也不问直接开干,最后出了问题,你找谁说理去?
机加工车间CNC加工中心批量生产铝合金结构件现场
问:我找的供应商报价比市场价低30%,是不是遇到靠谱的源头工厂了?
答:我上次踩过一模一样的坑。去年找了个浙江的供应商做304不锈钢机加工件,报价比我们长期合作的厂低32%,想着能省点成本就试一次。结果货过来拆开一看,所有的棱角都没倒钝,飞边毛刺手一摸就被划了个2厘米的口子,而且关键安装孔的位置度偏差了0.15mm,根本装不上。问供应商怎么回事,人家说"图纸上没写要倒角,也没写要测位置度,我们就按最省时间的方式做了"。这种低价单,省下来的钱全是在你看不见的地方抠出来的——要么是用回收的劣质材料,要么是跳过检测步骤,要么是减少必要工序,最后算下来你花的返工成本、停线损失,比一开始找靠谱供应商贵得多。
为什么现在的机加工件,公差卡得越来越离谱?
早十年做机加工件,大多是农机配件、普通机床的结构件,公差给到±0.1mm都算严要求,游标卡尺量完就能发货。现在不一样了。新能源汽车的电驱壳体、光伏跟踪器的传动转轴、甚至手术机器人的微型连接支架,对机加工件的精度要求,早就不是图纸上印的数字那么简单。 上次那个被退的批次,是给车载激光雷达做的转轴配件。客户给的图纸上只标了内孔H7的公差,半字没提后续的热胀适配要求。我们按常规流程做出来,常温下量完全合格,可装到客户的雷达总成里,到了冬天低温环境下,内孔收缩直接卡滞了转轴的转动。 三坐标测量机检测铝合金机加工件内孔公差现场
很多人觉得机加工件的精度全靠机床,其实根本不是。机床的精度是基础,但90%的批量报废,都来自于前期沟通的信息差。那些在图纸上标着微米级公差却没写清测量环境、装配要求、后续处理工艺的机加工件,从你发图给供应商的那一刻起,就已经埋下了批量报废的伏笔。
问:图纸上明确标了机加工件的公差范围,为什么供应商还要反复找我确认装配场景?
答:别觉得是供应商故意抬价或者找事。真不是。我们去年接的一个液压阀块订单,客户只给了一张外形加工图,没说阀道要过16MPa的液压测试,我们按普通结构件的要求做到了Ra1.6的粗糙度,结果客户那边测出来内泄超标,整批200件全废,最后两边各担了一半的损失。换个角度想,要是供应商拿到图纸啥也不问直接开干,最后出了问题,你找谁说理去?
别光比报价:机加工件的隐性成本藏在这3个地方
我见过太多刚入行的采购,找机加工件供应商第一句话就是"这个件多少钱一公斤",纯纯外行。同样一个6061铝合金的安装支架,走普通数控铣的报价可能是28块一件,但要是后续要做硬质阳极氧化,得在铣削的时候就留0.03mm的氧化层余量,要是供应商的操作工根本记不住这个参数,做出来的件氧化完尺寸直接超差,返工的成本比加工费还高。 这些藏在报价单背后的隐性成本,你不盯着点,最后全是自己买单: ✅ 余量预留成本:涉及表面处理(阳极氧化、喷塑、电镀)的机加工件,粗加工阶段就必须把后续处理的尺寸余量留够。很多小作坊的操作工根本没系统学过不同工艺的余量标准,全靠经验拍脑袋,十次有八次出问题。 ❗ 检测成本:以前做普通结构件,游标卡尺量完就能发货。现在给新能源、医疗类客户做的机加工件,每批都要附三坐标检测报告,要是供应商没有自己的检测室,外送一份报告就要120块,摊到每件上就是几块钱的成本。那些报价低得离谱的供应商,往往会把这部分成本直接省掉,最后你自己承担抽检不合格的风险。 💡 排期成本:别觉得交期晚个三五天不是事。上个月有个做储能柜的客户,因为机加工件的安装孔位晚了4天到,整个组装线停了3天,损失的代加工费都够把整批机加工件重新做3次。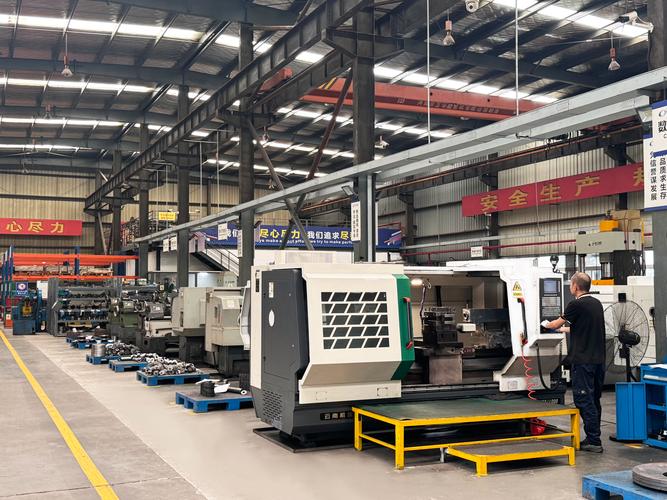 机加工车间CNC加工中心批量生产铝合金结构件现场
问:我找的供应商报价比市场价低30%,是不是遇到靠谱的源头工厂了?
答:我上次踩过一模一样的坑。去年找了个浙江的供应商做304不锈钢机加工件,报价比我们长期合作的厂低32%,想着能省点成本就试一次。结果货过来拆开一看,所有的棱角都没倒钝,飞边毛刺手一摸就被划了个2厘米的口子,而且关键安装孔的位置度偏差了0.15mm,根本装不上。问供应商怎么回事,人家说"图纸上没写要倒角,也没写要测位置度,我们就按最省时间的方式做了"。这种低价单,省下来的钱全是在你看不见的地方抠出来的——要么是用回收的劣质材料,要么是跳过检测步骤,要么是减少必要工序,最后算下来你花的返工成本、停线损失,比一开始找靠谱供应商贵得多。