冲压件良率提不上?2024年车间一线摸出来的3个落地经验
上周去苏州相城的一家汽车零部件厂,车间主任拉着我蹲在冲压机旁边骂了半小时——刚换的800吨冲床,做的新能源电池壳冲压件,连续3批不良率冲到12%,按单算每批亏小二十万,老板在办公室拍桌子的声音隔了两道墙都能听见。
真的惨。
我蹲在地上翻了翻不良品,一半是拉裂,一半是侧壁有拉毛,还有几个是尺寸超差。
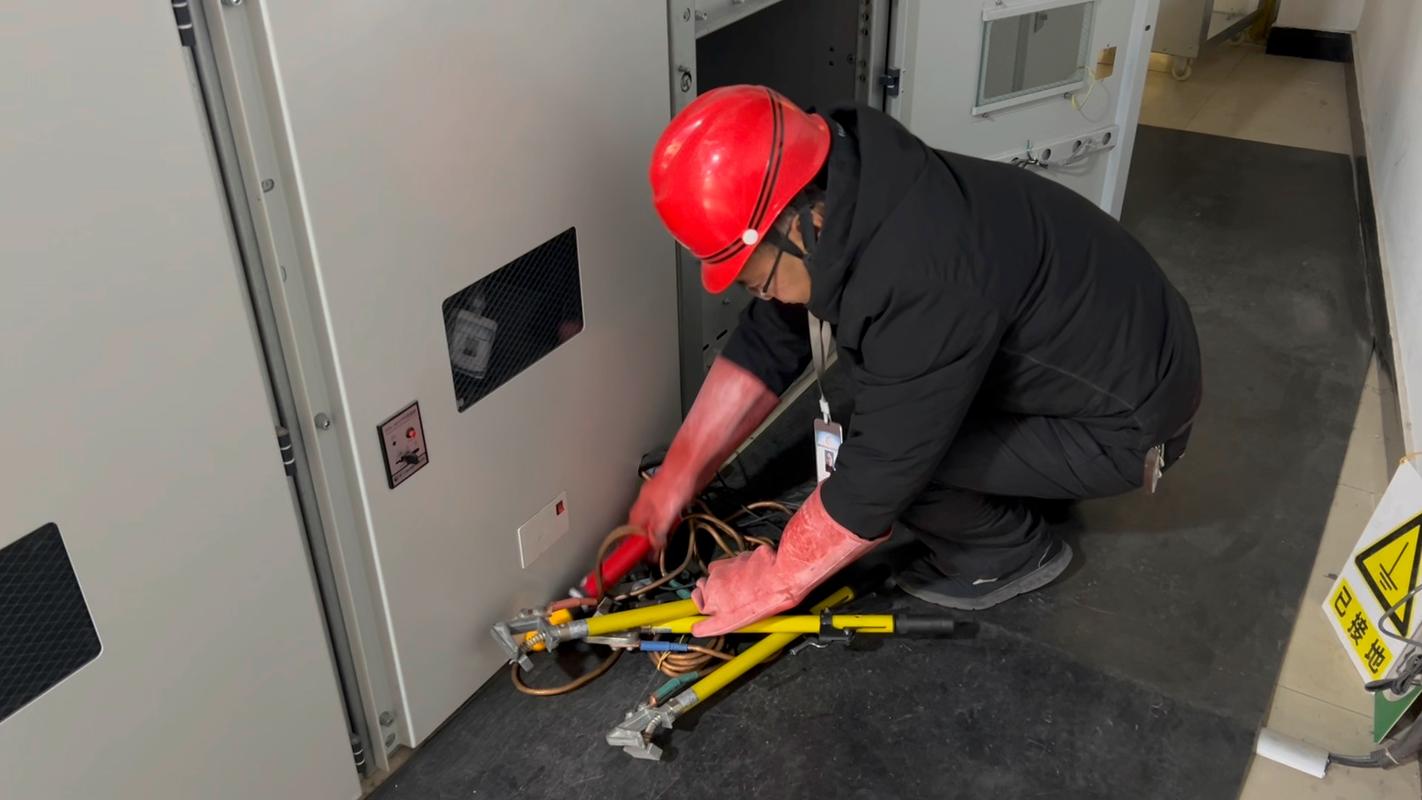
 新能源汽车电池壳高强钢冲压件车间实拍
说到这肯定有人要拍桌子问了——
问:我们做的是1.2mm厚的铝硅镀层高强钢冲压件,到底模具间隙留多少才不会裂?
答:别信手册上的通用值,我去年跟宝武的材料工程师对了30多组试验数据,这种料的合理间隙是料厚的16%到18%,比普通冷轧板高4个百分点,而且一定要把刃口的倒棱磨到R0.03,别图快磨成R0.1,不然冲压件表面的拉毛能直接把电泳层磨穿。
别觉得现在的冲压件还是以前那种铁皮壳子,现在给新能源汽车做的车门内板,都是1.4mm厚的980MPa高强钢一体冲出来的,以前要焊4个冲压小件,现在一次成型,重量减了快4公斤,整车的续航都能多跑十几公里——这也是为什么现在冲压车间的设备更新速度比以前快了不止一倍。
无油润滑高强钢冲压件模具表面状态对比
很多刚接触新能源配套的厂老板一听到“无油冲压”四个字就头大,第一反应是要花多少钱?这不,上周就有个做家电外壳的老板给我发微信问:
问:现在客户都要求冲压件免清洗无残留,我们是不是必须上最贵的微量润滑系统?
答:真不是。我接触过的20多家做新能源配套的冲压厂,有一半用的是国产的MQL微量润滑装置,一套下来才两万多,比进口的便宜70%,只要选对了和材料匹配的植物基润滑油,完全能满足后续焊接、电泳的要求,没必要上来就砸钱上进口设备——当然你要是做航空航天的高精度冲压件当我没说。
别再拿老黄历的参数调机了
很多车间的调机师傅还是十年前的老经验,碰到什么材料都按手册上的通用参数来,做普通冷轧板还行,现在碰到铝硅镀层高强钢、6系铝合金这些新材料,老参数直接就废了。 以前做普通冷轧板的冲压件,模具间隙留料厚的12%就够,现在做铝硅镀层的高强钢,镀层本身就脆,间隙留小了,刃口直接把镀层刮掉,冲压件一弯就裂;间隙留大了,起皱、尺寸超差的问题全来。 新能源汽车电池壳高强钢冲压件车间实拍
说到这肯定有人要拍桌子问了——
问:我们做的是1.2mm厚的铝硅镀层高强钢冲压件,到底模具间隙留多少才不会裂?
答:别信手册上的通用值,我去年跟宝武的材料工程师对了30多组试验数据,这种料的合理间隙是料厚的16%到18%,比普通冷轧板高4个百分点,而且一定要把刃口的倒棱磨到R0.03,别图快磨成R0.1,不然冲压件表面的拉毛能直接把电泳层磨穿。
别觉得现在的冲压件还是以前那种铁皮壳子,现在给新能源汽车做的车门内板,都是1.4mm厚的980MPa高强钢一体冲出来的,以前要焊4个冲压小件,现在一次成型,重量减了快4公斤,整车的续航都能多跑十几公里——这也是为什么现在冲压车间的设备更新速度比以前快了不止一倍。
很多人忽略的“隐性成本”,才是压垮利润的最后一根稻草
我见过太多厂的老板,算冲压件的成本的时候,只算板材钱、冲床电费,算来算去觉得自己的报价已经压到最低了,结果到年底一算账,根本没赚几个钱。 问题出在哪? 出在那些看不见的地方:模具修一次的钱、不良品报废的钱、给客户赔违约金的钱、因为残次品被退单的钱——这些隐性成本,有时候能占到冲压件总营收的15%以上。 说个真事,去年宁波有个做充电桩外壳的厂,为了省那点冲压油的钱,还在用传统的乳化油,结果给特斯拉配套的批次里,有30%的冲压件焊接时出现气孔,整批货被退回来,连带着丢了后续12个月的定点资格——真的,贪小便宜吃大亏这句话,在冲压车间里从来不是空话。 现在下游客户对冲压件的要求越来越严,尤其是新能源行业,因为焊接前的冲压油残留会直接导致虚焊、气孔,后续还要加一道清洗工序,费钱又费时间,所以现在大部分新能源客户都要求无油冲压的冲压件,表面没有残留,拿过来直接焊、直接喷。 无油润滑高强钢冲压件模具表面状态对比
很多刚接触新能源配套的厂老板一听到“无油冲压”四个字就头大,第一反应是要花多少钱?这不,上周就有个做家电外壳的老板给我发微信问:
问:现在客户都要求冲压件免清洗无残留,我们是不是必须上最贵的微量润滑系统?
答:真不是。我接触过的20多家做新能源配套的冲压厂,有一半用的是国产的MQL微量润滑装置,一套下来才两万多,比进口的便宜70%,只要选对了和材料匹配的植物基润滑油,完全能满足后续焊接、电泳的要求,没必要上来就砸钱上进口设备——当然你要是做航空航天的高精度冲压件当我没说。