别再只看材质参数:高端装备里的锻件,才是扛住极端工况的核心底牌
上周去江苏某重型锻造厂蹲了3天,看他们给三代核电主泵做锻件,差点被车间里12000吨的油压机震得站不稳。
真的。
以前总觉得锻件就是“把钢烧红了砸成想要的形状”,蹲了3天才明白,我们平时坐的高铁、用的风电、甚至飞在天上的大飞机,核心受力件要是没了合格的锻件,根本转不起来。
 12000吨快锻机压制核电主泵锻件现场
蹲车间的时候碰到一个来自广东的风电整机厂采购,聊起之前踩过的坑,直接抛出了问题:
问:我们之前用同牌号的铸钢件做风电齿轮箱的主轴,3年就出现了疲劳裂纹,后来换了同材质的锻件,用了8年没出过问题,真的是锻压工艺带来的提升?
答:真不是玄学。你可以把铸钢的内部组织想象成一块布满小气泡的豆腐,看着硬,一受力就从气泡的位置碎了。锻压相当于把豆腐压实成了豆腐干,孔隙没了,组织还更致密。更重要的是,锻压过程中金属的流线会顺着零件的外形连续分布,不会像机加工那样把内部的纤维流线切断,这才是锻件能扛住反复交变载荷的核心原因。
航空发动机整体叶盘等温锻件成品
聊到采购的时候怎么避坑,那个采购又问了个所有买锻件的人都关心的问题:
问:我们之前碰到过供应商用实心棒料直接车出零件,冒充锻件卖,报价比真锻件低20%,怎么快速分辨?
答:教你个最实在的招,别光看对方给的材质质保书,直接要求他提供同批次锻件的低倍组织酸蚀试样。真锻件的金属流线是顺着零件的受力方向连续分布的,如果是棒料直接车出来的,流线会被刀具切断,表面看不到连续的变形纹理。另外,正规的高端锻件都会附第三方的超声波探伤报告,内部哪怕有0.5mm的未焊合孔隙都会被标出来,啥检测报告都拿不出来的,直接pass就行。
为什么同样的钢材,锻出来的件能扛住极端工况?
很多人以为锻件和铸钢件的区别就是硬度高点,大错特错。铸钢是把钢水倒进模具里冷却成型的,就像没有揉透的面团,里面全是细小的气孔、疏松的组织、甚至隐藏的微裂纹。哪怕化学成分和锻件完全一样,受力的时候这些缺陷就是应力集中的起点,用不了多久就会从缺陷位置裂穿。 锻压的过程,就是把烧到1200℃左右的钢锭放到压力机下面,用几万吨的压力反复揉压,把内部的孔隙全部焊合,把粗大的铸造晶粒打碎成均匀的细晶组织。同等材质下,锻件的疲劳强度比普通铸钢件至少高40%,冲击韧性更是能高出一倍以上。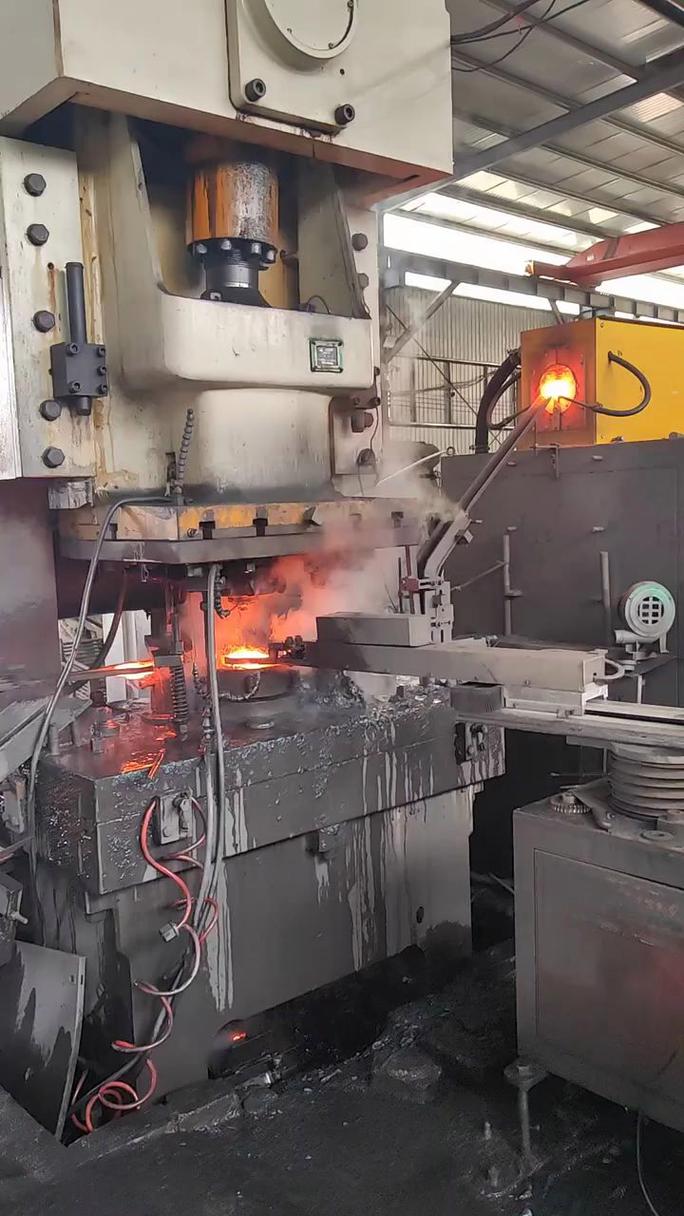 12000吨快锻机压制核电主泵锻件现场
蹲车间的时候碰到一个来自广东的风电整机厂采购,聊起之前踩过的坑,直接抛出了问题:
问:我们之前用同牌号的铸钢件做风电齿轮箱的主轴,3年就出现了疲劳裂纹,后来换了同材质的锻件,用了8年没出过问题,真的是锻压工艺带来的提升?
答:真不是玄学。你可以把铸钢的内部组织想象成一块布满小气泡的豆腐,看着硬,一受力就从气泡的位置碎了。锻压相当于把豆腐压实成了豆腐干,孔隙没了,组织还更致密。更重要的是,锻压过程中金属的流线会顺着零件的外形连续分布,不会像机加工那样把内部的纤维流线切断,这才是锻件能扛住反复交变载荷的核心原因。
现在的高端锻件,早就不是靠“砸得狠”就能做出来的了
前几年行业里还有小厂靠大吨位压力机“猛砸”出来的锻件冒充高端货,现在根本过不了关。 就拿现在航空发动机用的整体叶盘锻件来说,以前的叶盘是把单个叶片装在轮盘上,重量大,连接位置还是应力薄弱点。现在用等温锻造工艺做出来的整体叶盘,叶片和轮盘是一整块锻出来的,没有任何连接缝,重量能减30%。 💡 这种工艺对温度的控制要求苛刻到什么程度?锻模要和锻件保持一样的温度,整个锻造过程温度波动不能超过±5℃,稍微差一点,锻出来的件晶粒不均匀,直接报废。 现在的数字化锻造车间,每一秒的温度、变形量、压力值都实时传到中控室,系统自动调整压力机的行程,根本不是以前靠老师傅经验调参数的老路子了。近净成形锻件的材料利用率可以从传统工艺的30%提升到70%以上,以前要留10mm的机加工余量,现在只需要留1mm,光材料成本就能省一半。 航空发动机整体叶盘等温锻件成品
聊到采购的时候怎么避坑,那个采购又问了个所有买锻件的人都关心的问题:
问:我们之前碰到过供应商用实心棒料直接车出零件,冒充锻件卖,报价比真锻件低20%,怎么快速分辨?
答:教你个最实在的招,别光看对方给的材质质保书,直接要求他提供同批次锻件的低倍组织酸蚀试样。真锻件的金属流线是顺着零件的受力方向连续分布的,如果是棒料直接车出来的,流线会被刀具切断,表面看不到连续的变形纹理。另外,正规的高端锻件都会附第三方的超声波探伤报告,内部哪怕有0.5mm的未焊合孔隙都会被标出来,啥检测报告都拿不出来的,直接pass就行。