铸件不是粗笨毛坯:当下高端工业铸件的真实生产逻辑
很多人对铸件的印象,还停留在机床底下那层掉砂、焊疤、尺寸歪歪扭扭的铸铁底座。
错得离谱。
上个月去苏州一家做风电铸件的厂子,刚进车间就被震到——人家的铸件毛坯刚落砂,表面光洁度能直接当半精加工面,连防锈油都不用刷太厚,摆到那像个规整的金属工艺品。
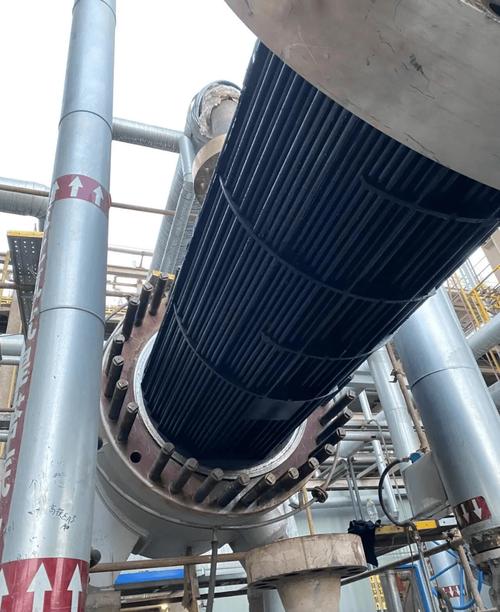
 风电轮毂铸件落砂后表面实拍
经常有刚入行的采购问我:
问:我之前买的普通铸铁件,为什么浇出来的内部老是有气孔、缩松,加工完了才发现要报废,有没有什么提前预判的方法?
答:别等浇完了才查。现在稍微上点规模的厂子,都会在浇注前跑一遍CAE充型模拟——哪个位置容易卷气,哪个位置凝固慢会缩,提前在砂型上留好排气槽、补缩冒口,从源头把缺陷掐了。当然,那种连模拟软件都舍不得买的小作坊,你再怎么事后探伤都没用,该废还是废。
新能源汽车电机壳铝合金压铸件生产线
上次参加行业展会,有个做农机的老板堵着我问:
问:我们做拖拉机的壳体,之前一直用砂型铸造的铸铁件,成本是下来了,但最近轻量化要求高,换铝合金铸件的话,强度够不够扛农田里的颠簸?
答:完全够,但你别选错工艺。别用重力铸造的铝铸件,那种组织疏松,扛冲击不行。选高压压铸加局部挤压的铝铸件,关键受力位置的致密度能到99%,抗拉强度不比同重量的铸铁件差。我接触的一家做农机的厂子,换了这类铸件之后,整个变速箱重量降了40公斤,一年下来光油费就能给用户省出小半台机器的钱。
为啥现在的铸件,再也不是以前的“傻大黑粗”?
说真的,10年前我们做重型机械配套件,拿到铸件第一件事就是拿卡尺量余量,但凡单边余量留个20mm都算良心,现在呢?高端液压阀块的铸件,单边余量能控制在3mm以内,加工的时候连粗铣工序都能省一半。 变化的核心根本不是工人手艺变好了,是整个生产逻辑从“先浇出来再修”,变成了“先算明白再浇”。现在行业里头部的厂子,早已经把3D打印砂型、无粘结剂干砂造型、在线实时测温这些技术玩得很熟——以前做个复杂的铸件模具,开模就得花几十万,等半个月才能出第一版,现在用3D打印打砂型,三天就能出成品,还能直接把之前容易产生浇不足、冷隔的位置提前优化掉。 风电轮毂铸件落砂后表面实拍
经常有刚入行的采购问我:
问:我之前买的普通铸铁件,为什么浇出来的内部老是有气孔、缩松,加工完了才发现要报废,有没有什么提前预判的方法?
答:别等浇完了才查。现在稍微上点规模的厂子,都会在浇注前跑一遍CAE充型模拟——哪个位置容易卷气,哪个位置凝固慢会缩,提前在砂型上留好排气槽、补缩冒口,从源头把缺陷掐了。当然,那种连模拟软件都舍不得买的小作坊,你再怎么事后探伤都没用,该废还是废。
不同场景下的铸件选材,真的别乱套
我见过最离谱的一次,客户要做高压管路的阀体,图上标了HT200灰铁,我劝了三次换QT500-7,人家说便宜,结果装上去三个月,管路压力一到16MPa就漏,拆下来一看,铸件内部的砂眼直接通了个小窟窿,返工的钱比当初换好材料贵了三倍。 真的,铸件这东西,没有万能的材料,适配场景才是第一位的: ✅ 风电轮毂、大型机床床身:优先选高韧性球墨铸铁,抗拉强度要到450MPa以上,扛得住台风天的交变载荷,也能长期保持尺寸稳定性 ✅ 液压阀块、高压泵体:优先选蠕墨铸铁,热导率比普通球铁高30%,不容易因为油温升高变形卡阀 ✅ 新能源汽车电机壳、轻量化结构件:优先选ADC12铝合金压铸件,重量比铸铁件轻60%,还能满足EMC屏蔽要求 ❗ 别拿普通灰铁件做高压承载部件,别拿铝合金铸件做超过200℃的高温结构件,踩坑的钱够你买十套成熟方案。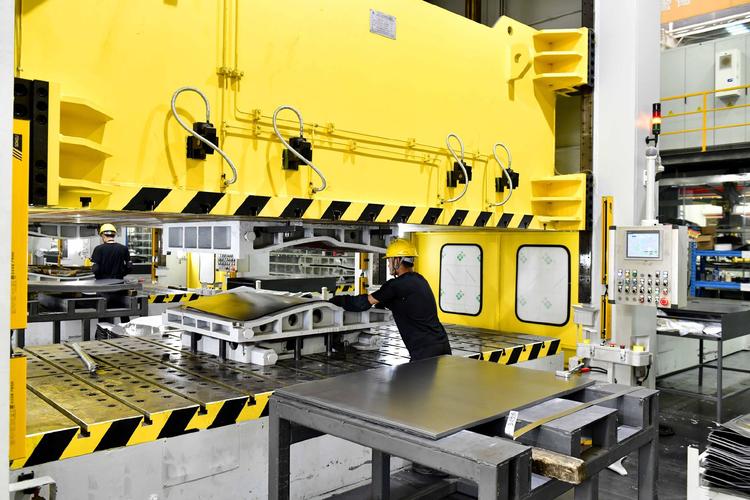 新能源汽车电机壳铝合金压铸件生产线
上次参加行业展会,有个做农机的老板堵着我问:
问:我们做拖拉机的壳体,之前一直用砂型铸造的铸铁件,成本是下来了,但最近轻量化要求高,换铝合金铸件的话,强度够不够扛农田里的颠簸?
答:完全够,但你别选错工艺。别用重力铸造的铝铸件,那种组织疏松,扛冲击不行。选高压压铸加局部挤压的铝铸件,关键受力位置的致密度能到99%,抗拉强度不比同重量的铸铁件差。我接触的一家做农机的厂子,换了这类铸件之后,整个变速箱重量降了40公斤,一年下来光油费就能给用户省出小半台机器的钱。