2024年现场复盘:汽轮机运维藏在细节里的3个烧钱坑
上周刚从江苏某燃机电厂出来,裤腿上还沾着半圈汽封漏的冷凝水。说出来你可能不信,那台投运才3年的9F级汽轮机,热耗率居然比设计值高了127kJ/kWh——按年利用小时数5500算,一年多烧的天然气够给整个厂区的职工食堂供3年的暖气。
被忽略的汽封间隙偏差,比叶片结垢更费钱
很多运维团队大修的时候,把80%的精力都放在叶片结垢冲洗上,觉得把叶片上的盐垢冲干净,热耗就能降下来。结果拆完汽封才发现,弹簧片式汽封拆下来的时候没按原厂预紧力回装,静态间隙比设计值大了0.15mm,漏汽量直接涨了40%。
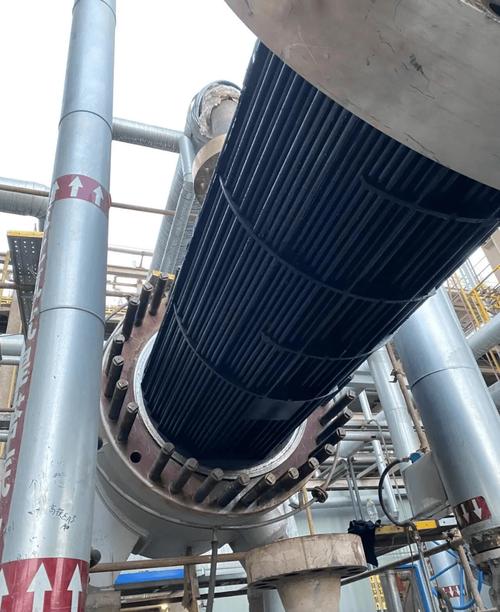
 9F级汽轮机低压缸汽封间隙实测现场
问:我们厂每次大修都测汽封间隙,数据都在厂家给的公差范围内,为啥还是热耗偏高?
答:别光看静态间隙值。现在新机型用的蜂窝汽封、刷式汽封,热态启动的时候转子的热膨胀偏移量根本不在厂家给的静态公差参考里——上次我们测的那台机组,静态间隙都卡在上限,热态冲转到3000转的时候,前轴封的实际间隙直接大了0.2mm,相当于漏汽通道凭空多了小拇指粗的缝。这种漏汽不仔细测根本发现不了,没有明显的漏汽声响,就是悄咪咪把高温高压的蒸汽漏到汽缸外面,算下来每发一度电都在白扔钱。
说真的,我见过太多机组大修完热耗不降反升的,追根溯源全是汽封回装的时候图省事,没打力矩,没测热态膨胀的偏移量。这钱花得真冤。
调门流量特性偏移,才是AGC投入率上不去的核心
每次去电厂交流,总有人吐槽网调的AGC要求太严,机组升负荷慢就切手动,一个月下来AGC投入率刚到60%,拿不到全额的并网奖励。我每次都跟着去现场摸一圈阀杆,十有八九能找到问题。
沿海电厂的盐雾、内陆电厂的蒸汽氧化层,会在高调门的阀杆上慢慢积成一层硬壳,用不了两年,调门的流量特性就从原来的线性变成了折线——前30%的开度因为氧化皮卡着,根本不进汽,后70%的开度一下就把蒸汽量拉满,升负荷的时候一下冲过设定值,换谁当调度都得切手动。
 汽轮机高调门阀杆氧化皮堆积特写
❗ 别不信,去年我们给浙江某沿海电厂做调试的时候,拆下来的阀杆上的氧化皮厚度有0.3mm,拿卡尺一量,阀杆的有效直径比出厂时粗了一圈,难怪调门开不动。现在2024年的新做法早就不是拆下来砂纸打磨了,直接用100W脉冲激光在现场扫,2小时就能把氧化皮清干净,不用拆阀,不用停炉等冷却。
问:激光清洗会不会把阀杆的镀铬层打坏?
答:只要参数调对,根本不会。我们上次给那个浙江电厂做的测试,清洗前后用涂层测厚仪反复测,镀铬层的厚度差不到2微米——比传统砂纸打磨的损伤小100倍都不止。别听那些卖传统清洗设备的瞎忽悠,现在沿海环境下的汽轮机阀杆,半年就积一层硬壳,拆一次阀光密封垫的成本就大几千,还得停炉3天,哪个划算算得过来吧?
我上次算过一笔账,只要把调门流量特性的偏移量控制在15%以内,AGC投入率能稳定提到95%以上,光并网奖励每个季度就能多拿十几万,激光清洗的成本两次就赚回来了。
抽汽管道的水击隐患,真的不是小问题
很多人对汽轮机水击的认知还停留在启动阶段暖管不充分的场景,觉得只要启动的时候多暖半小时管,就不会出问题。但现在的机组都要参与深度调峰,低负荷的时候抽汽量一下掉下来,管道里的蒸汽温度下降,慢慢冷凝成水,积在管道的最低点。等突然接带负荷,抽汽压力一下涨上去,带着冷凝水顺着管道往汽缸里冲,这就是最容易被忽略的水击隐患。
💡 别信什么“逆止门只要动作正常就不用查密封面”的鬼话。上次河南某厂出的那次事故,就是抽汽逆止门的密封面因为长期冲蚀有个小坑,漏汽率算下来每小时能漏1.2吨冷凝水,低负荷的时候根本排不出去,最后水顺着管道冲进中压缸,打坏了3级动叶片,光维修就花了1200万,停了整整2个月。
我当时站在汽缸旁边,看着那几片被水打得变了形的叶片,真的后背冒冷汗——要是再晚10分钟发现,整个转子都得打废,那损失可就不是千万级的了。
说实话,很多运维的老师傅不是不知道这些问题,是觉得干了这么多年,没出过事就懒得查。不过话说回来,等真出事的时候,那可不是扣几百块奖金的事,是整个班组的人都得跟着熬几个大夜抢修。
现在的汽轮机早就不是以前那种“开机就不用管”的设备了,深度调峰的工况下,每一个密封面、每一道汽封间隙、每一个阀杆的磨损量,都和机组的运行成本、安全隐患直接挂钩。别等烧了钱、出了事故才想起查这些细节。