键连接:工业传动里90%的传动松脱问题,都栽在这步细节上
上周在苏州某新能源电机装配线蹲了3天,亲眼看着一批刚下线的200kW主轴,跑满负载测试12小时就出现键槽压溃。
拆下来一看——装配师傅把平键的顶面留了0.2mm间隙,美其名曰"怕热胀顶死",完全忘了这个工况是带重载冲击的伺服轴,启动瞬间的扭矩峰值是额定值的2.3倍。
键连接的失效,80%以上根本不是强度不够,是装配或者公差设计错了。很多人把它当成传动系统里最不起眼的标准件,随便拿个GB/T 1096的平键敲进去就完事,真到出了问题,停线损失够买几十套键了。
别再拿"标准件"当"随便装的件"
很多设计手册里写的键连接设计步骤,第一步就是算剪切强度,第二步查标准选键的尺寸。说实话,这步骤放在30年前的普通机床传动上没问题,放在现在的高精度、高动态的工业场景里,完全不够用。
就拿现在新能源汽车的电驱系统来说,电机的最高转速能到16000rpm,径向跳动的要求卡到0.02mm以内,原来的键连接配合公差根本达不到。现在行业里的新做法是,把轴上的键槽和轮毂上的键槽配合公差拆开算:轴侧的键槽侧面做0.02-0.04mm的过盈,轮毂侧的键槽侧面留0.01-0.02mm的间隙,既保证传递扭矩的摩擦力,又不会因为整体过盈把轴压变形,动平衡飘掉。
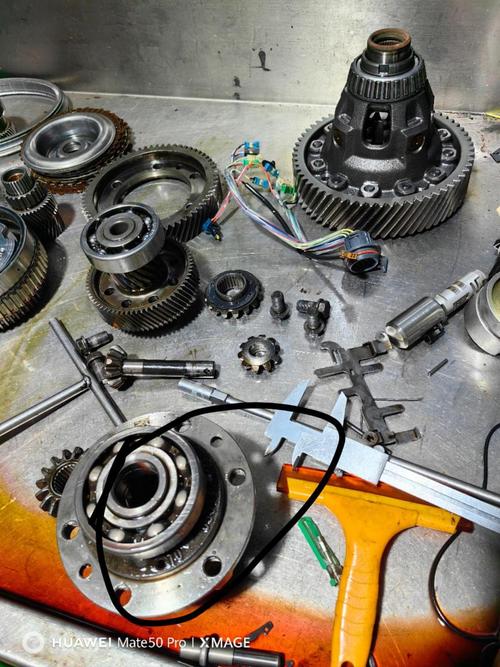
 重载伺服电机轴端键连接压溃失效实物图
问:那是不是过盈量越大,键连接越不容易松?
答:真不是。去年帮某客户做失效分析的时候,见过过盈量打了0.15mm的平键,压装的时候直接把键槽拉出来一道毛刺,跑起来动平衡直接飘了3倍。过盈量要卡到轴上键槽过盈0.02-0.04mm,轮毂侧留0.01-0.02mm的间隙,既能传递扭矩,又不会因为压装的应力把轴弄变形。
很多人不知道,键连接的失效模式早就不是教材里写的"剪切断裂"了。现在最多的失效,是微动磨损——键和键槽侧面因为长期的微小振动,产生的磨屑把配合面磨出越来越大的间隙,最后键直接从槽里窜出来,把整个传动件打坏。
那些藏在手册里的"过时经验",别再照着用了
我见过快退休的老工程师,还在给重载输送机的轴端选楔键,说"当年我们这么装用十年都不坏"——拜托,现在的输送机都是带变频启动的,冲击载荷比原来的工频启动大了40%,楔键装完三个月就把轴的键槽啃出豁口,换一次轴要停线8小时,算下来成本够买10套高精度胀紧套了。
楔键的对中精度天生就差,装完之后轴和轮毂的同轴度基本在0.1mm以上,根本适配不了现在的高速传动场景。现在行业里的共识是:但凡转速超过1000rpm的轴,别碰楔键。
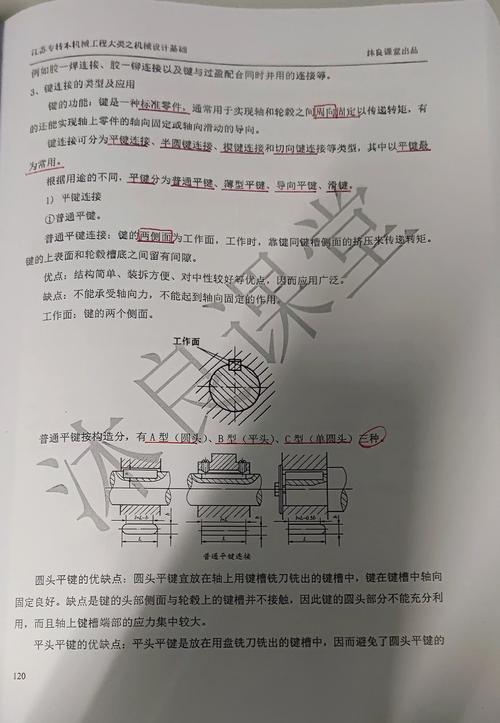
 工业传动系统不同类型键连接装配精度对比示意图
问:那什么场景下还能用传统的楔键连接?
答:就两种:一是完全没有对中要求的低速重载场景,比如矿山的皮带机尾轮;二是临时安装的辅助传动结构,不用拆的那种。但凡涉及到高速、高精度、需要频繁正反转的场景,别碰楔键,碰了大概率要返工。
💡 现在很多车企的电驱装配线,已经给键连接的配合面做了二硫化钼的固体润滑涂层,不用后期补油,微动磨损量能降60%以上。
❗ 千万别在键的配合面涂任何润滑油,哪怕是防锈油都不行,摩擦力下降带来的窜动,是键连接早期失效的头号原因。很多装配师傅图好装,拿黄油把键擦得油亮,装上去跑俩月,键就松了,找半天原因都找不到。
装配细节,才是键连接寿命的真正决定项
 装配细节,才是键连接寿命的真正决定项
很多设计图上标得清清楚楚,键和键槽的侧面要均匀接触,接触面积要达到75%以上。但到了装配环节,师傅拿铜锤"哐哐"两下把键砸进去,歪了也不管,有间隙也不管,最后出了问题反过来怪设计选型不对。
现在的正规装配线,早就不用铜锤砸键了。全是用压力机压装,压装力要控制在计算值的80%-120%之间——压太狠了键变形,压太松了有间隙。压装完还要用塞尺测侧面的间隙,用视觉系统拍键的装入深度,所有数据直接存到产品的数字孪生档案里,出了问题一查就能回溯。
✅ 我见过不少小厂,为了省成本,键连接装完之后根本不做间隙检测,全靠师傅手感,三个月松一次,拆一次修一次,算下来的人工成本,比买一套视觉检测设备贵多了。
其实键连接真的不是什么高深的技术,没有什么黑科技。
就是把每一个小细节抠到位——公差卡准,配合选对,装配的时候别图省事。
就这点事。
多少厂栽在这上面,说起来都好笑。