从航空蒙皮到新能源电池盒:铆接工艺被低估的2024年应用价值
上周去常州的新能源汽车结构件厂蹲了三天,蹲到我现在看见铝型材就条件反射想找铆钉。
之前行业里总觉得铆接是上世纪的老手艺,不如焊接快,不如胶粘轻,提起来就觉得是修铁皮棚子用的。结果人家车间里的自动化铆接工位,0.8秒就能打一个自冲铆接点,把1.2mm的6系铝型材和2mm的碳纤维复材板牢牢锁在一起,连接位置的静态剪切强度比同厚度的点焊高37%,关键是全程没有热量输入,完全不会像焊接那样把复材烧出脆边。
真的,以前谁跟我提铆接的先进性我都要抬杠两句,现在脸都打肿了。
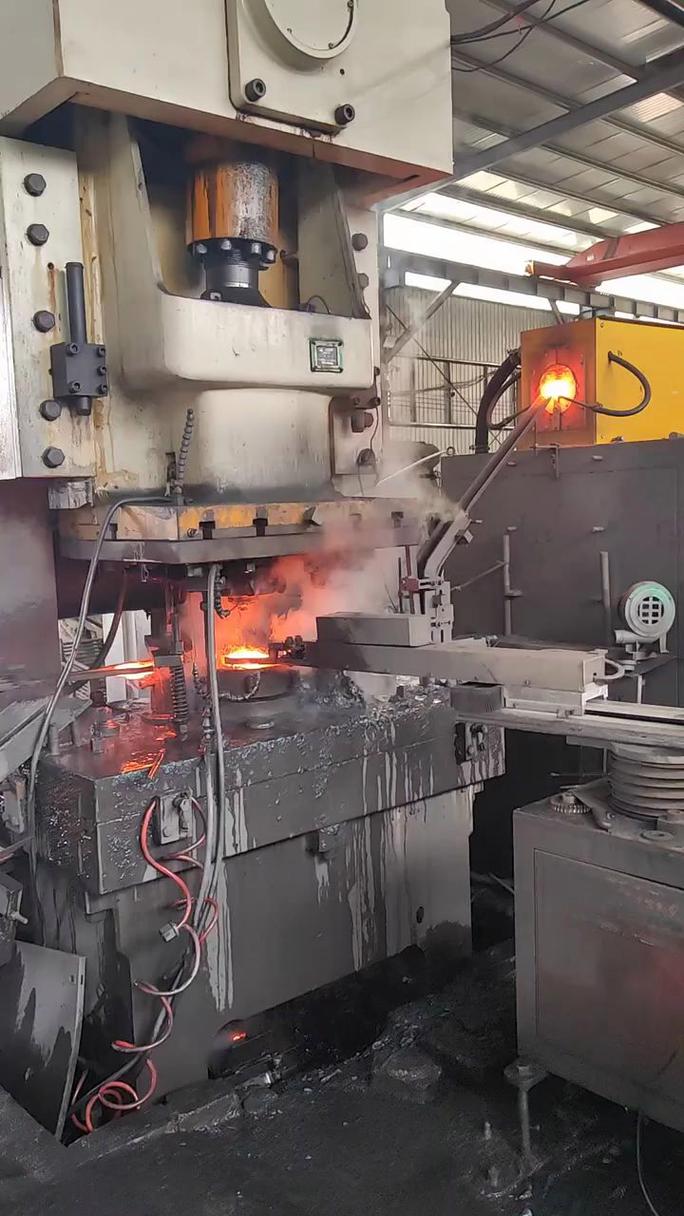
 新能源汽车车身自动化自冲铆接工位实拍
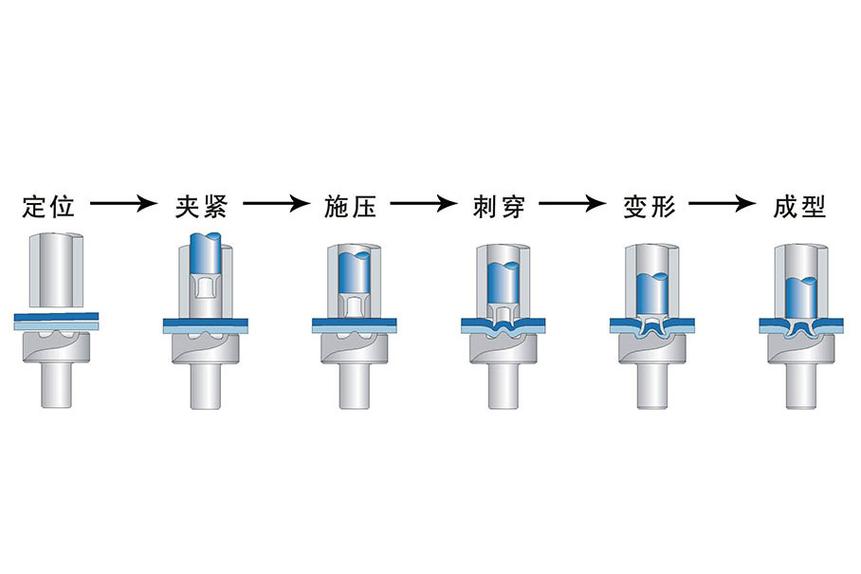
现在主流的工业铆接分支里,自冲铆接(SPR)是应用最广的——半空心的高强度铆钉在伺服压机的高压下,直接刺破两层甚至三层叠在一起的板材,不需要提前给板材打预孔,铆钉进入下层板材之后,会在专用的下模型腔里自然胀开,形成一个牢牢的自锁结构,整个过程没有明火,没有高温,不会在板材上留下焊接那样的热影响区,对异种材料连接的友好度,是其他工艺根本比不了的。
说到这肯定有人要问车间里实际遇到的问题,我干脆把最近被问的最多的几个问题直接放这:
问:我之前试自冲铆接,总是出现下层板材鼓包,是参数不对吗?
答:十有八九是压边力没调好。很多新手上来就把铆接力拉满,其实压边圈的压力得刚好把两层板材死死按在支撑模上,比铆接力小个15%-20%就够,压力太大了板材被压出凹痕,太小了刺破的时候板料窜动,铆钉头就歪,自然会鼓包。另外要是接的是碳纤维复材,记得把铆钉的刺破角度从15度调到22度,能减少复材分层的概率。
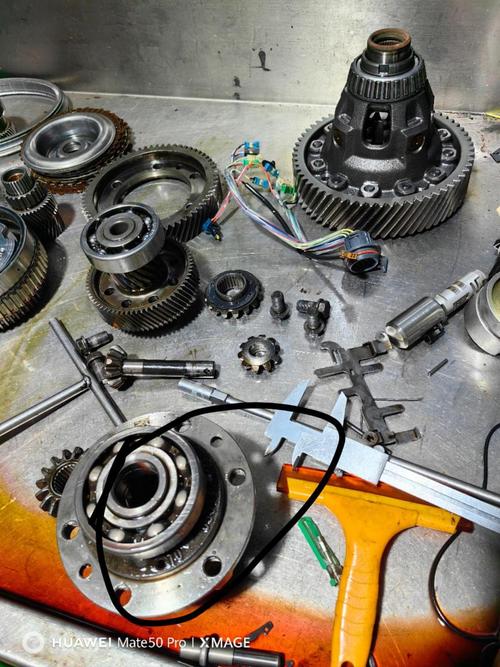
储能柜柜体环槽铆钉连接节点特写
说个真事,去年给一个做储能柜的厂做工艺诊断,他们之前为了提效率,把柜体的连接全换成点焊,结果投运不到一年,售后部门收到的锈穿投诉快占总订单的15%,算下来的赔偿成本,都够把整个产线换成铆接的了。图啥呢?
问:铆接的连接强度真的能达到焊接的水平吗?会不会用久了就松?
答:同厚度的铝合金板材,合格的自冲铆接的静态剪切强度比点焊高20%以上,疲劳强度更是能高出一倍——毕竟焊接位置的热影响区本来就是疲劳断裂的重灾区。至于松不松的问题,只要选对了铆钉类型,用在振动大的位置比如卡车车架,现在的锁环型抽芯铆钉,就算受到持续的路面振动,铆钉杆也不会从孔里滑出来。我之前跟车跑过80万公里的重卡,拆下车架上的铆接点检查,锁环还是牢牢卡在铆钉槽里,根本没有松动的痕迹。
2024年做铆接工艺,别踩这几个新手坑
现在越来越多的厂开始上铆接工艺,很多人上来就买最贵的设备,结果调了半个月还是废品率居高不下,其实大部分坑都是可以提前避开的:
✅ 别拿焊接的思路调铆接参数。焊接讲究的是热量输入匹配板厚,铆接讲究的是铆钉长度、铆钉硬度、下模型腔尺寸三者完全匹配。很多人随便拿个同直径的铆钉就上,铆钉太长了就把下层板顶穿,太短了胀开的量不够,连接强度直接掉一半。
❗ 异种材料连接别省绝缘垫片。很多人把铝铆钉直接打在钢板上,两年之后电化学腐蚀把连接位置锈的一塌糊涂。只要是不同电位的金属连接,必须在接触面加绝缘涂层或者尼龙垫片,这个钱真不能省。
💡 新型铆接工艺真的可以大胆试。比如现在越来越多产线用的流钻螺钉(FDS),能直接在3mm以上的厚铝型材上旋转钻入,不需要提前打预孔,连接强度比普通自冲铆接高40%。我今年看的几个新势力的车身车间,已经把原来的点焊位置全换成FDS连接了,整体返修率直接降了60%。
上个月帮一个做结构件的厂调FDS参数,一开始他们总说螺钉打进去之后扭矩不够,查了三天设备、调了各种转速压力,结果最后发现是采购的螺钉表面硬度比要求低了20HV,换了一批合格的螺钉之后,扭矩直接达标,连设备参数都没动。说起来也挺好笑,之前他们为了省一毛钱一个的螺钉成本,折腾了整整两周,浪费的工时费都够买几万个合格螺钉了。
其实工艺这东西从来没有什么高低之分,不是说用了激光焊接就高端,用了铆接就落后。能扛住工况,能把成本控住,后期维修不费劲的,就是好工艺。我现在去车间看见排列整齐的铆接点,真的比看见焊的歪歪扭扭、还带着焊渣的焊缝舒服多了。
现在的铆接,早就不是你印象里的“敲铁皮”
很多人对铆接的印象还停留在老厂房里工人举着风枪,对着飞机蒙皮或者铁皮烟囱咚咚敲的场景,噪音大,效率低,打完的铆钉头歪歪扭扭,全靠工人的手感。 但现在工业级的铆接,早就把手工活的糙劲丢光了。 新能源汽车车身自动化自冲铆接工位实拍
现在主流的工业铆接分支里,自冲铆接(SPR)是应用最广的——半空心的高强度铆钉在伺服压机的高压下,直接刺破两层甚至三层叠在一起的板材,不需要提前给板材打预孔,铆钉进入下层板材之后,会在专用的下模型腔里自然胀开,形成一个牢牢的自锁结构,整个过程没有明火,没有高温,不会在板材上留下焊接那样的热影响区,对异种材料连接的友好度,是其他工艺根本比不了的。
说到这肯定有人要问车间里实际遇到的问题,我干脆把最近被问的最多的几个问题直接放这:
问:我之前试自冲铆接,总是出现下层板材鼓包,是参数不对吗?
答:十有八九是压边力没调好。很多新手上来就把铆接力拉满,其实压边圈的压力得刚好把两层板材死死按在支撑模上,比铆接力小个15%-20%就够,压力太大了板材被压出凹痕,太小了刺破的时候板料窜动,铆钉头就歪,自然会鼓包。另外要是接的是碳纤维复材,记得把铆钉的刺破角度从15度调到22度,能减少复材分层的概率。
哪些场景下,铆接比焊接、胶粘靠谱一百倍
我跑了快20年制造车间,见过太多厂为了追求“高端工艺”的名头,硬把本来适合铆接的结构换成焊接或者胶粘,最后售后成本翻几倍。说真的,工艺从来没有高低,适配工况的才是最好的。 第一个核心适配场景,就是异种材料连接。现在新能源汽车的车身、电池下壳体,基本都是铝型材、高强钢、玻纤板、碳纤维复材混着用,焊接根本焊不了铝和钢的异质接头,胶粘的话在底盘位置被石子砸、被高温烤,过个两三年胶层老化,强度掉的飞快。铆接就没这个问题,我今年看的某新势力的电池下壳体产线,整个壳体用了1200多个自冲铆接点,过了1000小时的中性盐雾测试,连接位置的强度衰减还不到5%,比胶粘的方案可靠性高太多。 第二个场景,就是有镀锌层、防火要求的柜体结构。比如现在的储能柜,柜体全是镀锌钢板,以前用焊接的话,焊点位置的镀锌层全被高温烧没了,不到两年焊点位置就锈穿掉渣。现在用带密封胶圈的环槽铆钉连接,整个过程没有热输入,镀锌层完好无损,柜体的使用寿命直接从5年拉到15年以上。 第三个场景,是后续需要拆修的结构。比如商用车的侧围板、设备的外罩壳,以前焊接死了,换个板要拿角磨机切半天,用环槽铆钉连接的话,拆的时候直接把铆钉芯冲掉就行,半小时就能换完一整面侧板,维修成本低太多。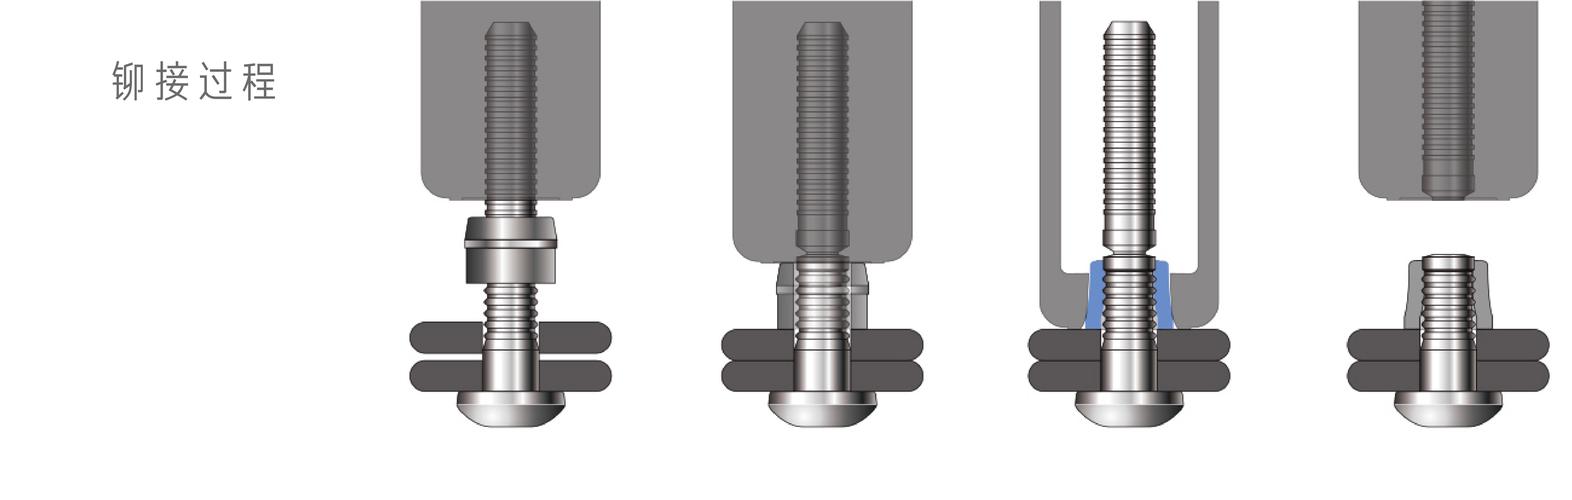 储能柜柜体环槽铆钉连接节点特写
说个真事,去年给一个做储能柜的厂做工艺诊断,他们之前为了提效率,把柜体的连接全换成点焊,结果投运不到一年,售后部门收到的锈穿投诉快占总订单的15%,算下来的赔偿成本,都够把整个产线换成铆接的了。图啥呢?
问:铆接的连接强度真的能达到焊接的水平吗?会不会用久了就松?
答:同厚度的铝合金板材,合格的自冲铆接的静态剪切强度比点焊高20%以上,疲劳强度更是能高出一倍——毕竟焊接位置的热影响区本来就是疲劳断裂的重灾区。至于松不松的问题,只要选对了铆钉类型,用在振动大的位置比如卡车车架,现在的锁环型抽芯铆钉,就算受到持续的路面振动,铆钉杆也不会从孔里滑出来。我之前跟车跑过80万公里的重卡,拆下车架上的铆接点检查,锁环还是牢牢卡在铆钉槽里,根本没有松动的痕迹。
2024年做铆接工艺,别踩这几个新手坑
 2024年做铆接工艺,别踩这几个新手坑
现在越来越多的厂开始上铆接工艺,很多人上来就买最贵的设备,结果调了半个月还是废品率居高不下,其实大部分坑都是可以提前避开的:
✅ 别拿焊接的思路调铆接参数。焊接讲究的是热量输入匹配板厚,铆接讲究的是铆钉长度、铆钉硬度、下模型腔尺寸三者完全匹配。很多人随便拿个同直径的铆钉就上,铆钉太长了就把下层板顶穿,太短了胀开的量不够,连接强度直接掉一半。
❗ 异种材料连接别省绝缘垫片。很多人把铝铆钉直接打在钢板上,两年之后电化学腐蚀把连接位置锈的一塌糊涂。只要是不同电位的金属连接,必须在接触面加绝缘涂层或者尼龙垫片,这个钱真不能省。
💡 新型铆接工艺真的可以大胆试。比如现在越来越多产线用的流钻螺钉(FDS),能直接在3mm以上的厚铝型材上旋转钻入,不需要提前打预孔,连接强度比普通自冲铆接高40%。我今年看的几个新势力的车身车间,已经把原来的点焊位置全换成FDS连接了,整体返修率直接降了60%。
上个月帮一个做结构件的厂调FDS参数,一开始他们总说螺钉打进去之后扭矩不够,查了三天设备、调了各种转速压力,结果最后发现是采购的螺钉表面硬度比要求低了20HV,换了一批合格的螺钉之后,扭矩直接达标,连设备参数都没动。说起来也挺好笑,之前他们为了省一毛钱一个的螺钉成本,折腾了整整两周,浪费的工时费都够买几万个合格螺钉了。
其实工艺这东西从来没有什么高低之分,不是说用了激光焊接就高端,用了铆接就落后。能扛住工况,能把成本控住,后期维修不费劲的,就是好工艺。我现在去车间看见排列整齐的铆接点,真的比看见焊的歪歪扭扭、还带着焊渣的焊缝舒服多了。