过盈连接:从压装到服役,那些没人明说的失效细节
上周去苏州一家做新能源减速器的厂做现场排查,拆下来的输入轴过盈连接段,居然磨出了0.2mm的环状沟槽。
操作工说,这台减速器才跑了3万公里,本来是给国内某新势力车企配套的,现在批量出现滑移,扭矩传不上去,售后赔了快两百万。
 新能源减速器输入轴过盈连接失效沟槽实物图
当时现场的工艺工程师拿着检测报告就问:
问:我们一直按老手册选的H7/u6配合,为什么高速下还是出现了周向滑移?
答:别死抠国标配合公差带了。现在电驱工况下,H7/u6对应的平均过盈量,在考虑表面粗糙度压陷、高速旋转的离心扩张量之后,实际有效过盈往往比设计值低40%以上。我们现在给新能源客户做的方案,要么把配合面的Ra控制在0.8以内减少压陷损失,要么直接把过盈量往上提15%-20%,同时要做离心扩张量的校核——以前的老公式根本没算16000转下毂孔的扩张量。
过盈连接压装力曲线正常与异常对比图
还有更离谱的。
去年帮一家厂查滑移故障,查了三天,换了三批零件都没用,最后发现是操作工图省事,给配合面喷了半罐WD-40。本来过盈连接靠的是接触面上的摩擦力传扭矩,结果喷了WD-40,摩擦系数直接掉了30%,设计上能传1000N·m的扭矩,实际只能传600,高速冲击下当然滑。
当时那家厂的工艺员追着问:
问:那压装的时候到底要不要涂润滑剂?涂什么?
答:要涂,但得控制量,还要选对介质。普通的机油、WD-40这种低黏度的绝对不能用,摩擦系数掉得太厉害。我们现在推荐用二硫化钼基的装配膏,摩擦系数稳定在0.12-0.15之间,而且不会因为温度升高出现润滑膜失效,既能减少压装时的表面拉伤,又不会让实际摩擦扭矩掉太多。还有,绝对不能让润滑剂进到配合面以外的区域,不然后续的动平衡、轴承装配全受影响。
为什么现在的过盈连接越来越容易坏?
很多人对过盈连接的认知,还停留在“选个国标公差带,硬压进去就行”的阶段。 但现在的工况早就变了。 以前的机床主轴、普通减速机的过盈连接,转速基本不超过3000转,扭矩波动平缓,按老手册算的过盈量,用个十来年都不会出问题。现在呢?新能源电驱的转速动不动冲到16000转,扭矩是瞬时冲击的,从0到最大扭矩可能只要几十毫秒,加上零件越做越轻,轴和毂的材料从以前的碳钢,换成了高强度合金钢、甚至铝合金,过盈量的匹配逻辑早就和二十年前不一样了。 最常见的坑,就是完全不考虑配合面粗糙度带来的实际有效过盈量损失。你按手册算的过盈量是0.08mm,结果配合面的Ra做到了3.2,压装的时候微观峰尖直接被压平,实际留在接触面上的有效过盈可能只剩0.03mm。不打滑才怪。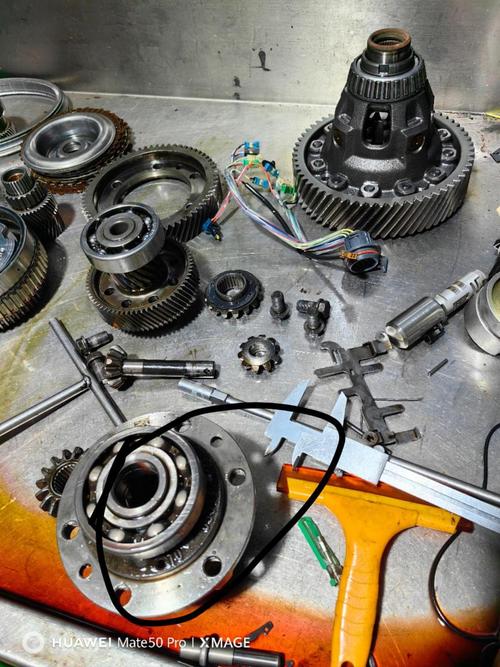 新能源减速器输入轴过盈连接失效沟槽实物图
当时现场的工艺工程师拿着检测报告就问:
问:我们一直按老手册选的H7/u6配合,为什么高速下还是出现了周向滑移?
答:别死抠国标配合公差带了。现在电驱工况下,H7/u6对应的平均过盈量,在考虑表面粗糙度压陷、高速旋转的离心扩张量之后,实际有效过盈往往比设计值低40%以上。我们现在给新能源客户做的方案,要么把配合面的Ra控制在0.8以内减少压陷损失,要么直接把过盈量往上提15%-20%,同时要做离心扩张量的校核——以前的老公式根本没算16000转下毂孔的扩张量。
压装环节的隐形坑,比设计错了还致命
说真的,我见过太多厂的压装环节,简直是在碰运气。 很多操作工用的还是老式液压压装机,只要压到预设深度就直接卸力,连压入力曲线看都不看。 你以为压到位了?可能是压装的时候轴歪了,可能是配合面卡了一块铁屑,可能是局部接触应力已经超了材料的屈服强度,只是你没发现。这种状态下装出来的过盈连接,看着和正常零件没区别,跑不了一万公里就会出现微动磨损,间隙越来越大。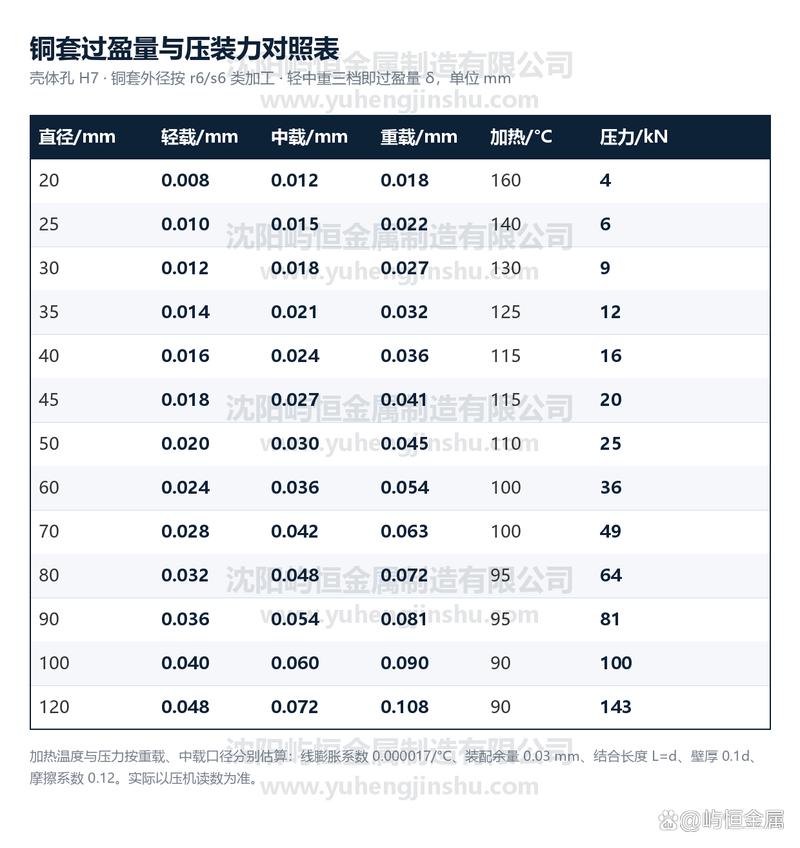 过盈连接压装力曲线正常与异常对比图
还有更离谱的。
去年帮一家厂查滑移故障,查了三天,换了三批零件都没用,最后发现是操作工图省事,给配合面喷了半罐WD-40。本来过盈连接靠的是接触面上的摩擦力传扭矩,结果喷了WD-40,摩擦系数直接掉了30%,设计上能传1000N·m的扭矩,实际只能传600,高速冲击下当然滑。
当时那家厂的工艺员追着问:
问:那压装的时候到底要不要涂润滑剂?涂什么?
答:要涂,但得控制量,还要选对介质。普通的机油、WD-40这种低黏度的绝对不能用,摩擦系数掉得太厉害。我们现在推荐用二硫化钼基的装配膏,摩擦系数稳定在0.12-0.15之间,而且不会因为温度升高出现润滑膜失效,既能减少压装时的表面拉伤,又不会让实际摩擦扭矩掉太多。还有,绝对不能让润滑剂进到配合面以外的区域,不然后续的动平衡、轴承装配全受影响。