别再把钎焊当“高级焊锡”:从航空叶片到新能源车电控的硬核选型逻辑
很多车间老师傅第一次接触工业级钎焊的时候,总觉得这不就是放大版的电烙铁焊锡?
真的差远了。
焊锡是电子厂里180℃上下就化的低熔点合金,焊完的接头连个手掰的力道都受不住。但工业场景里用的钎焊,小到半导体芯片的基板连接,大到航空发动机的空心涡轮叶片成型,靠的是母材不熔化、钎料靠毛细作用填缝的核心逻辑——温度从600℃到1200℃不等,焊完的接头能扛住上千度的燃气冲刷,能在零下40度到200度的温度循环里十年不裂。
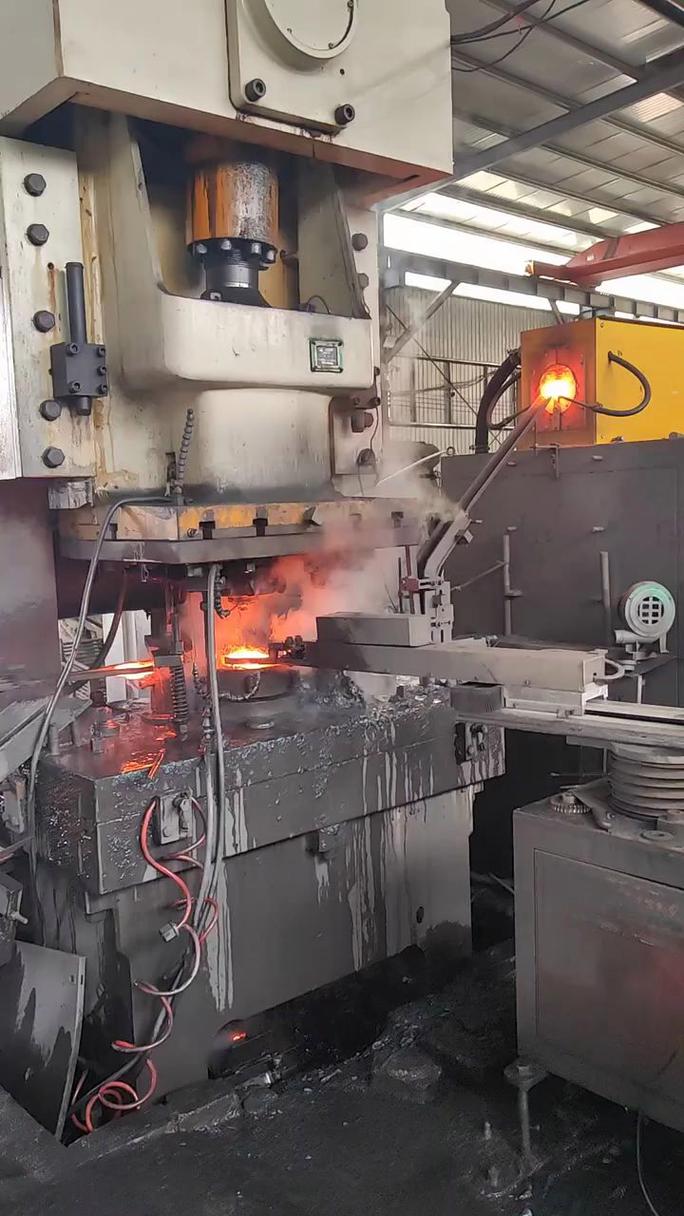
 新能源车IGBT模块真空钎焊生产车间实拍
聊到这肯定有人要问了,毕竟这行干了这么多年,被问的最多的问题就是:
问:钎焊的接头强度是不是真的比熔焊低?
答:别拿几十年前的老黄历说事。现在用活性钎料做的陶瓷-金属钎焊接头,剪切强度能到120MPa以上,够应付绝大多数结构件的载荷要求。更关键的是,它的热变形量能控制在0.02mm以内——这对公差要求到微米级的精密部件来说,是熔焊根本做不到的事。上次碰到个做半导体设备的客户,之前用激光焊接连接钨铜和氧化铝陶瓷,焊完30%的件要返工,换了活性金属钎焊之后,直通率直接冲到98%,算下来省的钱比工艺改造成本还多。
钎焊接头间隙与毛细作用原理示意图
这行待久了,还总被问到一个特别实际的问题:
问:现在行业里都在推的“无铅钎焊”,是不是真的能完全替代传统含银钎料?
答:得分场景。要是消费电子的低载荷连接,无铅锡基钎料当然能用,环保要求也达标。但你要是拿它去焊180℃以上长期工作的工业换热器、汽车中冷器,那根本扛不住——无铅钎料的高温强度衰减太快,用个两三年接头就软了。别听供应商瞎吹“全场景适配”,真要换钎料,先拿3倍工作温度的工况做100小时老化测试,过不了的全是扯淡。
为什么现在高端制造根本绕不开钎焊?
说个最直观的场景:现在新能源车的电控单元里,IGBT模块要同时满足高导热、绝缘、耐温度冲击三个要求,中间的陶瓷DBC基板和铜底板的连接,之前试过激光焊、扩散焊,要么热影响区把陶瓷层烤裂,要么焊完的平面度超差,最后全行业统一选型用真空钎焊。 没有别的原因。这种焊接方式的热输入能精准控制在±5℃以内,整个工件的变形量能压到0.02mm以下,焊完的接头剪切强度够,导热率还能接近纯铜的水平——换别的焊接方式,根本达不到这个公差要求。 更别说航空发动机里的空心气冷叶片,壁厚最薄的地方才0.15mm,里面全是错综复杂的冷却通道,你拿电弧焊、激光焊去烧,第一秒就把薄壁烧穿了。全靠真空钎焊把几十片成型的高温合金叶身拼起来,钎料填进拼接的缝隙里,冷却之后形成完整的气路结构,才能让叶片在1700℃的燃气里正常工作。 新能源车IGBT模块真空钎焊生产车间实拍
聊到这肯定有人要问了,毕竟这行干了这么多年,被问的最多的问题就是:
问:钎焊的接头强度是不是真的比熔焊低?
答:别拿几十年前的老黄历说事。现在用活性钎料做的陶瓷-金属钎焊接头,剪切强度能到120MPa以上,够应付绝大多数结构件的载荷要求。更关键的是,它的热变形量能控制在0.02mm以内——这对公差要求到微米级的精密部件来说,是熔焊根本做不到的事。上次碰到个做半导体设备的客户,之前用激光焊接连接钨铜和氧化铝陶瓷,焊完30%的件要返工,换了活性金属钎焊之后,直通率直接冲到98%,算下来省的钱比工艺改造成本还多。
做了20年钎焊工艺,我见过最离谱的3个失效坑
说实话,钎焊这工艺看着简单,就是加热、加钎料、填缝,真要出问题的地方全是别人想不到的细节。我见过最离谱的三个失效案例,现在想起来都觉得可惜: 第一个,随便乱配钎料。有家做钛合金换热器的厂,为了省成本,把原来的钛基钎料换成了普通银基钎料,结果焊完的产品在客户那边用了三个月,接头全沿着晶界裂了。为啥?银和钛在长期高温下会生成一层脆得像玻璃的金属间化合物,根本扛不住压力循环。 第二个,钎焊间隙拍脑袋定。很多工艺员觉得间隙越大,钎料越好填,特意把拼接间隙留到0.2mm以上,结果钎料根本靠不住毛细作用填满缝隙,焊完的接头一打压就漏。实际上绝大多数钎料的最佳填缝间隙是0.03mm-0.08mm,差0.02mm,填充效果都能差一半。 第三个,保护气氛偷工减料。有家做高温合金涡轮环的厂,为了省氮气钱,把原来的高纯度氩气换成了普通工业氮,结果焊出来的工件表面氧化层厚到钎料根本润不开,接头一掰就掉渣,整炉30多万的件全报废了。 钎焊接头间隙与毛细作用原理示意图
这行待久了,还总被问到一个特别实际的问题:
问:现在行业里都在推的“无铅钎焊”,是不是真的能完全替代传统含银钎料?
答:得分场景。要是消费电子的低载荷连接,无铅锡基钎料当然能用,环保要求也达标。但你要是拿它去焊180℃以上长期工作的工业换热器、汽车中冷器,那根本扛不住——无铅钎料的高温强度衰减太快,用个两三年接头就软了。别听供应商瞎吹“全场景适配”,真要换钎料,先拿3倍工作温度的工况做100小时老化测试,过不了的全是扯淡。