拉深工艺实战:从开裂起皱到量产良率98%的踩坑笔记
上周在苏州某汽配厂蹲了三天,就为了帮他们解决一个卡了俩月的拉深件开裂问题。
机台上的废料堆得半人高。
全是车门内板拉深到侧壁位置直接撕开的残件,断面亮得像被硬掰断的铝条,连一点塑性变形的痕迹都没有。刚去的时候厂领导还觉得是模具设计有问题,要把整套凹模拆下来重新开,我伸手摸了摸刚拉出来的零件法兰边,又抽了两卷进厂的冷轧板测了下r值,直接给他们叫停了。
 汽车车门内板拉深开裂缺陷实物图
很多人对拉深的认知还停留在“压边力够大就不会起皱”的阶段,实际上两个缺陷从来是绑定出现的:压边力太松,法兰边的材料受挤压流动不均,皱得像放了三年的旧报纸;压边力太猛,材料被死死按住,拉深到后期的侧壁承受不住拉应力,直接从最薄的位置撕开。
问:拉深件的起皱和开裂真的不能同时避免吗?
答:当然能,但别想着靠单一参数死调。我们去年给国内某头部家电厂做的不锈钢内胆拉深项目,就是把压边力拆成了12段伺服动态调控,拉深前期压边力拉到额定值的70%兜住法兰边的起皱风险,后期走到接近零件圆角位置直接把压边力降到30%,给材料留出足够的流动余量,避免侧壁被拉断。现在的伺服冲床真的好用,换做十年前靠气垫调固定压力的时代,根本做不到这种精度的动态匹配。
AutoForm拉深成型极限图仿真操作界面
我之前碰过一个做小批量航天结构件的客户,一开始觉得拉深仿真一套要花小两万,不如自己上机试。算笔账就知道,他们用的5毫米厚的2A12铝合金板,一块料就一千二,每次试错废3块,三次试错的成本就够覆盖仿真费用了,还不算占机台的工时。
问:小批量多品种的生产场景,真的有必要上拉深仿真吗?会不会性价比太低?
答:算清隐形成本就不觉得贵了。现在的轻量化在线仿真模块,对着实际材料的测试参数输一遍,两个小时就能出最优的拉深行程、压边力、拉深筋阻力参数,试错次数直接从平均5次降到1次以内。那个航天客户现在换了这套系统之后,单批次的工艺准备时间从3天缩到半天,算下来一年光废料成本就能省出二十多万。
容易被忽略的拉深细节:表面质量的隐形杀手
很多工艺员盯着开裂、起皱的问题调了半天参数,最后零件拉出来看着成型没问题,表面全是滑移线、拉毛划痕,根本过不了外观检验,又要返工。
💡 这里给个实在的提醒:高端拉深模的凹模表面别用普通的淬火钢材就完事,做一层DLC涂层,摩擦系数能降到0.1以下,拉出来的304不锈钢件根本不用后续人工抛光。我真的要吐槽,很多厂为了省那点涂层成本,拉出来的零件表面全是划痕,后道抛光要花三倍的工时,算下来反而亏死,对吧?
❗ 还有个容易被忽略的细节:拉深前的板料定位一定要准,偏个1mm,材料流动就会不均,很容易出现单边开裂、局部起皱的问题。之前有个做保温杯的客户,拉深出来的杯口高度差能到0.5mm,最后查了半天原因,是板料的定位挡块磨薄了0.3mm,定位偏了,调整之后杯口高度差直接降到0.1mm以内,良率从72%升到96%。
昨天跟那个苏州汽配厂的工艺主管通电话,说现在那批车门内板的拉深良率已经稳在98.2%了。其实哪有什么玄学啊,拉深这行当,从来不是靠书本上的死参数吃饭,你多蹲机台,多摸几次实际的料,多记几次上次裂在哪个位置,比啥都强。
拉深最容易踩的两个死穴:开裂和起皱
别信书本上的固定参数表。 我见过太多刚毕业的工艺员拿着《冲压工艺手册》对着参数死卡,明明材料换了新批次的冷轧钢,晶粒度偏了两个等级,还在按三年前的旧参数调,最后拉出来的零件侧壁像被撕开的脆饼。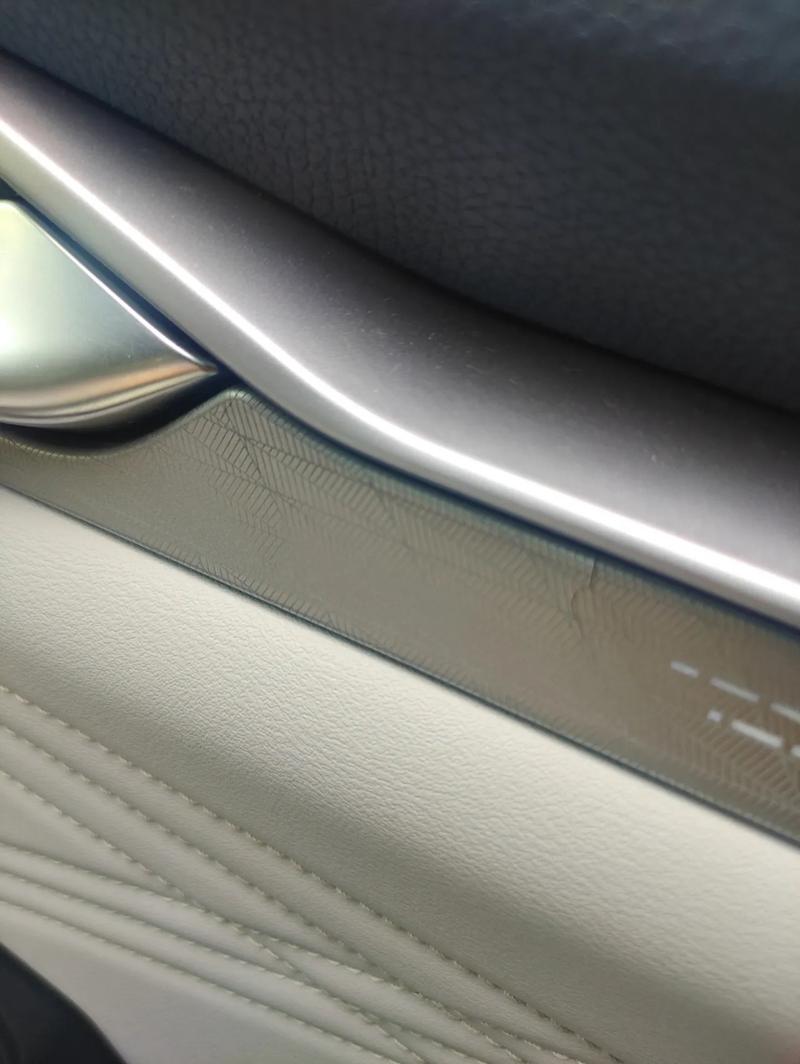 汽车车门内板拉深开裂缺陷实物图
很多人对拉深的认知还停留在“压边力够大就不会起皱”的阶段,实际上两个缺陷从来是绑定出现的:压边力太松,法兰边的材料受挤压流动不均,皱得像放了三年的旧报纸;压边力太猛,材料被死死按住,拉深到后期的侧壁承受不住拉应力,直接从最薄的位置撕开。
问:拉深件的起皱和开裂真的不能同时避免吗?
答:当然能,但别想着靠单一参数死调。我们去年给国内某头部家电厂做的不锈钢内胆拉深项目,就是把压边力拆成了12段伺服动态调控,拉深前期压边力拉到额定值的70%兜住法兰边的起皱风险,后期走到接近零件圆角位置直接把压边力降到30%,给材料留出足够的流动余量,避免侧壁被拉断。现在的伺服冲床真的好用,换做十年前靠气垫调固定压力的时代,根本做不到这种精度的动态匹配。
别再靠上机试错了:现在的拉深工艺早就不玩"碰运气"
很多厂做拉深工艺的流程还是老一套:模具开好,上机,调参数,裂了就减点压边力,皱了就加点,反复试个五六次,良率稳了就开始量产。 坑就在这。 现在行业里早就普及了拉深仿真,但我见过80%的厂用仿真都用错了——图省事直接从软件自带的数据库里挑个相近的材料牌号输参数,根本没把实际进厂材料的n值、塑性应变比r值测一遍,最后仿真出来的成型极限图看着全绿,一上机直接裂在R3的圆角位置。 AutoForm拉深成型极限图仿真操作界面
我之前碰过一个做小批量航天结构件的客户,一开始觉得拉深仿真一套要花小两万,不如自己上机试。算笔账就知道,他们用的5毫米厚的2A12铝合金板,一块料就一千二,每次试错废3块,三次试错的成本就够覆盖仿真费用了,还不算占机台的工时。
问:小批量多品种的生产场景,真的有必要上拉深仿真吗?会不会性价比太低?
答:算清隐形成本就不觉得贵了。现在的轻量化在线仿真模块,对着实际材料的测试参数输一遍,两个小时就能出最优的拉深行程、压边力、拉深筋阻力参数,试错次数直接从平均5次降到1次以内。那个航天客户现在换了这套系统之后,单批次的工艺准备时间从3天缩到半天,算下来一年光废料成本就能省出二十多万。
容易被忽略的拉深细节:表面质量的隐形杀手
 容易被忽略的拉深细节:表面质量的隐形杀手
很多工艺员盯着开裂、起皱的问题调了半天参数,最后零件拉出来看着成型没问题,表面全是滑移线、拉毛划痕,根本过不了外观检验,又要返工。
💡 这里给个实在的提醒:高端拉深模的凹模表面别用普通的淬火钢材就完事,做一层DLC涂层,摩擦系数能降到0.1以下,拉出来的304不锈钢件根本不用后续人工抛光。我真的要吐槽,很多厂为了省那点涂层成本,拉出来的零件表面全是划痕,后道抛光要花三倍的工时,算下来反而亏死,对吧?
❗ 还有个容易被忽略的细节:拉深前的板料定位一定要准,偏个1mm,材料流动就会不均,很容易出现单边开裂、局部起皱的问题。之前有个做保温杯的客户,拉深出来的杯口高度差能到0.5mm,最后查了半天原因,是板料的定位挡块磨薄了0.3mm,定位偏了,调整之后杯口高度差直接降到0.1mm以内,良率从72%升到96%。
昨天跟那个苏州汽配厂的工艺主管通电话,说现在那批车门内板的拉深良率已经稳在98.2%了。其实哪有什么玄学啊,拉深这行当,从来不是靠书本上的死参数吃饭,你多蹲机台,多摸几次实际的料,多记几次上次裂在哪个位置,比啥都强。