折弯车间的隐形浪费:那些没人愿意明说的精度控制细节
上个月去佛山顺德的一家钣金厂蹲了三天,亲眼看着他们把之前18%的折弯废品率压到1.2%——没换全新的进口设备,只是把之前没人当回事的几个细节抠透了。

伺服数控折弯机加工304不锈钢板现场
别拿折弯当“敲铁皮”:很多废品从下料环节就埋了雷
很多人对折弯的印象就是把钢板放上机器,压一下就完事。真不是。我之前见过一个有12年经验的折弯师傅,折1.5mm冷轧钢的机箱侧板,没注意板材的轧制方向,顺着轧纹折的件和横着折的件混在一摞里,最后折出来的边翘得能塞进一个一块钱硬币,整批200件全废。他蹲在废料堆旁边抽了半包烟,那个懊恼的样子我现在都记得。
很多车间总觉得折弯出问题就是设备不准、师傅手艺差,实际上一半以上的废品,从激光下料、甚至从买钢板的时候就埋下了隐患。
哪怕是同一卷完整的钢板,靠近卷芯的位置因为长期卷曲塑性变形,硬度比卷边位置高20HV都很正常,如果把这部分料和软的料混着上折弯机,用同一套参数压,回弹量能差出4度,折出来的件根本没法用。
问:我买的都是同批次的整卷钢板,为什么有时候折出来的件角度波动特别大?
答:别光盯着材质单上的牌号,折之前花2分钟用便携硬度计打一下料头、料中、料尾的硬度,差个5HV以上就分开排产,别混着上折弯机。很多厂连硬度计都舍不得买,全靠师傅凭手感摸,摸错一次就是整批废品。💡
现在2023年之后新出的国产伺服折弯机,基本都自带了回弹自动补偿模块,只要把板材厚度、牌号、下模开口宽度输进去,系统会自动计算需要的下压深度,根本不需要师傅反复试折。但我跑了快20家车间,至少有15家的操作工是图省事,把上个月的参数直接调出来用,实际测出来的料厚是1.45mm,他偏要输1.5mm,最后折出来的角度差两度,他还蹲在机器旁边骂厂家的设备精度差。
折弯机数控系统回弹补偿参数设置界面
最容易被忽略的3个折弯精度杀手,踩中一个就赚不到钱
我把这几个厂踩过的坑整理了一下,全是花了真金白银换回来的教训:
-
下模的磨损。很多车间的下模用了五六年,开口的棱边磨出0.2mm的圆角都舍不得换,折出来的边全是塌角,别说客户要求的锐边直角,连毛刺都比正常尺寸大两倍。之前有个厂算过账,一套国产高精度下模才一千多块,因为下模磨损导致的废品,一个月就能损失十几万,这笔账怎么算都划算。❗
-
后挡料的定位偏差。别觉得后挡料定到100mm就是精准的100mm,有时候导轨上沾了一点铝屑、铁渣,挡料块滑过去的时候卡一下,定位就偏了0.3mm,折出来的边宽窄不一,拼柜体的时候缝能塞进一根手指。
-
压模速度不对。硬钢板用快下速度压,接触板材的瞬间冲击力直接把料压出凹坑;软铝板用慢速度压,压到下死点的时候停留时间太长,板材被压出明显的压痕,客户拿到手直接打回来返工。
问:我干了快15年折弯,从来不用什么自动补偿,靠手感就能把角度调得很准,为什么现在新设备反而越用越不准?
答:说实话,老师傅的手感确实值钱,但你有没有算过,你调一个角度要反复试折3-5件,每试一件就废一件料。换了带自动补偿的设备,一次就能折准,省下来的时间和料钱,够你给班组每个人发两次奖金了。别拿经验当挡箭牌,现在的伺服折弯机重复定位精度能到0.02mm,比人手的稳定度高太多了。
2024年折弯车间的新玩法:别再靠堆人堆设备提效率
现在珠三角那边的钣金厂,早就不流行靠多招人、多买设备堆产能了。我上周去的那家顺德厂,已经把折弯工位和前面的激光下料工位打通了——激光切完的每个零件都带专属二维码,传到折弯机的系统里,自动调用对应的折弯程序,连操作工输参数的步骤都省了。之前一个折弯工位要配一个操作工盯着,现在一个人能同时看3台折弯机,折出来的件角度一致性比之前好太多。
还有那家做新能源机柜配套的厂,之前因为折弯的件一致性差,总装的时候缝隙大,被主机厂罚了快20万。后来他们给每个折弯工位装了个在线角度测量仪,折完的件直接把角度数据传到车间的大屏上,哪个件角度差了0.5度,马上报警调整,三个月下来,主机厂的罚款直接降到了0。
说真的,我之前总觉得制造业的升级就是换最贵的进口设备,后来蹲了那三天车间才发现,真正能把成本打下来的,全是这些没人愿意提的小细节——比如每次换班的时候擦一下后挡料的导轨,比如每折1000件就摸一下下模的棱边有没有磨损,比如输参数的时候多花10秒测一下实际的料厚。
别嫌麻烦。
这些事看着碎,攒起来就是你比同行多出来的利润。
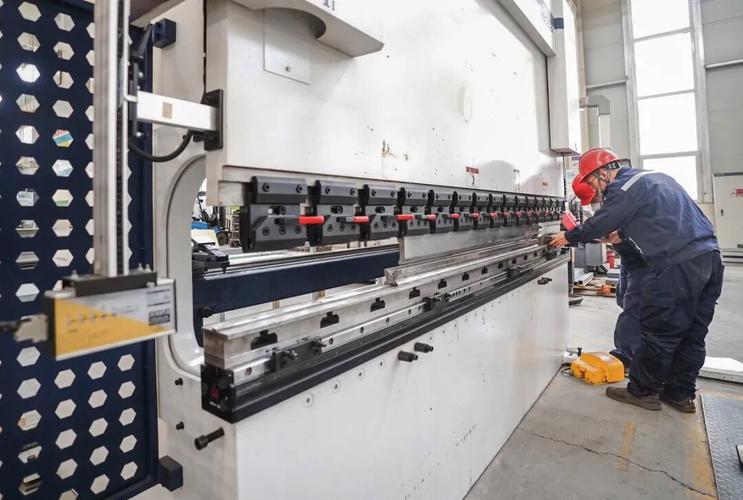 伺服数控折弯机加工304不锈钢板现场
 折弯机数控系统回弹补偿参数设置界面