钣金加工避坑指南:从排料到折弯,那些老师傅不会主动说的细节
上周去苏州相城的一家钣金厂蹲了三天,看着车间里新上的全自动折弯机把1.5mm的冷轧板折出0.1mm的精度差,突然就觉得这行早就不是大家印象里“拿锤子敲敲打打”的样子了。
真的。
以前跟90年代就入行的老厂长聊天,他说刚摸钣金那会,排料全靠手算,一张2米乘1米的板能多抠出来10公分的料,都能高兴半天。现在?AI排料软件算完,板材利用率能从原来的65%拉到92%,就这,好多厂还没意识到这事能省多少钱。
排料环节省下来的钱,才是钣金加工的纯利润
很多人一提到钣金成本上涨,第一反应就是原材料涨价,其实根本不是。我算过一笔账,去年国内冷轧板的均价波动幅度在8%以内,但如果排料环节的利用率差10%,按一家中型厂每月用100吨板算,光废料回收的差价都能差出小20万。
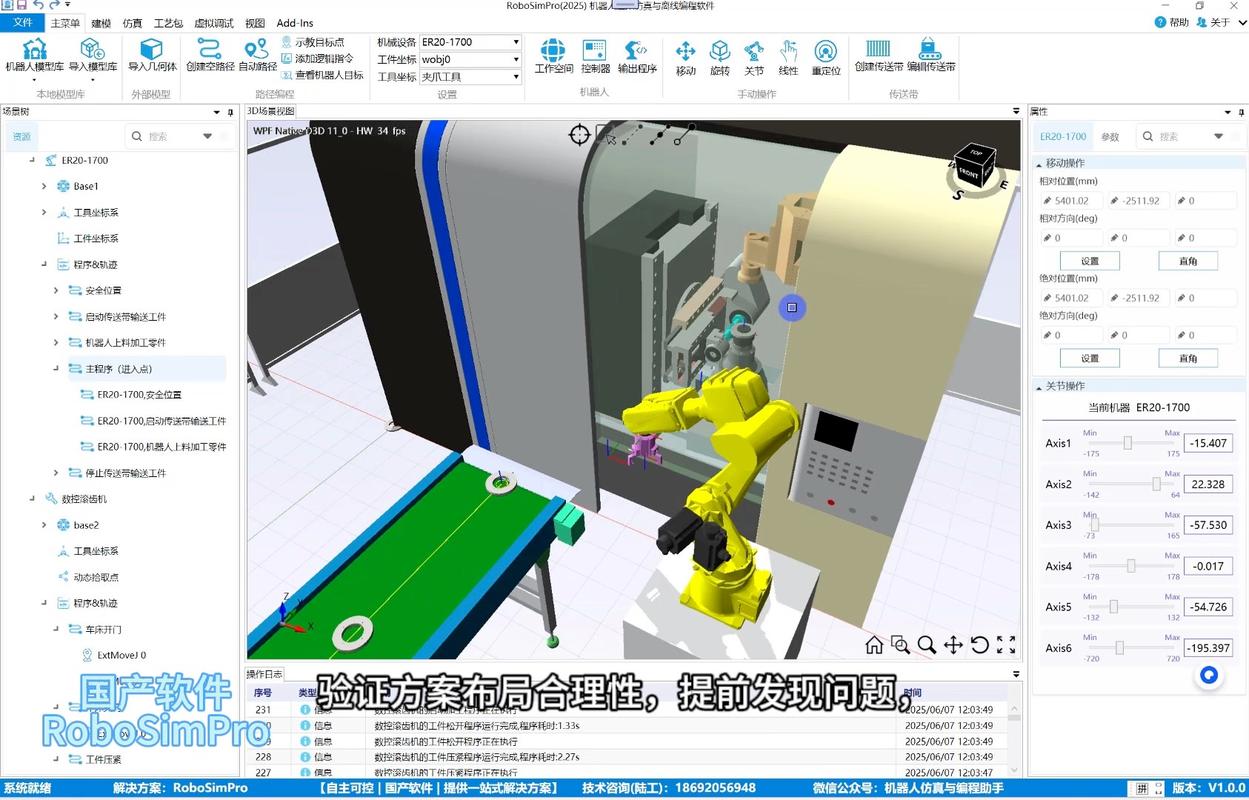 钣金车间AI自动排料软件操作界面
别觉得这是小钱。
我见过最离谱的一家厂,排料的时候把带圆角的异形零件全按最大外方留位置,一张标准板切完,近三分之一都是没用的边料,最后月底算成本的时候,还怪钢厂给的板厚度公差太大,真是让人哭笑不得。
💡 现在好多新上的排料系统,已经能自动识别你之前攒的边角余料尺寸,把小尺寸的零件直接匹配到余料里加工,根本不需要每次都拿整张新板硬排。
问:我们厂现在用的还是几年前的老排料软件,算出来的利用率最高也就75%,换新系统真的能达到销售说的90%以上吗?
答:别听卖软件的瞎吹。如果你家做的全是方方正正的标准机箱外壳,确实能摸到90%的利用率天花板,但如果是带异形孔、斜切角的通信机柜、新能源结构件,实际能稳定在82%-85%就已经是行业顶流水平。对了,换系统之前先把你之前攒了半年的余料尺寸导进去,软件能自动匹配排布,别上来就拿新板硬排,纯纯浪费。
折弯环节的精度差,90%不是折弯机的问题
好多厂老板一看到折弯出来的零件角度不对、尺寸偏了,第一反应就是“这台折弯机老了,得换”。
错。
上次碰到个做储能柜钣金的客户,说新买的100吨电液折弯机,折2mm的铝板,角度差能有2度,找厂家售后过来蹲了两天排查,最后发现是他们车间早上温度只有12度,铝板的回弹量比常温25度的时候高了30%,调机师傅还是按夏天的老参数设的,能对才怪。
 钣金折弯工调试数控折弯机后挡料场景
❗ 真的,钣金加工的参数从来不是一劳永逸的。材料厚度差个0.1mm,换了钢厂的批次,车间温度变了5度,回弹补偿值就得重新调。别总想着一套参数用全年,折出来的零件拼不上的时候,返工的钱比你花十分钟调参数的成本贵多了。
问:我们是做小型消费电子钣金外壳的,每次换不同厚度的板都要重新试折,试错产生的废料攒了小半仓库,有没有什么能快速调参数的办法?
答:别光靠师傅的脑子记参数。现在的数控折弯机都自带材料参数库,你把常用的几种板材的屈服强度、实际厚度、常温回弹值提前录进去,换料的时候直接调用对应参数就行。对了,每次调完的最终补偿值一定要存在设备的本地存储里,别存在师傅的脑子里——万一哪天师傅请假了,新来的新手折出来的零件全是废的,你哭都来不及。
现在的钣金厂,早就拼谁的数字化程度高了
之前跟一个做新能源充电桩钣金外壳的老板聊,他说以前接个10万件的订单,从下料到折弯再到喷涂,全流程靠人工记Excel台账,哪个环节卡壳了根本不知道,经常是货要交了,才发现有2000件的安装孔位打错了,赔了客户好多违约金。
现在呢?
他给每一张加工中的钣金件贴了个动态二维码,从激光切割下料开始,每经过一道工序扫一次码,哪个零件卡在哪台设备上,哪个班组的加工进度慢了,手机上点开后台就能看得明明白白。上个月接了个30万件的急单,从排料到成品出货只用了12天,搁以前靠人工记台账的年代,想都不敢想。
不过话说回来,好多厂搞数字化就是跟风。买了最贵的激光切割机,连基本的设备运行数据联网都做不到,车间里的加工进度还是靠班长每天挨个班组问,最后钱花了大几百万,效率一点没涨,纯纯给供应商送钱。
别觉得钣金加工是低端活。
现在新能源行业的电池包结构件、储能柜的密封钣金外壳、甚至航天领域的轻量化钣金零件,精度要求都到了0.05mm,根本不是以前拿锤子敲敲打打就能做出来的。这行的门槛,早就从“有没有力气”变成了“会不会用数据降本、会不会靠流程提效”。
上次去看一个给车企做配套钣金的厂,人家的车间地面连个碎螺丝都找不到,所有加工完的零件按批次码得整整齐齐,跟以前印象里油污满地的钣金车间,完全是两个世界。