冲压良率卡92%上不去?我们踩过的坑比你见过的钢板多
上周去佛山南海一家做汽车结构件的冲压厂,老板拉着我看他刚花120万上的进口多工位冲压线,说跑了三个月,良率稳在91%,怎么都摸不到95%的线,快愁死了。
我绕着线走了两圈,伸手摸了摸出料口的接料传送带。
糙得掉渣。
就这?
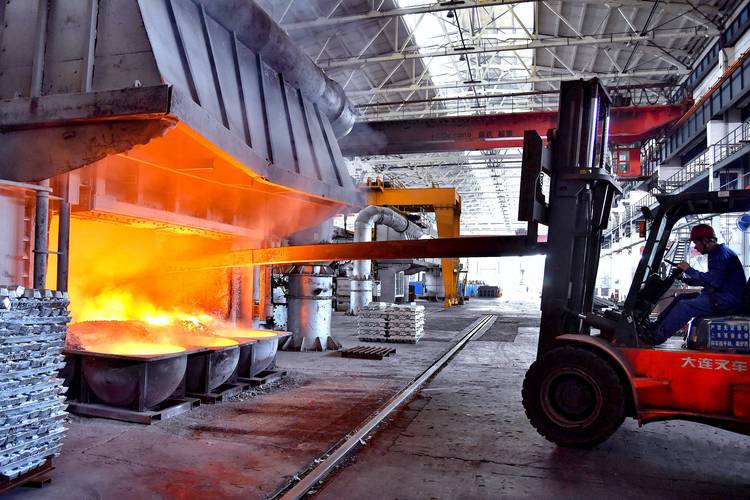
 汽车结构件多工位冲压线运行现场
很多厂算成本的时候,只算看得见的材料、模具、设备折旧,从来不算那些藏在细节里的隐形损耗:板料送偏了导致的尺寸超差、接料槽的碎屑划出来的表面不良、换模的时候没清干净的料渣压出来的凹坑,这些零零碎碎的不良攒起来,能吃掉你10%以上的毛利。
问:我们厂没有专职的工艺工程师,怎么快速排查冲压过程里的隐形损耗?
答:别上来就砸钱上几十万的MES数采系统,先拿个秒表和记事本,蹲在冲压线旁边盯满3个完整班次——记录每一次送料偏差、每一批次材料的厚度波动、每一次滑块下行的异常声响、甚至换模的员工有没有把上一次的残料渣清干净。我见过最离谱的厂,冲压件的表面划伤占不良总量的4成,最后查出来是接料槽里的橡胶垫掉了一半的碎屑,每次零件掉下来都能划一道印,员工天天忙着挑不良,没人蹲下来看一眼槽子里面。
现在很多中小厂已经开始尝试低成本的传感改造了,不是那种动辄几十万的智能工厂方案,就是每个模腔装个几百块的微型压电传感器,一旦检测到冲切力偏载、材料厚度超差,立刻给冲床发信号停机,不用等冲完几百件了才发现整批料全废。去年我们帮苏州一家做锂电池极耳的冲压厂做的改造,原来每班次要出200多件极耳毛刺超标的不良,装了传感器之后直接降到每班次不到10件,算下来三个月就把传感器的投入赚回来了。
精密弹片高速冲压模具刃口特写
我当时蹲在他的线旁边,拉着他算了一笔细账:原来200次/分钟的时候,良率稳在98%,每小时能出11880件合格弹片,每件赚2分钱,每小时毛利237块;调到380次/分钟之后,良率掉到82%,每小时虽然冲了18608次,但扣掉不良品,实际合格的才15258件,再加上每40万次要花2000块磨模具,摊到每件上的成本多了半分钱,最后每小时毛利才228块。
合着忙活半天,每小时少赚9块钱,还要员工天天盯着捡跳出来的废件,累得满头汗。
亏不亏?
问:我们是做中小批量五金冲压件的,没有办法像大厂那样做全流程的工艺仿真,怎么找最合适的冲压速度?
答:别上来就把参数拉满。先拿你最常做的3种料厚、3种材质的工件,分别在150次、200次、250次、300次的速度下各跑1000件,记录每个速度下的良率、模具磨损量、设备的震动值——找那个良率掉得最缓、模具磨损增速最慢的点就对了。我见过太多厂,设备买回家,参数还是出厂的默认值,从来没根据自己常用的材料、工件结构调整过,相当于买了个跑车天天在小区里用1档轰油门,能不费车吗?
现在新出的伺服冲床其实已经带自适应调速功能了,就是滑块下行接触材料的瞬间自动降速,冲切完成之后再快速回程,比那种全程匀速的传统机械冲床,车间噪音能降15分贝,模具寿命能提30%,关键是冲出来的零件平整度更好。去年宁波有个做新能源汽车铝板冲压件的厂,把原来的机械冲床换成160吨的伺服冲床,之前铝板拉深的时候容易出开裂的问题,现在通过调整滑块的速度曲线,把开裂不良从12%降到了1.5%,光材料成本每个月就省了快20万。
别上来就怪模具,先算清楚你的冲压“隐形损耗账”
很多人一看到冲压件带毛刺、尺寸偏、表面有划伤,第一反应就是拆模具、磨刃口、换模架,好像只要模具够贵,良率就能自动涨上去。 真不是。 我之前碰到个厂,做0.8mm冷轧板的家电面板,连续冲出来的边部毛刺一直超0.03mm的内控要求,换了三次模具刃口,找了三个模具厂的师傅上门调,前前后后花了快8万,最后查出来是开卷机的张力没调好,板料送进模腔的时候歪了0.2mm——相当于每一次冲切都在偏载,再好的模具,长期偏着受力,刃口磨损得比正常状态快两倍,毛刺当然压不住。 汽车结构件多工位冲压线运行现场
很多厂算成本的时候,只算看得见的材料、模具、设备折旧,从来不算那些藏在细节里的隐形损耗:板料送偏了导致的尺寸超差、接料槽的碎屑划出来的表面不良、换模的时候没清干净的料渣压出来的凹坑,这些零零碎碎的不良攒起来,能吃掉你10%以上的毛利。
问:我们厂没有专职的工艺工程师,怎么快速排查冲压过程里的隐形损耗?
答:别上来就砸钱上几十万的MES数采系统,先拿个秒表和记事本,蹲在冲压线旁边盯满3个完整班次——记录每一次送料偏差、每一批次材料的厚度波动、每一次滑块下行的异常声响、甚至换模的员工有没有把上一次的残料渣清干净。我见过最离谱的厂,冲压件的表面划伤占不良总量的4成,最后查出来是接料槽里的橡胶垫掉了一半的碎屑,每次零件掉下来都能划一道印,员工天天忙着挑不良,没人蹲下来看一眼槽子里面。
现在很多中小厂已经开始尝试低成本的传感改造了,不是那种动辄几十万的智能工厂方案,就是每个模腔装个几百块的微型压电传感器,一旦检测到冲切力偏载、材料厚度超差,立刻给冲床发信号停机,不用等冲完几百件了才发现整批料全废。去年我们帮苏州一家做锂电池极耳的冲压厂做的改造,原来每班次要出200多件极耳毛刺超标的不良,装了传感器之后直接降到每班次不到10件,算下来三个月就把传感器的投入赚回来了。
别迷信“高速就是效率”,慢半拍的冲压反而赚更多
我发现一个特别有意思的现象:很多老板买冲床的时候,第一句话就问“每分钟能冲多少次”,好像谁的冲床速度快,谁的产能就更高,利润就更好。 真不是。 去年东莞有个做小五金弹片的老板,把原来的200次/分钟的精密冲床,硬把参数调到380次/分钟,觉得速度快了近一倍,产能就能翻番。结果呢?板料因为送料速度跟不上,经常出现跳料、叠料的问题,模具磨损速度比原来快了3倍——原来一套模具能冲120万次不用磨刃口,现在40万次就得拆下来修,算上换模的停机时间、模具的损耗成本、跳料产生的不良品,最后每小时的实际合格产出,比原来200次/分钟的时候还低15%。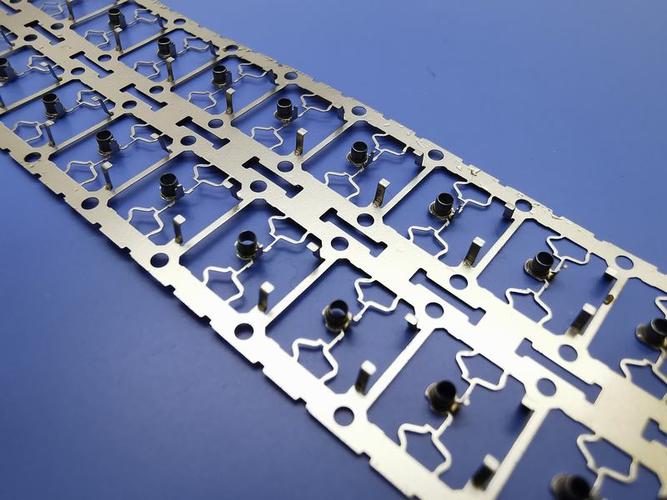 精密弹片高速冲压模具刃口特写
我当时蹲在他的线旁边,拉着他算了一笔细账:原来200次/分钟的时候,良率稳在98%,每小时能出11880件合格弹片,每件赚2分钱,每小时毛利237块;调到380次/分钟之后,良率掉到82%,每小时虽然冲了18608次,但扣掉不良品,实际合格的才15258件,再加上每40万次要花2000块磨模具,摊到每件上的成本多了半分钱,最后每小时毛利才228块。
合着忙活半天,每小时少赚9块钱,还要员工天天盯着捡跳出来的废件,累得满头汗。
亏不亏?
问:我们是做中小批量五金冲压件的,没有办法像大厂那样做全流程的工艺仿真,怎么找最合适的冲压速度?
答:别上来就把参数拉满。先拿你最常做的3种料厚、3种材质的工件,分别在150次、200次、250次、300次的速度下各跑1000件,记录每个速度下的良率、模具磨损量、设备的震动值——找那个良率掉得最缓、模具磨损增速最慢的点就对了。我见过太多厂,设备买回家,参数还是出厂的默认值,从来没根据自己常用的材料、工件结构调整过,相当于买了个跑车天天在小区里用1档轰油门,能不费车吗?
现在新出的伺服冲床其实已经带自适应调速功能了,就是滑块下行接触材料的瞬间自动降速,冲切完成之后再快速回程,比那种全程匀速的传统机械冲床,车间噪音能降15分贝,模具寿命能提30%,关键是冲出来的零件平整度更好。去年宁波有个做新能源汽车铝板冲压件的厂,把原来的机械冲床换成160吨的伺服冲床,之前铝板拉深的时候容易出开裂的问题,现在通过调整滑块的速度曲线,把开裂不良从12%降到了1.5%,光材料成本每个月就省了快20万。