别再被"一体化压铸万能论"带偏:2024年一线压铸车间的真实现状
上周在宁波北仑的压铸厂蹲了三天,鞋上沾的脱模剂油印洗了三次都没掉。别信网上那些把一体化压铸吹成"汽车制造终极答案"的通稿——真站在4000吨压铸机旁边听那轰鸣的时候,你才知道这行水有多深。
一体化压铸的"神话",从第一模就开始漏破绽
很多通稿里的叙事逻辑特别简单:以前汽车车身是上百个冲压件拼焊出来的,现在一个大压铸机把整个后底板一次压出来,省人工、提效率、降成本,简直是制造界的革命。但真扎到车间里你会发现,从设备进场到稳定量产,中间隔的不是几个月的调试,是无数次炸模、气孔、尺寸超差的试错成本。
很多人对压铸的认知还停留在"把熔化的铝水倒进铁模具里冷却成型"的阶段,实际上现在的高压真空压铸,整个充型过程才0.1秒,差个几毫秒,充型路径里的空气排不出去,直接就会在零件内部形成缩松、气孔。我之前接触过的一个新势力供应商,刚上4000吨线的时候,整线良率才28%,压出来的零件过X光探伤,三分之一都带内部缺陷,只能回炉重熔,算下来每生产一个合格的后底板,光铝水损耗就快赶上零件本身的成本了。
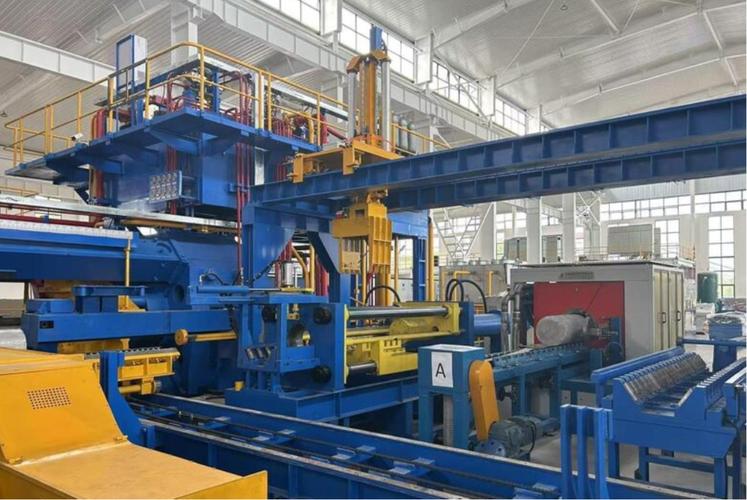
 4000吨压铸机生产新能源汽车后底板现场
关于一体化压铸的常见误区,真的太多了,我整理了两个被问得最多的问题:
问:我们厂想上一体化压铸,是不是直接买最大吨位的压铸机就够了?
答:想什么呢。我见过三个厂花了两三个亿上了6000吨的线,最后压出来的零件X光探伤一照,内部气孔缩松占比超30%,最后只能当废品回炉。大压机是基础,但你得算清楚:你的模具冷却水路走得顺不顺?真空阀的响应速度能不能卡到30毫秒以内?铝水的精炼除气环节有没有做到含氢量控制在0.12ml/100g以下?这些东西哪一个掉链子,你那几千万的设备就是个烧钱的铁疙瘩。
就说模温控制这个细节,上次在北仑的车间,我亲眼见师傅为了抢产能,把模具的预热温度从220度拉到280度,结果一整批零件的尺寸公差直接飘了0.3mm,根本过不了主机厂的检具,最后整批拉去重熔,损失小几十万。钱就没了。没有什么诀窍,就是差了那几十度的温度。
被很多人忽略的压铸成本账,从来不是算设备折旧
很多人算一体化压铸的成本,只会算"省了多少焊接工序、少了多少人工",但从来不会提压铸环节本身的隐性成本。给你算个真实的细账:以前传统冲压焊接的汽车后底板,由120个冲压件拼接而成,焊接工序总耗时120秒,单台零件的综合加工成本大概180块。换成一体化压铸之后,单模循环时间大概90秒,单台零件的压铸加工费是220块——乍一看好像贵了40块?不对,你得算后续的:省了120个冲压件的单独开模费,省了焊接车间的近20个操作工人,省了焊后变形的校形工序,甚至连后续电泳环节的挂具都能简化。但这里有个绕不开的大坑:压铸模具的实际寿命。
网上很多通稿吹一体化压铸模具寿命能到10万模,实际生产中根本达不到。我们跟踪过近10条量产一体化压铸线的真实数据,用免热处理铝硅合金做原料,在真空度做到20mbar以下的理想工况下,正常生产3万模之后,模腔表面的热裂纹就开始沿着应力集中的位置爬了;到5万模的时候,必须停下来补焊、抛光、电火花修模,一次修模就要停线8小时。如果真空度没做好,高压铝水直接冲刷模腔壁,可能1万模都撑不到就得换。一套一体化压铸模具的采购成本是120万到180万,摊到每个零件上的模具成本,比焊接工艺的整线模具摊销还要高。
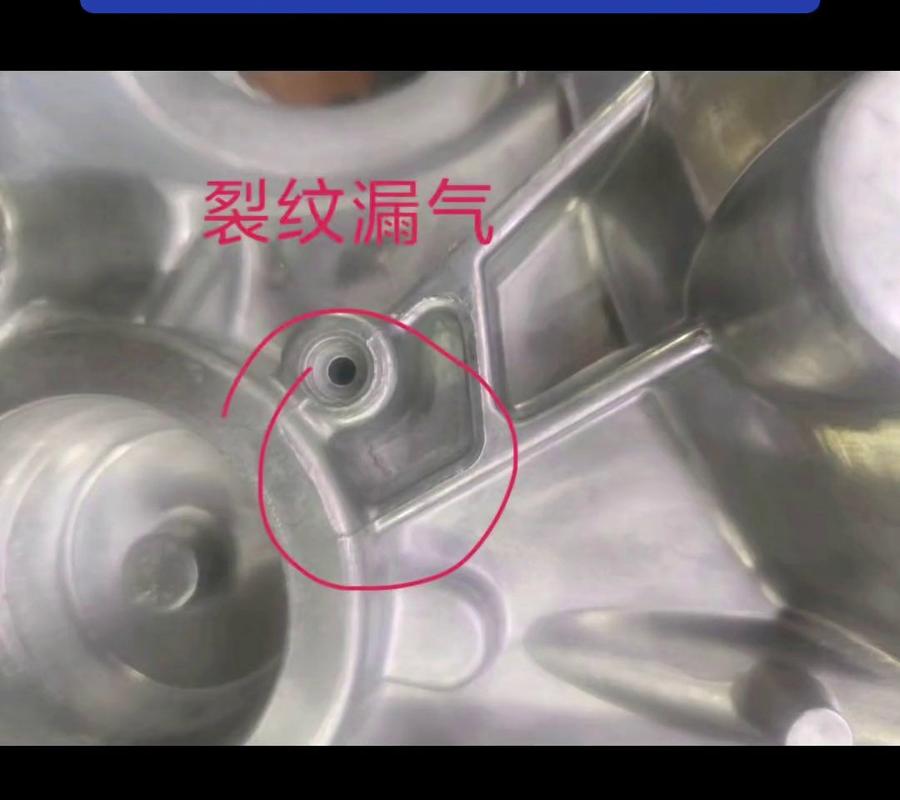 压铸模腔表面热裂纹检修现场
关于压铸材料的争议,这两年从来没停过,又是一个高频问题:
问:现在大家都在说免热处理材料是压铸的核心,是不是换了材料就能把良率提上去?
答:材料是重要,但不是万能解。我见过有厂用了进口的免热处理铝锭,结果还是因为压射速度的曲线设错了——慢了充不满,快了卷气,良率卡在40%上不去。材料决定的是你零件能不能不经过热处理就达到要求的力学性能,但是从铝水熔化到最终出件的全流程参数,一个都错不得。之前有个客户跟我说,他们换了最贵的进口材料,良率还是上不去,我去现场看了一眼,他们的保温炉里的铝水温度飘到760度了,比工艺要求高了30度,这种状态下压出来的零件,表面都是细密的针孔,别说过探伤,用手摸都能感觉到粗糙度不对。
一线压铸车间正在悄悄升级的几个细节,没人会写在通稿里
 一线压铸车间正在悄悄升级的几个细节,没人会写在通稿里
2024年的压铸行业,早就不是前两年那种"上个万吨大压机就能抢新能源订单"的草莽阶段了。现在能拿到主机厂长期订单的压铸厂,根本不是靠设备吨位取胜,而是在很多没人注意的细节上抠出了良率优势。
💡 第一个变化:很多厂已经开始给压铸机配实时的模温闭环控制系统了。以前是师傅凭经验看模温表的数值,现在是在模腔里埋12个高精度温度传感器,实时把数据传到PLC系统里,哪个位置温度低了,对应的冷却水路自动调流量;哪个位置温度高了,自动通压缩空气降温,整个模温的波动范围能控制在±5度以内。就这一个改动,能把零件的尺寸稳定性提30%,后续机加工的余量直接砍掉一半。
❗ 第二个变化:脱模剂的喷涂环节,已经告别了以前"对着模具喷半分钟"的粗放模式。现在用的是定量伺服喷涂系统,每个型腔区域的喷涂量精确到0.1g。以前喷多了,零件表面会残留水渍,后续做整车喷涂油漆的时候容易出现掉漆、缩孔;喷少了,高温零件会直接粘在模腔壁上,拉坏价值几十万的模腔。就这个喷涂参数的调试,很多老厂前前后后调了大半年才摸出最优解。
说真的,这行真的没有网上吹的那么光鲜。夏天在压铸车间待10分钟,后背的工作服就能拧出水,压铸机旁边的环境温度常年在40度以上,师傅们脖子上搭的毛巾,半小时就能浸满汗。但是你看那些干了二三十年的老压铸工,摸一下刚出模的零件表面温度,就知道这个件内部有没有气孔,尺寸会不会飘,这种刻在肌肉记忆里的经验,是任何AI算法都短时间学不来的。
现在很多人说压铸是低端产能,其实真的误解太深了。现在的精密高压压铸,已经能做到最小壁厚1.2mm,尺寸公差±0.05mm,这种精度,以前都是靠精密机加工才能达到的。比如现在新能源汽车的电驱壳体、电控端盖、电池结构件,很多都是用压铸工艺做出来的,后续只需要对几个关键安装面做简单铣削就能直接装机,比传统铝型材加工的成本低60%,生产效率高好几倍。
没有什么"万能的制造工艺",压铸也一样。别总想着靠一个技术路线解决所有问题,把每一个工艺参数抠到极致,把每一个车间的细节做到位,比看十份行业通稿有用得多。