拉拔工艺不是硬拽那么简单——2024年金属冷加工现场的实操细节
上周去江苏太仓的一家高精度铜材加工厂,站在拉拔机组旁边看了四十分钟,旁边的老技师叼着半根没抽的烟跟我吐槽,现在好多新来的工程师,书本上背了一堆拉拔的变形公式,一上机就把φ8的紫铜棒拉断三根,还张嘴就怪模具质量差。
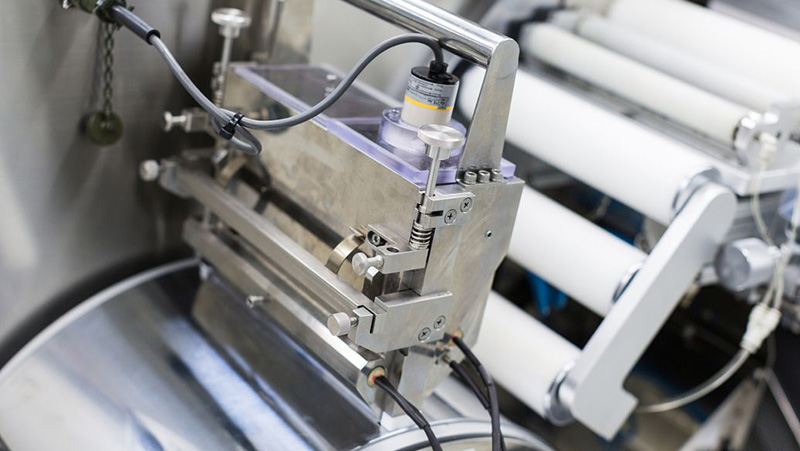
 太仓工厂冷拉拔机组运行现场
问:拉拔的时候到底能不能把速度提得越快越好?上次赶订单我把拉拔速度从120m/min提到200m/min,半天就废了两盒模具,到底问题出在哪?
答:真别傻提速度。冷拉拔的速度上限从来不是看电机功率,是看金属本身的变形抗力和模具的散热效果。💡 像紫铜这类软金属,拉拔速度超过150m/min的时候,变形产生的热量散不出去,模孔出口处的温度能瞬间冲到300℃以上,本来塑性良好的铜直接被烤得变脆,断条是小事,模具的硬质合金层磨掉那才是真亏——一套高精度钨钢模具大几千,磨坏了根本没法修。
高精度钨钢拉拔模具与内冷结构示意图
问:为什么有时候拉出来的金属棒表面会有周期性的等距划痕,换了三批新模具还是解决不了?
答:这个问题我遇过不下十次。❗ 90%的情况根本不是模具的问题——是拉拔机的牵引链节有磨损,链节咬合的时候会出现周期性的顿挫,金属棒在通过模孔的瞬间速度不稳,就会在表面拉出等距的划痕。上次在广东佛山的一家铝型材厂,他们为了这个问题前前后后换了三批进口模具,花了十几万都没解决,最后我让他们先把牵引链的张紧力重新校准一遍,把磨损了0.2mm的三个链节换掉,划痕直接就没了。真的,很多时候别一上来就怪模具,先把设备的传动间隙查一遍。
到底什么是工业场景里的拉拔,远不是字面意思的"硬拽"
很多人对拉拔的认知,还停留在"把金属从一个孔里拽过去,变细一点"的层面。真不是。拉拔本质是常温下依靠金属的塑性变形特性,让坯料通过匹配截面尺寸的模孔,获得指定形状、尺寸精度的冷加工工艺。 别不信。就这么个看起来"靠蛮力"实现的工艺,现在能把高纯铝丝拉到头发丝1/3的细度,公差稳定控制在±0.002mm,直接用在新能源汽车的电池模组连接片上,比焊接的可靠性高两个量级。甚至连心脏支架用的超细钴铬合金丝,最后一道精整工序,都是靠超低速的精密拉拔完成的。 太仓工厂冷拉拔机组运行现场
问:拉拔的时候到底能不能把速度提得越快越好?上次赶订单我把拉拔速度从120m/min提到200m/min,半天就废了两盒模具,到底问题出在哪?
答:真别傻提速度。冷拉拔的速度上限从来不是看电机功率,是看金属本身的变形抗力和模具的散热效果。💡 像紫铜这类软金属,拉拔速度超过150m/min的时候,变形产生的热量散不出去,模孔出口处的温度能瞬间冲到300℃以上,本来塑性良好的铜直接被烤得变脆,断条是小事,模具的硬质合金层磨掉那才是真亏——一套高精度钨钢模具大几千,磨坏了根本没法修。
2024年拉拔工艺的新变化,跟十年前真的不一样
说个真事,去年浙江宁波的一家不锈钢管加工厂,之前给国内车企做汽车排气系统用的精密焊管,拉拔完的椭圆度一直卡在0.05mm,客户那边的奥迪项目直接发了整改通知。之前他们的老设备,拉拔的时候前后道张力全靠操作工手动调,有时候张力大了管子被拉细,张力小了管子在模孔里晃,椭圆度根本稳不住。后来他们换了带伺服张力控制的链式拉拔机,把前后道的张力差控制在±50N以内,再配合在线测径的实时反馈调整拉拔量,现在椭圆度能稳定在0.01mm以内,直接成了核心供应商。 别觉得拉拔是没技术含量的传统工艺。现在新能源、半导体行业的精度要求,把这个老工艺逼得完全换了面貌。比如现在拉光伏组件用的高纯铝型材,要求表面没有任何肉眼可见的拉拔划痕,以前靠涂动物油当润滑的老办法根本用不了——残留的油迹会让后续的阳极氧化层出现不规则花斑。现在行业里普遍换成了水基极压润滑液,配合模孔抛光到Ra0.02的镜面精度,拉出来的型材直接可以进氧化线,连之前必须的脱脂工序都省了,光这一项就能让整条线的生产效率提20%。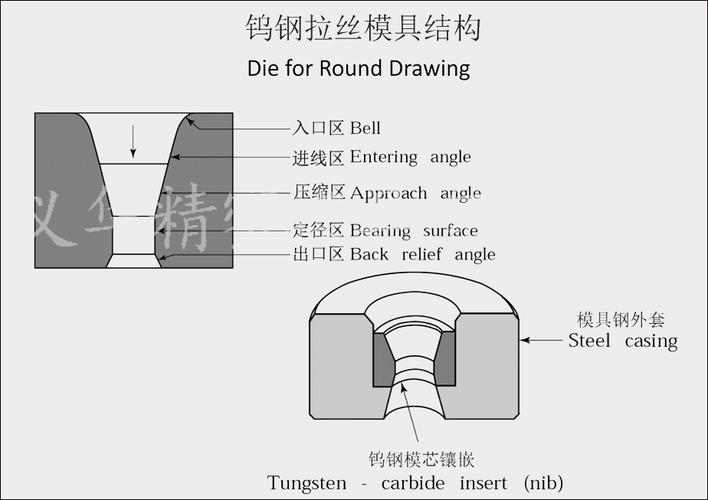 高精度钨钢拉拔模具与内冷结构示意图
问:为什么有时候拉出来的金属棒表面会有周期性的等距划痕,换了三批新模具还是解决不了?
答:这个问题我遇过不下十次。❗ 90%的情况根本不是模具的问题——是拉拔机的牵引链节有磨损,链节咬合的时候会出现周期性的顿挫,金属棒在通过模孔的瞬间速度不稳,就会在表面拉出等距的划痕。上次在广东佛山的一家铝型材厂,他们为了这个问题前前后后换了三批进口模具,花了十几万都没解决,最后我让他们先把牵引链的张紧力重新校准一遍,把磨损了0.2mm的三个链节换掉,划痕直接就没了。真的,很多时候别一上来就怪模具,先把设备的传动间隙查一遍。