从铝型材到钛合金医疗件:2024年工业挤压工艺的一线实操真相
上周去佛山南海的一家铝型材厂调试设备,碰到个干了12年的老工艺师,拿着去年攒的挤压参数表跟我拍桌子——说按表打出来的6063-T5型材,平面间隙直接超了0.2mm,整批货差点退给做光伏边框的客户。
我当时蹲在出料口看了15分钟,看着老工艺师把挤压速度从12mm/s调到8mm/s,坯料温度从480℃降到465℃,第三根料打出来,平面间隙直接卡着0.1mm的公差线过。当时就觉得,那些坐在办公室里写出来的“标准化挤压流程”,真的得拉到现场好好磨磨。
 6000吨级铝型材挤压机出料现场
很多人对挤压的认知还停留在“把加热的硬坯从模孔里压成想要的形状”,但现在的工业挤压,早就不是只做建筑用的窗户型材了。从新能源汽车的水冷板、光伏组件的边框,到航空航天的轻量化结构件,甚至是医疗领域的精密植入物,挤压工艺的应用场景早就扩了不知道多少倍。这里面最核心的逻辑,早就不是固定的挤压比、固定的温度参数,而是挤压比的动态适配逻辑——要根据坯料的成分偏析程度、模具工作带的实时磨损量、甚至环境温度的变化,实时调整挤压杆的推进速度和压力,根本没有一套打天下的固定参数。
经常有一线的工艺师傅找我问实际生产里的具体问题,印象最深的是上个月在苏州碰到的水冷板厂的技术主管:
问:我们厂做新能源汽车的水冷板挤压,为什么每次换完新模具,头10根料的壁厚偏差总是超差?
答:别上来就怪模具加工精度。现在的硬质合金模具刚上机的时候,工作带的表面粗糙度还没达到稳定状态,挤压前30分钟的坯料温度要比正常生产低15-20℃,挤压速度放慢30%,等模具表面被均匀的铝层包覆形成稳定摩擦层之后,再把参数拉回正常值——我之前帮江苏一家做水冷板的厂算过,光这一个调整,新模具上机的废品率从18%直接降到2%。
医疗级钛合金骨钉冷挤压成型工位
❗ 说个真事,去年帮一家做骨科植入物的企业调试冷挤压钛合金骨钉的工艺,一开始按常规的冷挤压压力算,打出来的骨钉螺纹部位总是有微裂纹,后来把坯料的真空退火温度从650℃调到720℃,又在凹模表面镀了一层类金刚石涂层,废品率直接掉了一半——别觉得冷挤压就是靠硬压,润滑、温度、模具涂层差一点,结果天差地别。现在医疗级的挤压件,要求冷挤压的微变形控制精度在0.01mm以内,比之前普通工业件的要求高了一个量级。
很多人一听到要投几十万上百万上传感系统、换高精度模具,第一反应是成本太高不划算,我每次碰到这种问题,都给人算一笔明白账:
问:我们想上一套带实时传感的挤压控制系统,算下来要投小两百万,多久能收回成本?
答:给你算笔实账。就拿普通的建筑铝型材厂来说,之前靠人工调参数,平均每生产100吨型材,废品率大概在8%-10%,按现在铝价1.9万/吨算,100吨的废品损失就是15-19万。装了实时传感系统之后,废品率能稳定降到2%以内,光废品损失每个月就能省20万左右,不算因为参数稳定带来的模具寿命提升(一般能提30%以上),快的话10个月就能把设备成本收回来。要是做高附加值的工业铝型材,比如新能源水冷板、光伏边框,收回成本的速度还能更快。
别被教科书骗了:现代挤压从来不是“把料压出去”那么简单
说真的,我之前见过不少刚毕业的工艺岗小孩,上来就套大学课本里的挤压比公式,算出来的数跟实际生产差了快20%,为啥?课本里的参数是30年前的纯铝挤压数据,现在的材料配方、模具涂层、甚至挤压机的伺服控制精度,早翻了好几个台阶了。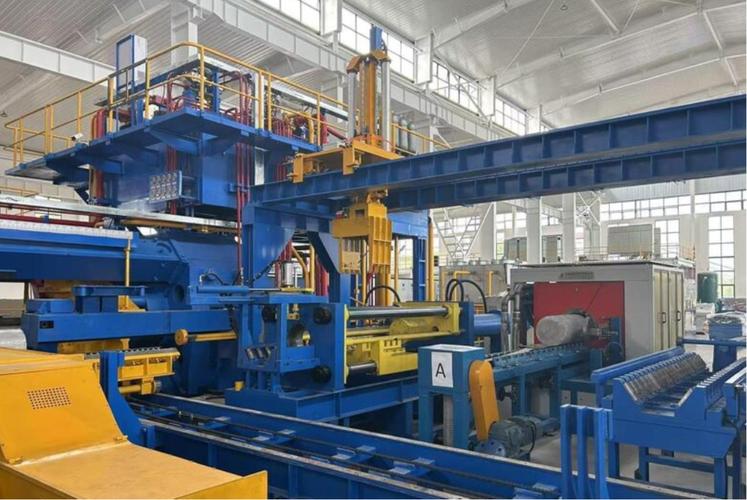 6000吨级铝型材挤压机出料现场
很多人对挤压的认知还停留在“把加热的硬坯从模孔里压成想要的形状”,但现在的工业挤压,早就不是只做建筑用的窗户型材了。从新能源汽车的水冷板、光伏组件的边框,到航空航天的轻量化结构件,甚至是医疗领域的精密植入物,挤压工艺的应用场景早就扩了不知道多少倍。这里面最核心的逻辑,早就不是固定的挤压比、固定的温度参数,而是挤压比的动态适配逻辑——要根据坯料的成分偏析程度、模具工作带的实时磨损量、甚至环境温度的变化,实时调整挤压杆的推进速度和压力,根本没有一套打天下的固定参数。
经常有一线的工艺师傅找我问实际生产里的具体问题,印象最深的是上个月在苏州碰到的水冷板厂的技术主管:
问:我们厂做新能源汽车的水冷板挤压,为什么每次换完新模具,头10根料的壁厚偏差总是超差?
答:别上来就怪模具加工精度。现在的硬质合金模具刚上机的时候,工作带的表面粗糙度还没达到稳定状态,挤压前30分钟的坯料温度要比正常生产低15-20℃,挤压速度放慢30%,等模具表面被均匀的铝层包覆形成稳定摩擦层之后,再把参数拉回正常值——我之前帮江苏一家做水冷板的厂算过,光这一个调整,新模具上机的废品率从18%直接降到2%。
2024年挤压工艺的最新落地变化:这几个方向已经跟5年前完全不一样了
最近跑了全国快20家做挤压加工的厂,明显能感觉到行业的变化。第一个最直观的,就是现在的挤压机早就不是靠人工拧旋钮调参数的老设备了。越来越多的厂家开始在挤压筒、模座位置加装高精度的压力传感器、红外测温仪,所有数据直接传到PLC系统里,实时调整挤压杆的推进速度——碰到材料里的杂质硬点,系统会自动降速,不会直接把几十万的模具顶裂。 💡 别觉得装一堆传感器是花冤枉钱,我之前见过一个厂,之前没有模座压力监测,挤的时候模具裂了都不知道,等出料口看到型材表面有裂纹的时候,已经挤了20多根料,光那一批的损失就够装半套传感系统了。 第二个变化,是挤压的材料边界越来越宽。之前大家挤的都是6系铝、紫铜这类软材料,现在钛合金、高强钢,甚至是连续碳纤维增强的复合材料,都开始用挤压工艺做批量生产。 医疗级钛合金骨钉冷挤压成型工位
❗ 说个真事,去年帮一家做骨科植入物的企业调试冷挤压钛合金骨钉的工艺,一开始按常规的冷挤压压力算,打出来的骨钉螺纹部位总是有微裂纹,后来把坯料的真空退火温度从650℃调到720℃,又在凹模表面镀了一层类金刚石涂层,废品率直接掉了一半——别觉得冷挤压就是靠硬压,润滑、温度、模具涂层差一点,结果天差地别。现在医疗级的挤压件,要求冷挤压的微变形控制精度在0.01mm以内,比之前普通工业件的要求高了一个量级。
很多人一听到要投几十万上百万上传感系统、换高精度模具,第一反应是成本太高不划算,我每次碰到这种问题,都给人算一笔明白账:
问:我们想上一套带实时传感的挤压控制系统,算下来要投小两百万,多久能收回成本?
答:给你算笔实账。就拿普通的建筑铝型材厂来说,之前靠人工调参数,平均每生产100吨型材,废品率大概在8%-10%,按现在铝价1.9万/吨算,100吨的废品损失就是15-19万。装了实时传感系统之后,废品率能稳定降到2%以内,光废品损失每个月就能省20万左右,不算因为参数稳定带来的模具寿命提升(一般能提30%以上),快的话10个月就能把设备成本收回来。要是做高附加值的工业铝型材,比如新能源水冷板、光伏边框,收回成本的速度还能更快。