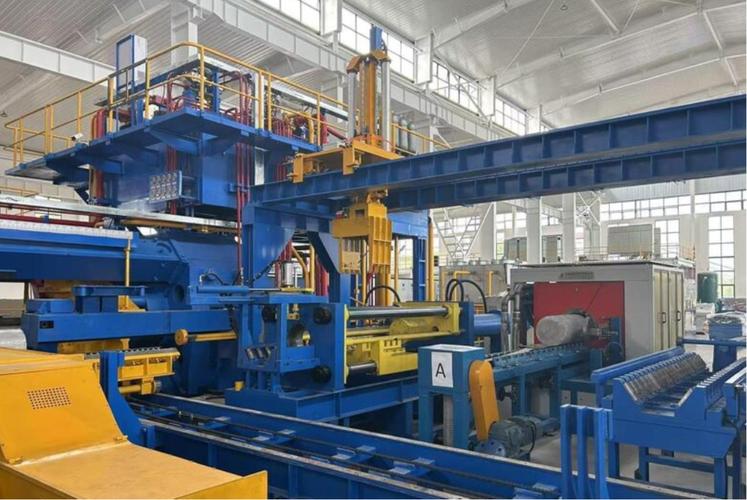
2024年钢铁厂烧结工序实操:降本、提产、减碳的全链路落地细节
上周去唐山某320平烧结机的生产现场,刚进门就被当班的张主任拽着吐槽——上个月换了新的进口膨润土粘结剂,本来想着能提成品率,结果算下来吨矿成本涨了12块,还搞的烟道结疤比以前严重三倍,停窑清了两次,亏的钱比省的多得多。
这钱花得冤不冤?
很多人对烧结的认知还停留在“把粉矿烧成块,给高炉喂料”的老印象里,根本没意识到现在的烧结工序,已经是整个钢铁厂里最能抠出利润、也最容易踩坑的环节。
配矿环节的隐形坑:别光看单价,算全链路成本
现在很多厂的配矿思路,还停留在“哪种粉矿便宜就多掺”的阶段。算原料账的时候只算每吨进厂的价格,根本不算烧结过程的燃耗、成品率、甚至后续高炉冶炼的渣量影响。之前接触过冀南一家265平烧结厂,为了省原料钱,把高褐铁矿的掺比从15%提到了30%,算下来吨粉矿成本省了18块。结果上料之后才发现,褐铁矿结晶水含量高,烧结的时候料层的竖轴温度差直接拉大了40度,烧结机的机速从1.8m/min降到1.4m/min,利用系数掉了22%,吨矿焦耗涨了8kg。算总账,一天亏的钱比省的原料钱多三倍。
现在行业里算配矿账的逻辑早就变了:不是看哪种料便宜,是看哪种料能让整个烧结工序的综合成本最低。包括燃耗、返矿率、成品强度,甚至粘结剂的消耗量,都要算进去。
 320平烧结机配矿环节中控操作实景
这里肯定有一线的兄弟要问实际操作的问题,我整理了两个最常被问到的点:
问:现在很多厂都在掺加钢渣、除尘灰返烧,掺多少比例最划算?
答:别信网上说的15%的统一标准。我们测过北方三家同规模烧结厂,原料的钢渣游离钙含量差能到3个百分点——游离钙高的,掺5%就会导致烧结料层崩解,返矿率直接涨10%;游离钙低于1%的,掺到12%都不会影响强度,还能省石灰石的用量。最稳的做法是每批料先做10kg的杯式烧结试验,算完强度、燃耗再上大堆,别直接往配料仓里倒。
厚料层烧结不是铺得越厚越好:控住漏风率才是核心
很多人把厚料层当万能药方。
真不是。
这两年行业里都在推厚料层烧结,宣传语说“料层每加100mm,能省10%的焦粉”。我现场测过不下十家搞厚料层的厂,有一半的厂根本没拿到这个收益——原因很简单,他们只把铺料的挡板调高,把料层从600mm铺到了850mm,但是根本没管烧结机台车的漏风问题。传统的弹簧密封装置,用个两三年之后漏风率能冲到40%以上,风都从台车的缝隙跑了,根本穿不透厚料层,底部的矿烧不透,返矿率直接涨7%,省的那点焦粉钱还不够补返矿的损失。
💡 现在行业里最新的落地经验是:先把烧结机台车的密封装置从传统的弹簧密封换成柔性滑动密封,把漏风率压到25%以下,再慢慢加料层厚度,每加50mm测一次燃耗和成品率,到800mm左右基本就是性价比拐点,再往上加的边际收益几乎为零。
 烧结机台车柔性密封装置安装实景
问:我们厂去年改了厚料层之后,机尾的烧结矿强度老是波动,时好时坏是什么原因?
答:大概率是料层的透气性没跟上。很多厂改厚料层的时候,只把铺料的挡板调高,根本没调整混合造球的水分——水分差0.5个百分点,料层的透气性就能差30%。现在一线的做法是在二次混合机出口装在线水分检测仪,把水分波动控制在±0.3%以内,再加个料层厚度的自动调节装置,跟着机尾的断面烧透程度实时调铺料速度,比靠操作工凭经验看屏幕稳得多。
烧结烟气的最新落地实践:别光上设备,要算运行账
别觉得环保设备就是纯成本。
我见过太多厂上脱硫脱硝设备的时候,只盯着排放浓度能不能达标,根本不算日常运行的成本账。之前鲁北一家烧结厂,上了半干法脱硫+中温SCR脱硝,设备采购花了8000万,结果运行的时候每生产一吨烧结矿,要多花23块的药剂和蒸汽成本,一年光运行费就超了1200万。后来他们做了个小改造:把烧结机尾部本来要排到烟囱的180度低温烟气,引到脱硝反应器的预热段,直接省了一半的蒸汽消耗,再把脱硫灰里的未反应氧化钙筛分出来返到配料仓,一年算下来能省600多万的运行费。
❗ 2024年开始,很多地方的环保考核已经不只是看排放浓度了,还要算单位烧结矿的碳排放强度。别等到被限产了才想起来调参数——比如把烧结的空燃比从1.2调到1.05,只要把料层烧透的质量控住,单位烧结矿的碳排放能直接降8%,还不花额外的设备钱。
说实话,我这几年跑现场跑得多,真的见过太多拍脑袋上项目的例子:买最贵的设备,配最好的化验室,结果一线操作工连烧结终点的位置都调不明白,再好的设备也是白搭。烧结这行,从来不是靠什么高大上的新概念就能把成本打下来的,全是靠一点一点抠细节抠出来的——配矿的比例差0.1%,漏风率差1%,空燃比差0.05,最后算到全年的利润上,都是几百万的差距。