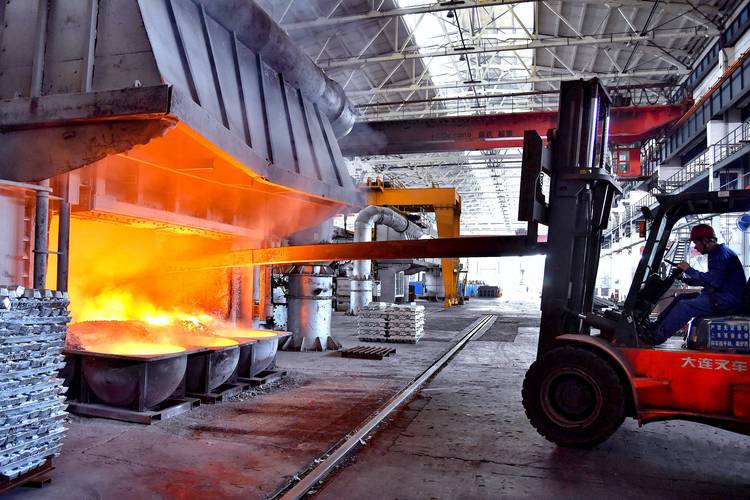
挤出生产线调试踩过的37个坑:老工程师掏心窝的实操经验
上周去广东佛山的一家改性料厂,看他们调PLA可降解料的挤出生产线,连续12个小时没出合格片材,厂长急得嘴角起泡,最后发现是螺杆的输送段温度比工艺要求低了8度。
就8度。
卡了整整一天。
说真的,干挤出这行久了就知道,根本没有什么一劳永逸的黄金参数。你换一批原料,换个环境温度,甚至换个车间的通风位置,之前跑了三年的稳定线,说崩就崩。
 同向平行双螺杆挤出机生产车间实拍
尤其是这两年做可降解材料的厂子多了,之前针对PP、PE的通用螺杆构型,根本跑不了PLA、PBAT这类热敏性材料,大家都开始改螺纹块的排布,把熔融段的剪切强度降下来,避免材料在机筒里降解发脆。
很多刚入行的小伙子总问我,现在买新的挤出机,是不是越贵越好?
问:预算500万以内,选国产高端双螺杆挤出机,还是进口同价位的基础款?
答:别迷信进口。我去年帮东莞的一家厂做选型,380万的国产75机,配了自研的喂料失重秤和在线厚度监测系统,比同价位买的进口58机,实际产能高22%,换色清机时间短了整整40分钟。你要知道,现在很多进口品牌的基础款,核心配置还是十年前的方案,连侧喂料的防架桥结构都没改,真没必要为logo买单。
上次见个客户,拿着三年前的PVC挤出参数表,硬往现在的生物基可降解料上套,出来的片材一折就裂,还反过来怪原料供应商掺假。
❗ 别犯这种低级错。不同物料的熔融窗口差得远,PP的熔融温度区间可能有40度,PLA的有效加工区间连15度都不到,你差个5度,要么熔体强度不够牵不出来,要么材料降解发脆,全是废片。
挤出生产线机头熔体压力监测屏幕实拍
第三,冷却风环的风量分布。这个真的是没人愿意主动提的细节,比如吹膜挤出的风环,如果你只是随便把风机开最大,圆周方向的风量差个20%,膜泡的厚度就会歪歪扭扭,收卷的时候一边松一边紧,到了客户那边复卷的时候要浪费10%的料。
上周有个做PE管材的老板找我吐槽,说他的线最近良品率掉了8个点,查了三天没找到原因。
问:挤出管材生产的时候,壁厚公差突然变大,从哪几个地方先查最快?
答:别上来就拆螺杆。按排查顺序来:先测定径套的真空度是不是掉了——很多厂的真空泵滤芯半年不换,真空度从-0.08MPa掉到-0.04MPa,管材在定径套里晃来晃去,壁厚自然不准;再查喂料的失重秤是不是卡料了,喂料量忽大忽小,主机的扭矩跟着跳,壁厚能稳才怪;最后才去查螺杆间隙。我上次帮那个PE管材的老板查,最后发现是定径套的进水口堵了一半,冷却不均匀,管材在里面变形,半小时就解决的问题,他自己查了三天,亏了小两万的废料钱。
做挤出工艺,别总想着抄别人的参数
说实话,我最烦那种一上来就问“你给我个PLA片材挤出的参数表”的人。
你家车间夏天38度,通风不好,机筒的实际冷却效果比有恒温车间的厂差多少?你家买的PLA原料分子量分布是宽还是窄?你后面的压光机是新的还是用了五六年的?这些变量都不一样,拿别人的参数用,不是纯纯找罪受?
之前我在苏州的一个厂调试,同样的PLA片材配方,隔壁厂的参数是机筒165-175-180-178度,到了这个厂,因为车间西晒,下午的时候机筒表面温度比隔壁高了6度,我把机筒温度整体降了5度,出来的片材透明度比隔壁的还好,降解速率还慢了10%。
哪有什么万能参数。
哦对,还有个最近的新趋势,现在很多厂都开始给挤出线配AI的工艺优化模块了,就是能实时采集温度、压力、扭矩、喂料量这些数据,自动微调参数,上次我去宁波的一家厂看,那个系统上线之后,换色时间短了30%,废料率从8%降到了2.1%——说真的,我干了这么多年,刚开始还觉得这东西是噱头,实际跑了三个月的数据拿出来,我自己都服气。
不过话说回来,AI再厉害,也代替不了你在车间里摸了十几年螺杆的手感。比如你摸一下机筒的外壳温度,就知道里面的熔体状态对不对,听一下主机的运行声音,就知道是不是有物料堵在螺纹块里,这些东西,没有个三五年的现场泡着,根本学不会。
上次有个刚毕业的小伙子跟我说,他看了网上的教程,觉得挤出工艺没什么难的,参数都是公式算出来的。我直接把他拉到车间,让他把螺杆拆下来,把上面积碳的残留料清干净,他清了两个小时,满头大汗,之后再也不说这种话了。
对了,提醒一句❗ 如果你现在的挤出线,连续三个月的良品率都在90%以下,别总想着换原料、换设备,先把你现场的工艺参数记录翻出来,看看是不是三个月前就因为某个小故障,参数偷偷飘了,你还没发现。我见过太多厂,一年因为参数飘掉的废料钱,够买半套新的在线监测系统了。
现在的挤出生产线,早就不是十年前的老模样了
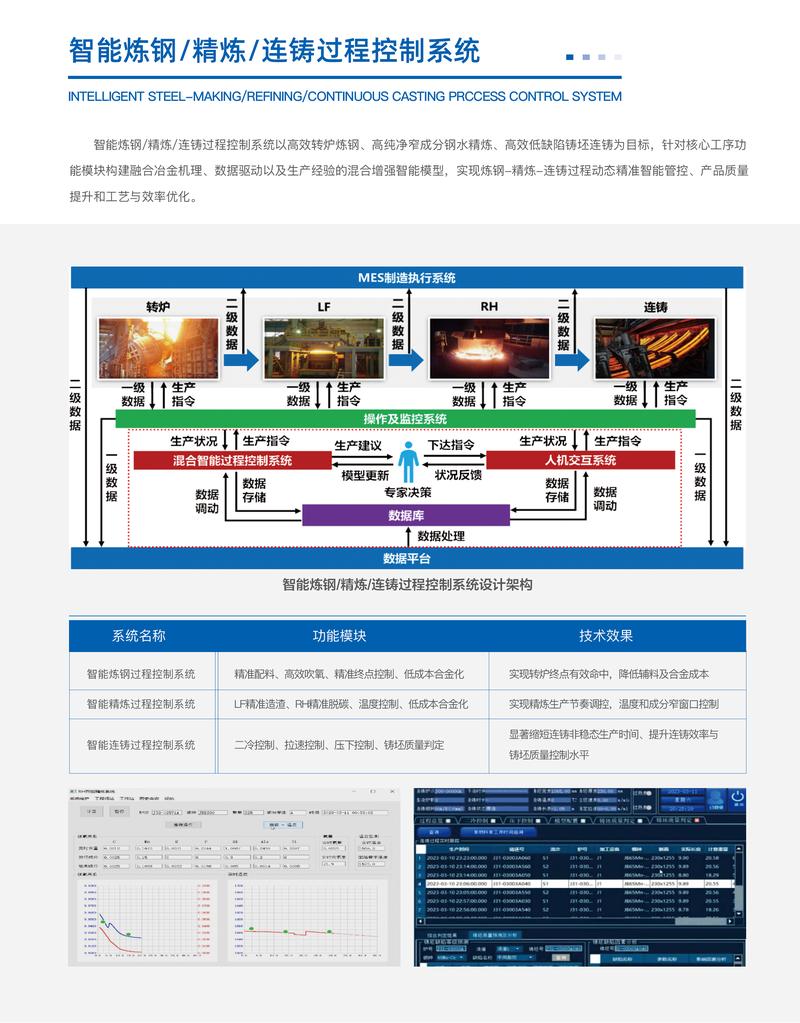
很多人对挤出机的印象,还停留在那种黑乎乎的车间里,工人拿着扳手拧螺杆,靠经验摸温度的阶段。实际上现在的高端挤出线,光传感器就装了三十多个:机筒每一段的温度、熔体的实时压力、主机的扭矩、喂料的实际重量、出来的片材厚度,所有数据都实时传到中控屏上,参数飘了0.1度都能报警。 同向平行双螺杆挤出机生产车间实拍
尤其是这两年做可降解材料的厂子多了,之前针对PP、PE的通用螺杆构型,根本跑不了PLA、PBAT这类热敏性材料,大家都开始改螺纹块的排布,把熔融段的剪切强度降下来,避免材料在机筒里降解发脆。
很多刚入行的小伙子总问我,现在买新的挤出机,是不是越贵越好?
问:预算500万以内,选国产高端双螺杆挤出机,还是进口同价位的基础款?
答:别迷信进口。我去年帮东莞的一家厂做选型,380万的国产75机,配了自研的喂料失重秤和在线厚度监测系统,比同价位买的进口58机,实际产能高22%,换色清机时间短了整整40分钟。你要知道,现在很多进口品牌的基础款,核心配置还是十年前的方案,连侧喂料的防架桥结构都没改,真没必要为logo买单。
上次见个客户,拿着三年前的PVC挤出参数表,硬往现在的生物基可降解料上套,出来的片材一折就裂,还反过来怪原料供应商掺假。
❗ 别犯这种低级错。不同物料的熔融窗口差得远,PP的熔融温度区间可能有40度,PLA的有效加工区间连15度都不到,你差个5度,要么熔体强度不够牵不出来,要么材料降解发脆,全是废片。
挤出生产线最容易被忽略的3个细节,每一个都在偷你的利润
我见过太多厂子,花大价钱买了最贵的主机、最先进的压光机,最后良品率还不如隔壁老线的60%,翻来覆去查不出原因,其实都是栽在没人在意的小细节上。 第一,螺杆的磨损间隙。螺杆和机筒的间隙超过0.3mm的时候,你以为还是满产能,实际上熔体的回流率已经涨了一倍,实际输出量掉了30%,电耗还涨了20%。我见过最离谱的厂,螺杆用了8年没换,测间隙都快0.8mm了,还在那调喂料速度想提产能,纯纯浪费电。 第二,机头的压力波动。压力波动超过±0.5MPa的时候,你出来的产品厚度公差根本压不住,哪怕后面的三辊压光机精度再高也白搭。💡 现在很多新线都装了带自动反馈的熔体压力闭环控制,压力波动能压到±0.1MPa以内,良品率直接涨15个点,真的比你换个贵的压光机划算多了。 挤出生产线机头熔体压力监测屏幕实拍
第三,冷却风环的风量分布。这个真的是没人愿意主动提的细节,比如吹膜挤出的风环,如果你只是随便把风机开最大,圆周方向的风量差个20%,膜泡的厚度就会歪歪扭扭,收卷的时候一边松一边紧,到了客户那边复卷的时候要浪费10%的料。
上周有个做PE管材的老板找我吐槽,说他的线最近良品率掉了8个点,查了三天没找到原因。
问:挤出管材生产的时候,壁厚公差突然变大,从哪几个地方先查最快?
答:别上来就拆螺杆。按排查顺序来:先测定径套的真空度是不是掉了——很多厂的真空泵滤芯半年不换,真空度从-0.08MPa掉到-0.04MPa,管材在定径套里晃来晃去,壁厚自然不准;再查喂料的失重秤是不是卡料了,喂料量忽大忽小,主机的扭矩跟着跳,壁厚能稳才怪;最后才去查螺杆间隙。我上次帮那个PE管材的老板查,最后发现是定径套的进水口堵了一半,冷却不均匀,管材在里面变形,半小时就解决的问题,他自己查了三天,亏了小两万的废料钱。
做挤出工艺,别总想着抄别人的参数
 做挤出工艺,别总想着抄别人的参数
说实话,我最烦那种一上来就问“你给我个PLA片材挤出的参数表”的人。
你家车间夏天38度,通风不好,机筒的实际冷却效果比有恒温车间的厂差多少?你家买的PLA原料分子量分布是宽还是窄?你后面的压光机是新的还是用了五六年的?这些变量都不一样,拿别人的参数用,不是纯纯找罪受?
之前我在苏州的一个厂调试,同样的PLA片材配方,隔壁厂的参数是机筒165-175-180-178度,到了这个厂,因为车间西晒,下午的时候机筒表面温度比隔壁高了6度,我把机筒温度整体降了5度,出来的片材透明度比隔壁的还好,降解速率还慢了10%。
哪有什么万能参数。
哦对,还有个最近的新趋势,现在很多厂都开始给挤出线配AI的工艺优化模块了,就是能实时采集温度、压力、扭矩、喂料量这些数据,自动微调参数,上次我去宁波的一家厂看,那个系统上线之后,换色时间短了30%,废料率从8%降到了2.1%——说真的,我干了这么多年,刚开始还觉得这东西是噱头,实际跑了三个月的数据拿出来,我自己都服气。
不过话说回来,AI再厉害,也代替不了你在车间里摸了十几年螺杆的手感。比如你摸一下机筒的外壳温度,就知道里面的熔体状态对不对,听一下主机的运行声音,就知道是不是有物料堵在螺纹块里,这些东西,没有个三五年的现场泡着,根本学不会。
上次有个刚毕业的小伙子跟我说,他看了网上的教程,觉得挤出工艺没什么难的,参数都是公式算出来的。我直接把他拉到车间,让他把螺杆拆下来,把上面积碳的残留料清干净,他清了两个小时,满头大汗,之后再也不说这种话了。
对了,提醒一句❗ 如果你现在的挤出线,连续三个月的良品率都在90%以下,别总想着换原料、换设备,先把你现场的工艺参数记录翻出来,看看是不是三个月前就因为某个小故障,参数偷偷飘了,你还没发现。我见过太多厂,一年因为参数飘掉的废料钱,够买半套新的在线监测系统了。