旋压:藏在新能源轮毂、航天锥件里的加工硬门道
去年跑长三角的新能源零部件供应链,碰到个做了18年钣金的老厂长,聊起旋压的时候直拍大腿——说早知道这工艺能把轮毂的减重比压到18%,之前何苦花三年砸钱做一体压铸的试错。
 数控旋压机床加工新能源铝合金轮毂现场
之前给某商用车企做电池壳的配套项目,原来用冲压拼焊的方案,焊缝位置的疲劳强度比母材低32%,跑12万公里就容易出现渗漏点。换了强旋成型的整体电池端盖之后,材料的纤维流向是顺着零件轮廓走的,没有切断的焊缝,疲劳强度直接提了40%,重量还轻了12%。
问:很多厂说旋压的模具成本太高,小批量根本划不来?
答:别拿十年前的老经验套现在的设备。2023年之后上的通用型数控旋压机床,配合快换夹具系统,小批量的模具调试时间已经从原来的48小时压到了4小时以内,哪怕是单批次20件的航天异形锥件,算下来单件成本比精密车削还低15%。
还有个容易被忽略的账:旋压的材料利用率。冲压做个深锥零件,料的损耗能到30%,旋压呢?只要下料的时候算好展开尺寸,材料利用率能冲到92%以上。现在铝料、钛料一天一个价,这笔账算下来,真的比很多人想的划算。
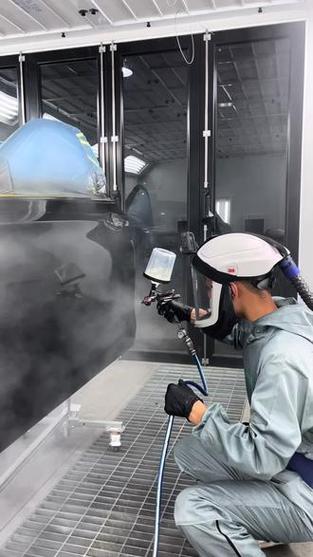
数控旋压加工钛合金航天锥件表面精度检测
还有个细节:旋压的进给速度,不是越快越好。很多新入行的操作员为了提效率,把进给速度拉到最高,结果零件的壁厚差直接跑到0.2mm以上,后续精加工的余量留多了,反而把之前省的时间全赔进去。我见过最夸张的一个厂,做不锈钢的消防喷头旋压件,为了赶交期把进给速度提了一倍,最后出来的件因为壁厚不均,做水压测试的时候爆了三分之一,损失了二十多万的料。
问:旋压出来的零件,后续必须要做热处理吗?
答:不一定。如果是普旋成型的非受力结构件,只要旋压过程的道次压下量控制在合理范围,残余应力足够小,后续做个去应力退火就行。但如果是强旋做的受力结构件,比如新能源汽车的一体化旋压轮毂,必须要做固溶时效处理——不然旋压带来的加工硬化会让材料的脆性上升,过个减速带都可能裂。
说实话,很多厂现在对旋压的认知,还停留在“能做个圆罐子”的阶段。但你去看现在的高端新能源车型,哪个主打轻量化的轮毂,不是用旋压工艺做的?还有火箭上面级的锥段、高压储气罐的封头,全是旋压出来的。
为什么现在的高端件,都开始回头找旋压?
很多人对旋压的刻板印象,还停留在“转着圈压个铁皮罐子做暖壶壳”的老层面。 不对。现在的数控旋压,和30年前靠手动扶着刀杆压的老工艺,根本不是一个维度的东西。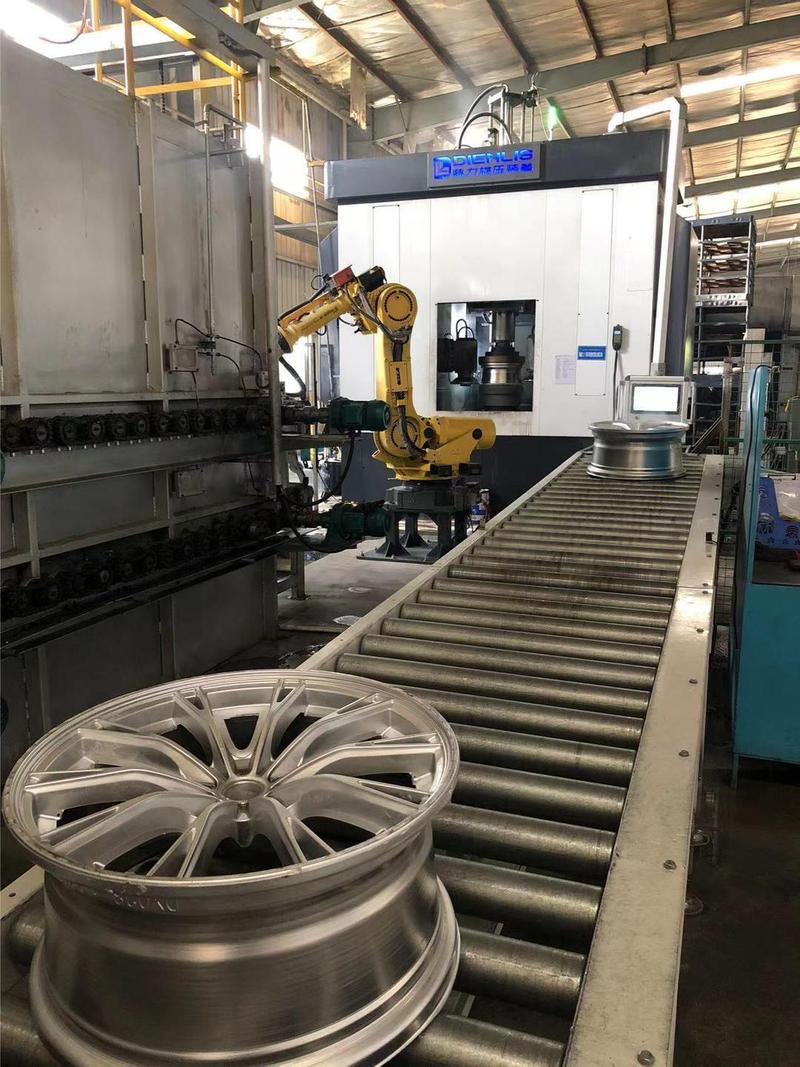 数控旋压机床加工新能源铝合金轮毂现场
之前给某商用车企做电池壳的配套项目,原来用冲压拼焊的方案,焊缝位置的疲劳强度比母材低32%,跑12万公里就容易出现渗漏点。换了强旋成型的整体电池端盖之后,材料的纤维流向是顺着零件轮廓走的,没有切断的焊缝,疲劳强度直接提了40%,重量还轻了12%。
问:很多厂说旋压的模具成本太高,小批量根本划不来?
答:别拿十年前的老经验套现在的设备。2023年之后上的通用型数控旋压机床,配合快换夹具系统,小批量的模具调试时间已经从原来的48小时压到了4小时以内,哪怕是单批次20件的航天异形锥件,算下来单件成本比精密车削还低15%。
还有个容易被忽略的账:旋压的材料利用率。冲压做个深锥零件,料的损耗能到30%,旋压呢?只要下料的时候算好展开尺寸,材料利用率能冲到92%以上。现在铝料、钛料一天一个价,这笔账算下来,真的比很多人想的划算。
别踩坑:旋压选型最容易走偏的三个细节
✅ 不要把普旋和强旋混为一谈。很多采购找外协的时候,上来就说要旋压加工,结果报回来的价格差了三倍,最后才搞明白,自己要的是能让材料壁厚减薄30%以上的强旋成型,对方接的是只靠压边不改变壁厚的普旋。差着量级呢。 ❗ 旋压的机床刚性,真的不是看主轴功率就行。去年帮客户验厂,碰到个厂买的国产旋压机床,标称的最大旋压力能到200吨,结果加工3mm厚的TC4钛合金件的时候,刀架抖得厉害,出来的零件表面粗糙度直接到Ra6.3,根本达不到航天件的Ra1.6要求。后来才知道,刀架的导轨宽度比同吨位的进口设备窄了40%,刚性全靠参数吹出来的。 数控旋压加工钛合金航天锥件表面精度检测
还有个细节:旋压的进给速度,不是越快越好。很多新入行的操作员为了提效率,把进给速度拉到最高,结果零件的壁厚差直接跑到0.2mm以上,后续精加工的余量留多了,反而把之前省的时间全赔进去。我见过最夸张的一个厂,做不锈钢的消防喷头旋压件,为了赶交期把进给速度提了一倍,最后出来的件因为壁厚不均,做水压测试的时候爆了三分之一,损失了二十多万的料。
问:旋压出来的零件,后续必须要做热处理吗?
答:不一定。如果是普旋成型的非受力结构件,只要旋压过程的道次压下量控制在合理范围,残余应力足够小,后续做个去应力退火就行。但如果是强旋做的受力结构件,比如新能源汽车的一体化旋压轮毂,必须要做固溶时效处理——不然旋压带来的加工硬化会让材料的脆性上升,过个减速带都可能裂。
说实话,很多厂现在对旋压的认知,还停留在“能做个圆罐子”的阶段。但你去看现在的高端新能源车型,哪个主打轻量化的轮毂,不是用旋压工艺做的?还有火箭上面级的锥段、高压储气罐的封头,全是旋压出来的。