冲压不是砸铁皮:一线车间摸爬12年攒下的实操干货
上个月去东莞长安的一家零部件厂,刚进车间就被做工艺的小周拽着往模具区跑。
“哥你快看看,这批0.8mm的镀锌板冲出来的安装孔,毛刺高度超了0.03mm,主机厂的驻厂代表刚才在会议室拍桌子,说再出这种问题,下个月的订单就要分给别家了。”
我拿个零件对着光看了两秒,就知道问题出在哪——上次他们为了赶交期,把上次修模留下的0.12mm间隙直接用了,根本没调整到适配镀锌板的数值。
谁踩坑谁知道。
很多人对冲压的印象还停留在“大锤子砸铁皮”的粗加工阶段,觉得这工序没什么技术含量,随便找个师傅把模具装上去,开机器冲就行。真不是。现在的精密冲压,已经卷到你根本想象不到的程度。
被骂了几十年的“粗加工”,现在精度卷到什么程度了
上次去深圳的消费电子供应链工厂,他们给某品牌做的手机中框内置屏蔽罩,材料是0.15mm厚的不锈钢带,冲出来的零件平面度要求是0.02mm——什么概念?比你头发丝的直径还薄一点。
这种零件要是放在20年前,大家可能觉得得用慢走丝切出来才能达到这个精度,现在靠多工位级进冲压,一分钟能冲120次,出来的件直接去清洗、电镀,根本不需要后续的二次切削。
哦对,现在的高强度汽车结构件冲压,已经能把4mm厚的热成型钢,一次性冲成A柱加强板,断面的撕裂带占比控制在15%以内,根本不需要后续的打磨工序。
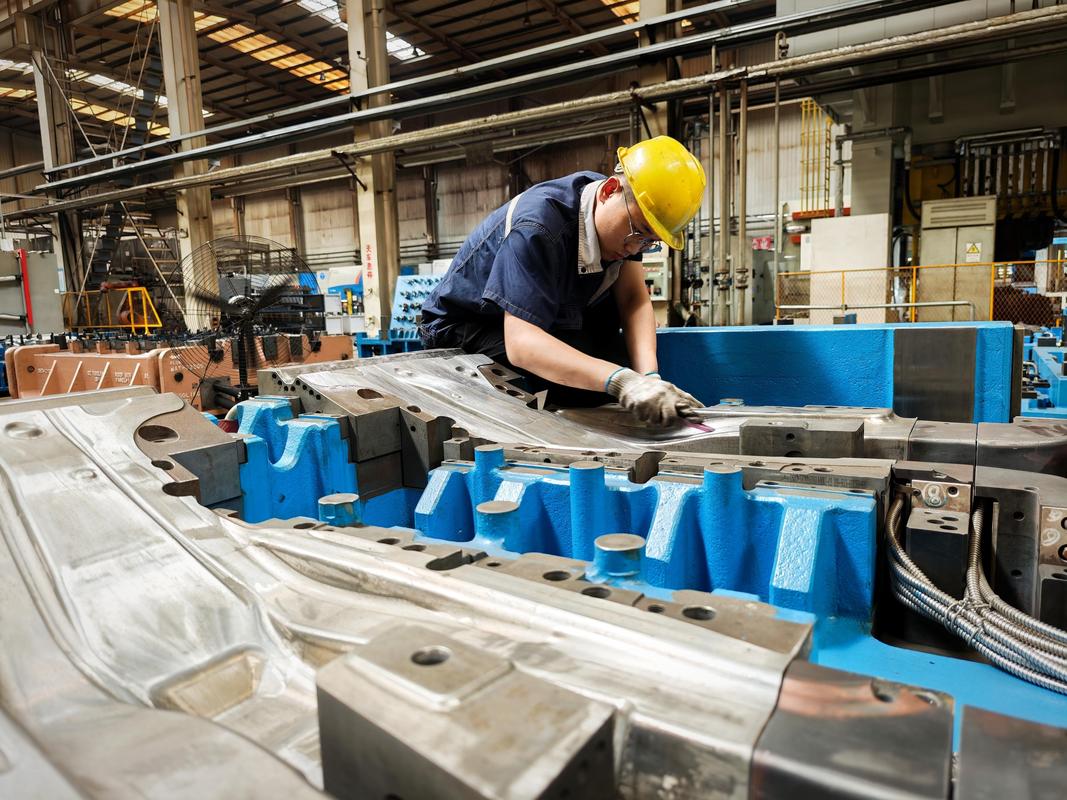 汽车零部件车间精密冲压机换模作业现场
说到这肯定有人要问了,既然精度这么高,为什么很多厂的冲压件还是出各种各样的问题?
问:我们厂冲1mm的冷轧钢板,按老手册上给的10%板厚的间隙值调的模,为什么冲出来的件断面还是有斜茬,毛刺也消不掉?
答:别死啃20年前的老手册!现在的冷轧板牌号、表面处理工艺跟那时候的料差远了——尤其是带磷化层的高强度冷轧钢,冲裁间隙得往12%~14%的区间调,不然你就算把凸模、凹模的刃口磨得跟镜面一样,断面还是会有不规则的撕裂带,毛刺高度根本压不下来。
我上次见个工艺员,死抱着十年前的教材不放,调间隙的时候非要卡着10%的数来,冲了三批件全因为断面质量不合格返工,最后换了个有15年现场经验的师傅,把间隙调到13%,冲出来的件断面直接亮得能照见人。
真的,工艺参数从来不是死的。你手里的材料变了,环境温度变了,甚至冲床的吨位有偏差,参数都得跟着调。
那些踩过才懂的冲压坑,真的没人会主动告诉你
我见过太多刚入行的年轻人,一进车间就盯着机器的吨位够不够,根本不注意那些看起来不起眼的细节。
✅ 别等凸模崩了才想起查磨损量。很多车间的保养规程写的是每冲10万次换一次凸模,实际上如果你冲的是带镀层的硬材料,每冲2万次就得拿千分尺量一次凸模的直径——要是磨损量超过0.02mm,冲出来的孔就会小一圈,后面装配的时候根本塞不进去。
❗ 别用普通黄油当模具润滑。夏天车间温度动不动就38度,普通黄油涂在导套上,没俩小时就化了流得满地都是,根本起不到润滑作用,导套和导柱干磨,用不了半个月就会晃出间隙,冲出来的件孔位全是偏的。教你个老工人传下来的办法:换二硫化钼润滑膏,涂一次能管一周,比黄油好用十倍。
💡 卷料送进的导向块,每次换料都要查间隙。很多人觉得导向块就是个挡料的,调松点也没事,实际上如果导向块和卷料的间隙超过0.3mm,送料的时候料带就会左右晃,整排冲出来的件孔位偏差能到0.5mm,到后面装配的时候全是废件。
说真的,我上次见个老板,为了省那两万块的模具钱,用劣质的模具钢做凹模,结果冲了不到5000次,刃口就崩了个豁口,整批货交不出去,赔了客户十万的违约金,这账算下来,当初省的那点钱,连零头都不够赔的。
 冲压件毛刺高度检测专用千分尺测量场景
说到这又有很多人要问了,毕竟现在买设备不便宜,大家都怕踩设备选型的坑。
问:现在行业里都在说要上伺服冲床,我们厂主要做家电的安装支架,都是小批量多品种的订单,有必要花大几十万换设备吗?
答:先算你现在的换模时间——如果你的小批量订单占比超过40%,每次换模要20分钟以上,那这钱花得绝对值。伺服冲床的滑块速度可以自己调,换模的时候滑块可以停在任意位置,不用像普通机械冲床那样等曲柄转到上死点,光换模时间就能省一半还多。要是你全是单批次10万件以上的大货,普通机械冲床的性价比反而更高,别盲目追新。
我去年帮佛山的一家做家电配件的厂算过账,他们之前全是老式的机械冲床,换一次模要25分钟,一天下来光换模就耗掉3个多小时,上了两台伺服冲床之后,换模时间压到了8分钟,每个月多出来的产能,半年就把买设备的钱赚回来了。反过来另一家做集装箱配件的厂,全是单批次几十万件的厚板冲压,听别人说伺服冲床好,花了上百万上了一台,结果因为厚板冲压根本不需要调滑块速度,设备的优势一点都发挥不出来,算下来比之前的老冲床还费电,这钱花得就很冤。
别听设备销售吹得天花乱坠,什么万能适配,你得结合自己的订单结构算,算明白账再掏钱。
2024年车间里正在落地的新变化
说实话,这两年跑下来,能明显感觉到冲压车间的变化,跟十年前真的不一样了。
首先是之前大家最头疼的安全问题,现在新上的设备基本都带了光栅保护、双手启动的联锁,甚至有不少车间上了视觉检测系统,只要操作工的手伸到模具区,机器立刻就会停,根本不会出现之前那种压手的安全事故。
然后是之前大家觉得费人工的检测环节,现在很多厂都上了在线的视觉检测,冲出来的件刚从模具里出来,相机就拍一张,毛刺超没超、孔位偏没偏、平面度够不够,一秒就能识别出来,不合格的件直接被推到废料槽里,根本流到不了下一道工序。
哦对,还有现在的模具快换系统,之前换一套大的多工位模具,最少要两个师傅干一个小时,现在配合快速夹模器、自动送料的对接接口,一个人10分钟就能把整套模具装好、调好参数,跟之前比效率翻了好几倍。
不过话说回来,不管设备怎么换,工艺怎么升级,最核心的东西从来没变——你得真的蹲在车间里,盯着冲出来的每一个零件,摸过每一块模具的刃口,算过每一次换模的时间,才能把冲压这件事做明白。
别总觉得冲压是粗活。
真把这活做精了,比很多看起来高大上的工序,赚钱多了。