钣金加工别瞎砍成本:干了12年的老工艺师掏的实在话
上周跟苏州一个做新能源机柜的老板撸串,他刚拍着大腿骂了半小时——之前为了省2块钱一公斤的板材差价,换了个便宜的供应商供冷轧板,结果整批200多套机柜的密封面全翘了,拼起来的缝能塞进去一根手指,返工到现在还在赔客户的逾期违约金。
干钣金这行快12年,这种事我见得太多了。
真的,这行没什么玄乎的高科技,全是实打实的细节堆出来的质量。你偷的每一点懒,省的每一笔不该省的钱,最后都会变着花样找上门让你亏回去。
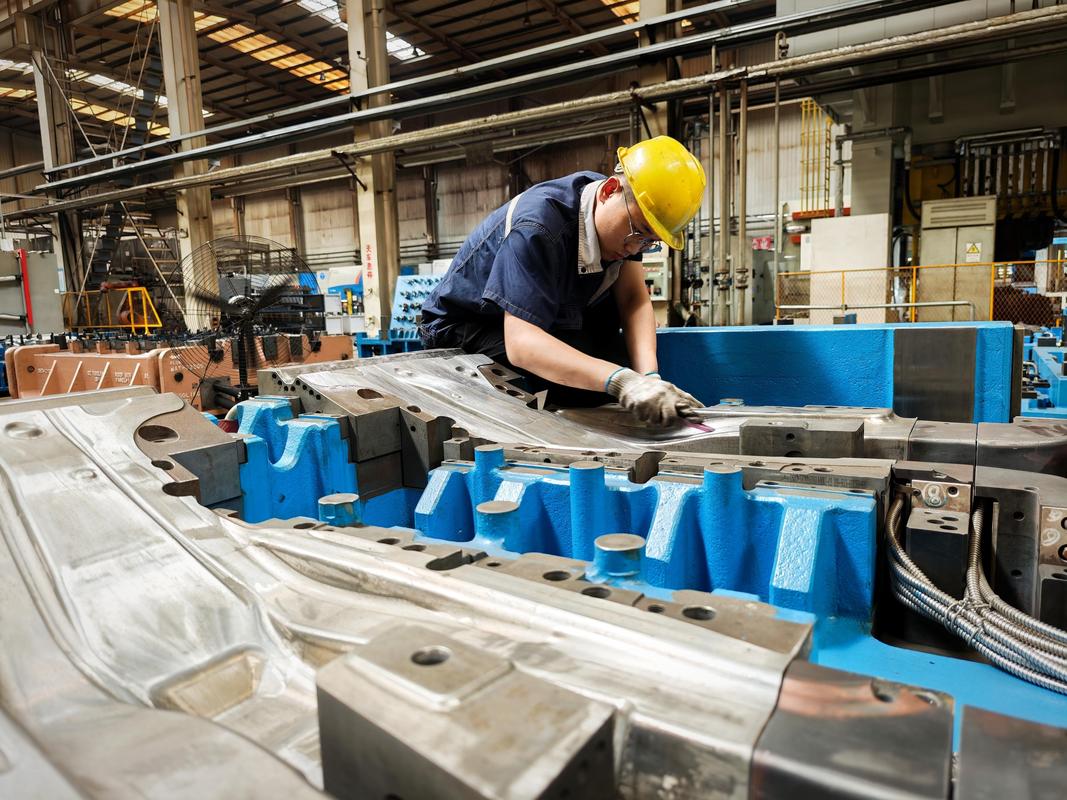
 钣金加工用冷轧板厚度公差检测现场
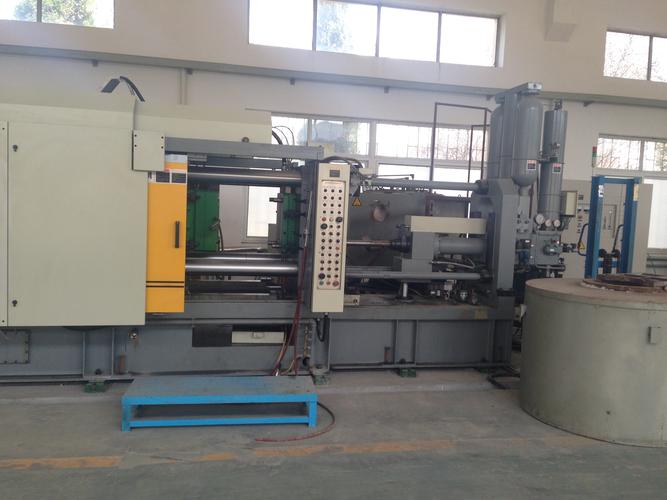
万瓦激光切割钣金件垂直度检测示意图
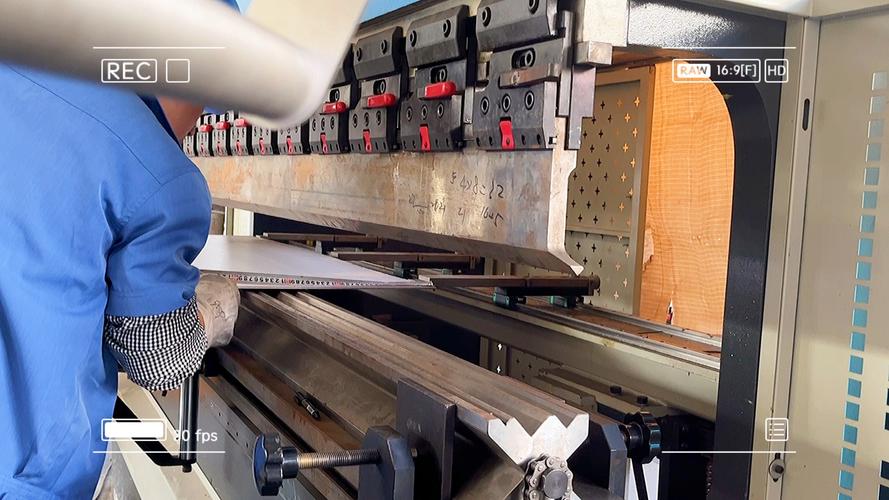
钣金折弯回弹角度检测现场
❗ 现在很多人忽略的细节:2mm以上的镀锌板折弯,如果R角小于板厚的1.5倍,折弯的时候镀锌层会直接崩裂,后面哪怕你补漆,用个一两年就会生锈。别为了追求小R角的外观效果,最后给客户留个长期的质量隐患。
我整理了几个现在行业里公认的,不牺牲质量还能实打实降本的小操作,大家可以参考:
别拿板材选型当小事,差0.1mm的公差能亏到哭
现在太多采购找钣金厂,上来第一句就是“你们多少钱一公斤”,根本不问板材的材质证明、厚度公差、锌层厚度。 我就问你,你买的冷轧板要是厚度差了0.15mm,你后面折弯的参数能对准吗? 2024年新更新的冷轧板加工国标里,普通级的厚度公差是±0.12mm,高精级是±0.05mm。很多小厂为了压价,拿普通级的料当高精级的卖,一公斤省个两三毛,看起来是划算,结果同一批板的厚度上下差出0.15mm,折弯机的补偿参数根本调不过来,做出来的件角度差个两三度,尺寸忽大忽小,装到机柜上拼不齐,客户直接整批拒收。 别觉得这是小事。我之前帮一个做户外通讯柜的客户算过,他之前为了每公斤省0.3元的镀锌板差价,选了没有材质证明的散户料,最后因为板材的锌层厚度不够,发出去的300套柜子在户外放了半年,表面全是锈点,赔了客户近40万的换件钱,算下来省的那点板材钱,连零头都不够。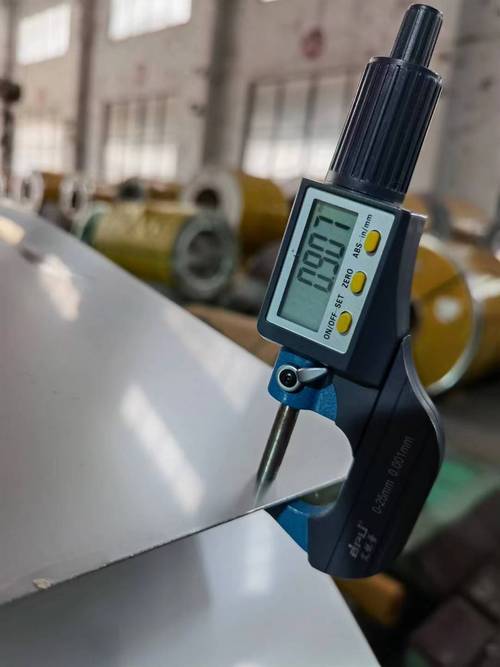 钣金加工用冷轧板厚度公差检测现场
问:我们小批量做钣金件,每批料才几百公斤,怎么快速判断板材厚度公差合不合格?
答:别上来就拿游标卡尺量板的表面,那玩意测出来的是未经过钝化的裸板厚度,要把板边的氧化层磨掉1mm左右再测,同一批板随机抽5个点,差值超过0.1mm的直接退。
别嫌麻烦。我算过,一次退料的沟通、运输成本,比你后面返工、赔违约金的成本低90%。
激光切割不是越快越好,切缝歪1度后面全是麻烦
很多钣金厂现在上了万瓦激光,就觉得产能拉满就能赚钱,把进给速度调到设备上限,切出来的件,上宽下窄,垂直度差个两三度,切缝背面的挂渣硬得跟焊渣似的。 你是快了。后面磨工拿着角磨机一个件磨5分钟,一天下来光磨工的工资就比切割费贵一倍,这笔账你算过吗? 💡 很多人不知道,激光切割的挂渣硬度其实跟氧气纯度直接挂钩,要是用的氧气纯度不够99.9%,哪怕设备再好,切出来的挂渣也会特别硬,根本磨不动。 现在行业里新的实践,就是上了万瓦设备的厂,都会给切割头加个随动垂直度补偿模块,切20mm厚的板,垂直度能控制在0.08mm以内,切完的件背面基本没有硬挂渣,拿到手直接就能折弯,根本不用二次打磨。就这一个小模块,一年省下来的磨工钱,就能把设备成本收回来三分之一。 万瓦激光切割钣金件垂直度检测示意图
问:我们找供应商做钣金,怎么快速判断他的激光切割质量是不是达标?
答:拿他切的10mm以上厚板的切面试,用手摸背面,没有明显的硬挂渣,拿直角靠尺贴在切面上,缝隙能塞进去A4纸的就是合格的。
要是摸上去剌手,缝隙能塞进去一块钱硬币的,直接换厂。别听他跟你扯什么“后面我们会帮你打磨好”,打磨的人工成本最后全是摊到你身上的。折弯回弹别硬调参数,多花几百块开个补偿块比啥都强
我见过太多刚入行的工艺员,拿到不锈钢或者高强钢的件,就照着普通冷轧板的折弯参数往下套,折出来的角度,明明机床屏幕上显示的是90度,拆下来一量是93度,然后就反复调补偿——今天压深一点,明天抬一点,折腾大半天,板都磨花了,角度还是稳不住。 真的,何苦呢? 之前有个做3mm厚304不锈钢安装支架的厂,就为了省那几百块的回弹补偿块,调了三天折弯机,废了20多块板,最后算下来的废料钱,都能开三个补偿块了。 还有更离谱的——为了省模具费,所有厚度的板都用同一个下模折,3mm的板和1.5mm的板共用一个R角的下模,最后做出来的件,R角要么太大要么太小,喷涂之后表面全是凹凸的痕迹,客户要求全批返工,200多套件,光喷涂返工费就花了6万多。 钣金折弯回弹角度检测现场
❗ 现在很多人忽略的细节:2mm以上的镀锌板折弯,如果R角小于板厚的1.5倍,折弯的时候镀锌层会直接崩裂,后面哪怕你补漆,用个一两年就会生锈。别为了追求小R角的外观效果,最后给客户留个长期的质量隐患。
我整理了几个现在行业里公认的,不牺牲质量还能实打实降本的小操作,大家可以参考:
- ✅ 批量超过50件的结构件,提前跟供应商确认好板材的材质和公差,别等料切完了才发现不对
- ✅ 切割的时候跟供应商明确要求,厚板的切缝垂直度要控制在1度以内,省得后面付额外的打磨费
- ✅ 不锈钢、高强钢的折弯件,先拿1块板试折,测好实际回弹角度再批量生产,别上来就全批切