被吹爆的一体化压铸:车间里攒出来的3个实在真相
上周去宁波的一家给国内新势力做配套的压铸厂蹲了三天,车间里40度的高温裹着脱模剂的刺鼻味道,混着铝水冷却的蒸汽,连风扇吹出来的风都是热的。
鞋上沾的黑印子到现在都没搓掉。
刷到太多帖子说压铸是新能源车降本的万能药,看完我都想笑。
什么"一颗零件替代70个冲压件""整车成本砍半",话是说的漂亮,真到车间里摸过设备、看过废品堆的人,根本说不出这种话。
 6800吨卧式高压压铸机压射工位实拍
问:现在国内做一体化压铸后底板的良率,真能到媒体吹的95%以上吗?
答:我跟三个配套厂的生产主管聊过,量产稳定的线,良率能到88%就算行业优秀水平,刚爬坡的新线,能到60%就已经超出预期。别信那些公关稿里的数,算上切边、打磨、探伤筛出来的废品,真实良率要打个对折都不止。
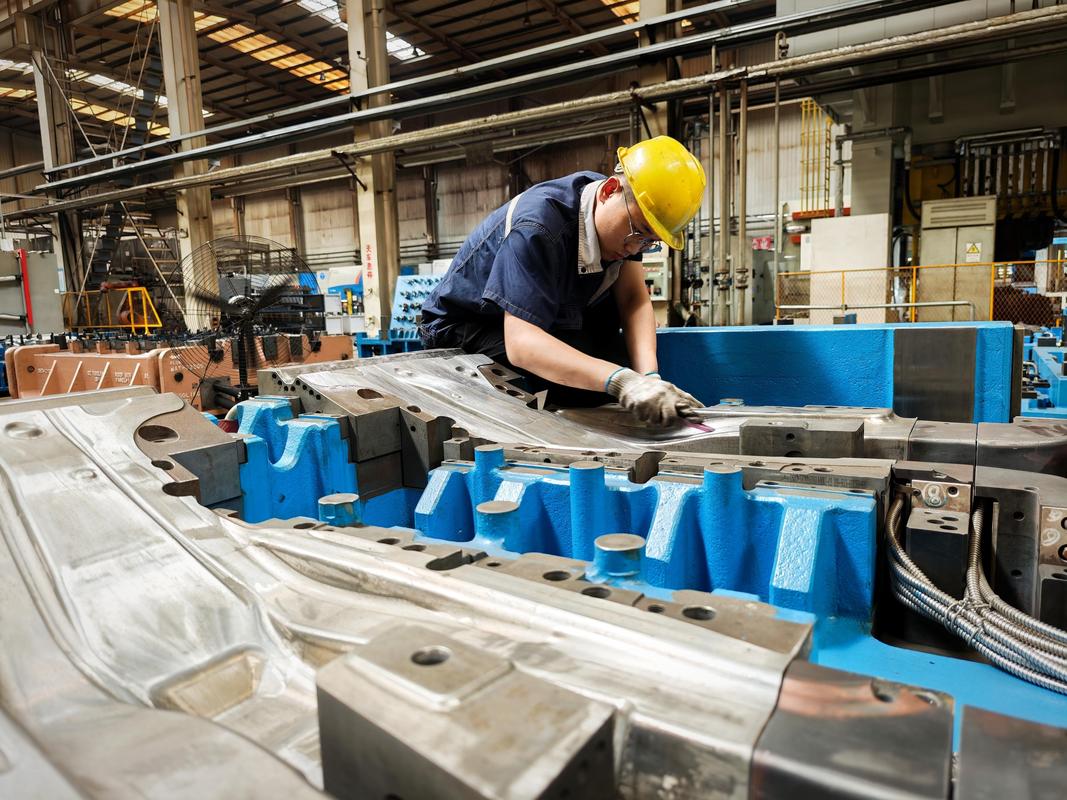
一体化压铸后底板模具型腔抛光作业现场
问:压铸过程中产生的浇口、废件,回炉重炼会不会影响零件的结构强度?
答:只要回炉的时候严格控制杂质含量,按比例配新铝锭、补够中间合金,压出来的零件强度不会有明显影响。但怕就怕有些厂为了省成本,全用回收料,连成分都不检测,压出来的件过碰撞测试的时候直接脆裂,那根本不是压铸工艺的问题,是人的问题。
压铸现在还没到能替代所有焊接的地步
前两年行业里喊得凶,说未来的新能源车车身,全要用压铸工艺替代冲压焊接。
这两年反倒冷静下来了。
我看2024年新上市的几款用了一体化压铸的车型,根本不是全车身都压,都是局部位置用压铸,其他地方还是保留传统的冲压焊接结构。为啥?算不过帐啊。
✅ 全用压铸的后底板,万一被追尾撞坏了,换整个底板要十几万,保险公司都扛不住,最后车主第二年的保费涨得交不起,谁还买你的车?
我反倒觉得这才是正常的技术路线,哪有什么一步到位的万能工艺。
现在行业里慢慢达成了几个共识:
别把高压压铸的参数当玄学
很多人对压铸的认知,还停留在"把熔融的铝液压到模具里,冷却成型拿出来就完事"。 真不是。 现在量产一体化后底板用的6800吨级卧式高压压铸机,从铝水倒入压室到完成充型,整个过程不到0.1秒。这里面的参数差一点点,出来的件就可能直接进废品堆。 上个月厂里刚碰到的批次事故:压出来的200多件后底板,X光探伤一照,一半都有皮下气孔。查了整整三天,不是铝水成分不对,也不是模具漏了,是压射工序里从慢压射转到快压射的拐点,晚了0.2秒。铝水在压室里待的时间长了,裹进去的空气没排干净,直接在零件内部形成气孔。算下来这一批的损失,快20万。 ❗别信那些说"压铸参数随便调调就能量产"的鬼话,光压射速度、增压建压时间、真空度这三个核心参数,每一条线都要靠至少上百次试模才能摸出最适配的数值,没有捷径。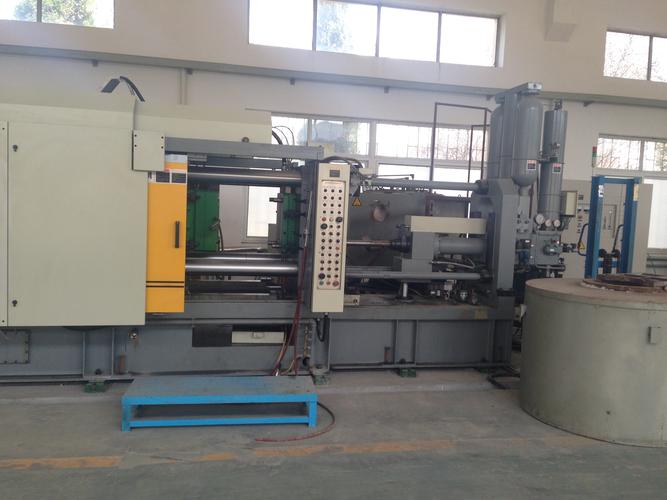 6800吨卧式高压压铸机压射工位实拍
问:现在国内做一体化压铸后底板的良率,真能到媒体吹的95%以上吗?
答:我跟三个配套厂的生产主管聊过,量产稳定的线,良率能到88%就算行业优秀水平,刚爬坡的新线,能到60%就已经超出预期。别信那些公关稿里的数,算上切边、打磨、探伤筛出来的废品,真实良率要打个对折都不止。
被忽略的模具成本,才是压铸的隐形大头
💡很多人算压铸的成本帐,只算压铸机的采购钱、铝料的钱,压根没把模具的摊销算进去。 现在一套适配6800吨压铸机的一体化后底板模具,采购价要1200万起。而且这模具根本不是一劳永逸的——正常量产状态下,每压5万次就要拆下来做一次型腔修复,到8万次左右,整个模具的配合间隙就已经超标,基本得整套换掉。 算下来,每个压铸件摊的模具成本,比铝料本身的钱还高。 之前碰到个新势力的采购,跟我算帐说用一体化压铸能把零件成本降30%。我问他模具摊销的费用算进去没,他愣了三秒,说那是制造部的事,他只管采购单价。 说句不好听的,这种算账方式,最后亏的都是企业自己。 一体化压铸后底板模具型腔抛光作业现场
问:压铸过程中产生的浇口、废件,回炉重炼会不会影响零件的结构强度?
答:只要回炉的时候严格控制杂质含量,按比例配新铝锭、补够中间合金,压出来的零件强度不会有明显影响。但怕就怕有些厂为了省成本,全用回收料,连成分都不检测,压出来的件过碰撞测试的时候直接脆裂,那根本不是压铸工艺的问题,是人的问题。
压铸现在还没到能替代所有焊接的地步
 压铸现在还没到能替代所有焊接的地步
前两年行业里喊得凶,说未来的新能源车车身,全要用压铸工艺替代冲压焊接。
这两年反倒冷静下来了。
我看2024年新上市的几款用了一体化压铸的车型,根本不是全车身都压,都是局部位置用压铸,其他地方还是保留传统的冲压焊接结构。为啥?算不过帐啊。
✅ 全用压铸的后底板,万一被追尾撞坏了,换整个底板要十几万,保险公司都扛不住,最后车主第二年的保费涨得交不起,谁还买你的车?
我反倒觉得这才是正常的技术路线,哪有什么一步到位的万能工艺。
现在行业里慢慢达成了几个共识:
- 碰撞吸能要求高的纵梁位置,还是高强度钢冲压的靠谱,毕竟压铸铝的延伸率,目前还是不如经过特殊热处理的冲压钢
- 经常需要拆装的位置,比如悬架安装座、充电口安装位,要是直接铸在压铸底板上,换个减震器都要拆整个后底板,用户肯定要骂街
- 售后网络还没覆盖到下沉市场的品牌,硬上全一体化压铸,到时候小城市的维修点根本没设备换,最后只能让车主把车拖到几百公里外的中心店,体验差到极致