钣金折弯避坑指南:搞定回弹、选型与公差的一线实操经验
上周去苏州一家新能源电池结构件厂蹲了三天,看他们调折弯机调得头都大——明明图纸上标的是90度角,折出来一量,要么87要么93,整批1200件不锈钢板全要返,光废料就扔了小两万。
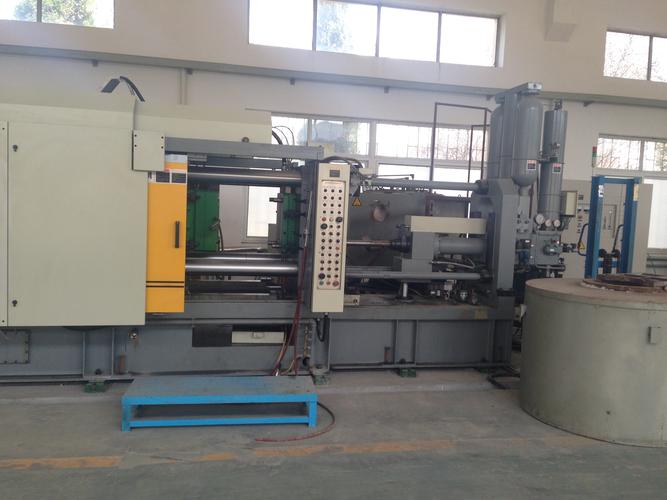
 数控折弯机加工不锈钢电池壳实操场景
经常有刚入行的师傅追着问我问题,印象最深的两个问题,刚好是大家都踩过的坑:
问:我刚接了个小批量订单,每次折出来的角度都飘,是不是我买的折弯机精度不够?
答:别上来就怪设备。我见过十几万的老折弯机,老师傅手调的角度公差能稳在±0.2度;也见过两百万的新伺服折弯机,新人操作出来能飘到±1.5度。先查你夹的模具是不是松了,上模和下模的同心度偏了多少——90%的角度飘,根源根本不在设备,是装模的时候没打表。装模的时候滑块滑到下死点,用百分表打一下上模和下模的平行度,偏个0.05毫米,折出来的角度就能飘出1度,这点事,五分钟就能做完,好多人就是懒得做。
折弯机下模槽口与板厚匹配对照示意图
聊到这肯定有人要问实际生产里的高频问题:
问:折弯的时候经常出现板面划伤,有没有什么低成本的解决办法?
答:别听那些销售忽悠你买几万块的进口防划伤模具。就花几十块钱,在下模的两个工作面上贴一层1mm厚的聚氨酯耐磨条,每次换板料的时候看一眼,磨破了就换。我在珠三角的五金厂看了不下20家,用这个方法的,板料划伤的不良率能从8%降到0.2%都不到,比啥高端模具都好用。
别迷信手册,折弯的核心矛盾从来不是"折出形状"
很多刚入行的师傅,上来就抱着钣金工艺手册死记硬背,算折弯系数、算槽口宽度、算回弹量,觉得把公式套对了,就能折出完美的零件。真到车间里就傻了。 同样的304不锈钢,上午折的和下午折的,因为车间空调开的时间不一样,板温差3度,回弹能差0.8度,你说气人不?同批次的板料,卷料的头和尾因为轧制应力不一样,折出来的角度能差1.2度。你拿实验室的公式往实际生产里套,十次有九次要出问题。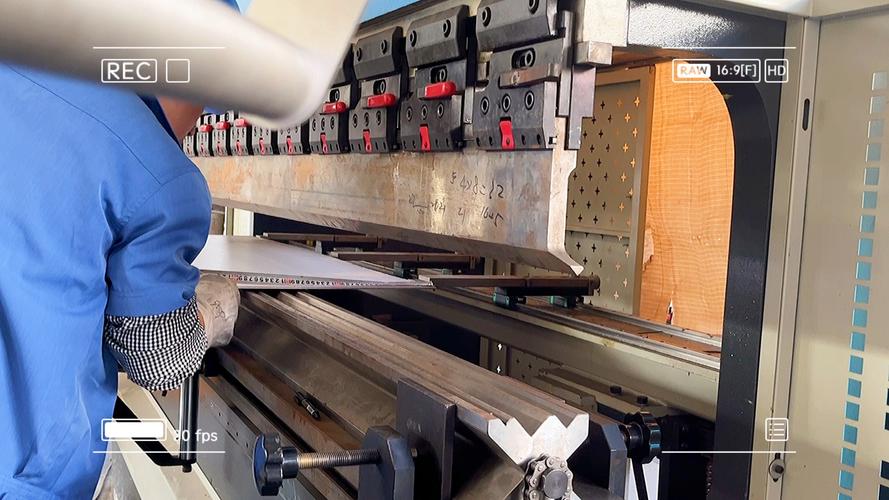 数控折弯机加工不锈钢电池壳实操场景
经常有刚入行的师傅追着问我问题,印象最深的两个问题,刚好是大家都踩过的坑:
问:我刚接了个小批量订单,每次折出来的角度都飘,是不是我买的折弯机精度不够?
答:别上来就怪设备。我见过十几万的老折弯机,老师傅手调的角度公差能稳在±0.2度;也见过两百万的新伺服折弯机,新人操作出来能飘到±1.5度。先查你夹的模具是不是松了,上模和下模的同心度偏了多少——90%的角度飘,根源根本不在设备,是装模的时候没打表。装模的时候滑块滑到下死点,用百分表打一下上模和下模的平行度,偏个0.05毫米,折出来的角度就能飘出1度,这点事,五分钟就能做完,好多人就是懒得做。
那些手册上不会写的折弯实操细节,每一条都是踩坑踩出来的
我干了这么多年,见过的折弯现场没有一千也有八百,好多经验都是真金白银砸出来的,根本不会印在官方手册里: ✅ 下模槽口的宽度,别死卡"板厚的8倍"那个老经验。现在用的高强钢、镀铝锌板,你按8倍选槽,折出来的板面全是压痕,客户验件直接打回来。现在行业里的新做法是,对厚度2mm以内的新能源用高强钢,槽口宽度选板厚的10-12倍,压痕浅到几乎摸不出来,也不影响折弯强度。 ❗ 别上来就满行程压到底。很多人操作的时候怕角度不够,直接把滑块压到下死点,结果板料被压出硬棱,后续做焊接、表面处理的时候,那个位置的涂层根本挂不住,用半年就锈。 💡 现在新的数控折弯机都带实时角度补偿,别上来就把厂家给的默认补偿值拉满。我上次见个工程师,用新款的电液伺服折弯机,把厂家给的默认补偿值直接输进去,结果折出来的铝型材全是过弯的——他忘了,补偿值是跟你装的模具高度、板料的屈服强度绑定的,厂家的默认值是实验室环境下测的,你车间里的板料可能比实验室的硬10%,补偿值要往下调30%才对。 折弯机下模槽口与板厚匹配对照示意图
聊到这肯定有人要问实际生产里的高频问题:
问:折弯的时候经常出现板面划伤,有没有什么低成本的解决办法?
答:别听那些销售忽悠你买几万块的进口防划伤模具。就花几十块钱,在下模的两个工作面上贴一层1mm厚的聚氨酯耐磨条,每次换板料的时候看一眼,磨破了就换。我在珠三角的五金厂看了不下20家,用这个方法的,板料划伤的不良率能从8%降到0.2%都不到,比啥高端模具都好用。