滚压工艺不是‘凑数工序’:2024年精密轴类加工的真实降本增效逻辑
上周去苏州相城的一家汽车传动件厂蹲点,跟车间张主任蹲在磨床边上抽烟,他吐槽说上个月给一批变速箱输入轴做交付,客户退了30%的货——原因是表面粗糙度实测值比图纸要求的Ra0.2差了0.03。
他之前为了赶产能,把原来工艺里安排的滚压工序跳了,直接上精磨。结果磨出来的件看着亮堂堂的,实际是假性光洁——就是显微镜下看,表面的微观峰谷差比图纸要求大了一倍,台架跑100小时就出现了点蚀麻点。
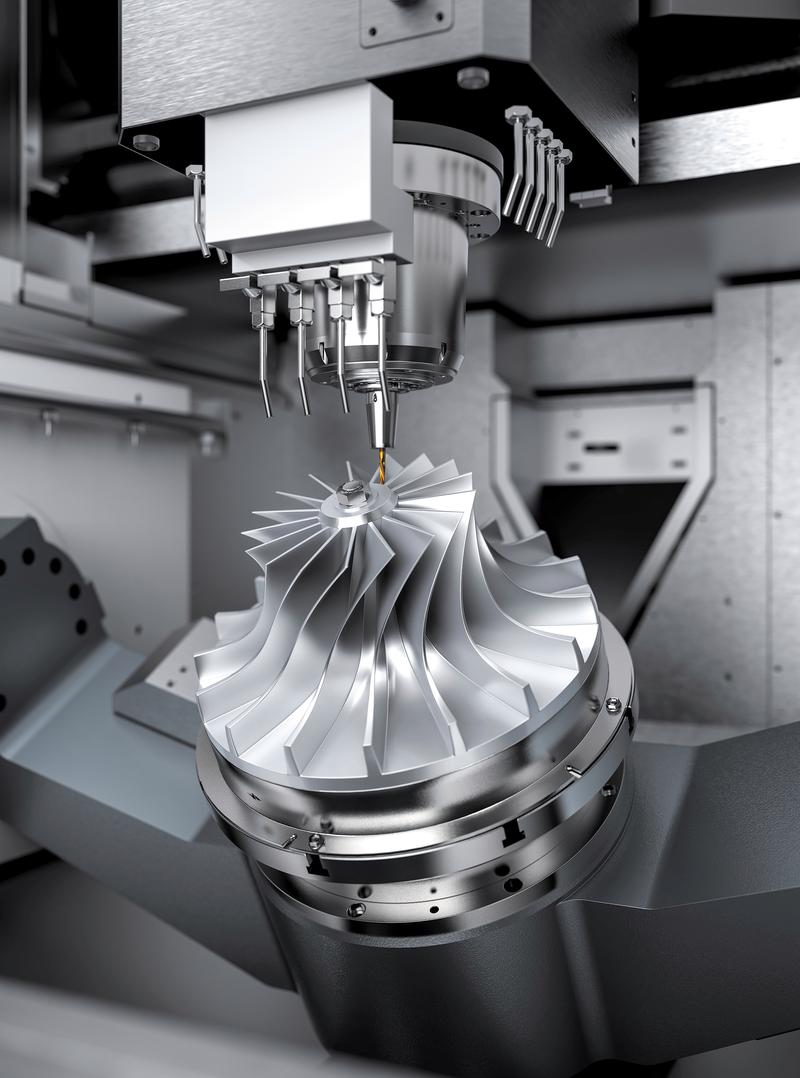
 精密轴类滚压加工设备作业现场实拍
问:我之前试过往台阶轴上做滚压,为什么压完之后轴的尺寸超差了0.02mm?
答:90%的问题出在滚压预留量的匹配上。很多人直接把精磨的留量搬过来用,不对——滚压的预留量要控制在0.03-0.06mm之间,比精磨的留量小一半。如果留多了,滚轮压进去的时候,金属被挤出去的量会累积在轴的两端,尺寸自然超差。
💡 给个实操技巧:第一次试机的时候,先把滚压压力调到额定值的70%,走一遍行程,测完尺寸再慢慢加压,别上来就拉满参数。
很多人做滚压容易走极端,觉得压得越狠,表面越亮。错。去年给重庆一家摩托车曲轴厂做工艺优化,他们之前的滚压工序是随便找个旧车床改的,滚轮转速跟主轴不同步,压力直接拉到200MPa,压出来的表面有一圈圈的螺旋纹,疲劳测试比没滚压的件只高了12%——白花钱。正确的参数匹配逻辑是:主轴转速要跟滚轮的线速度差控制在5%以内,进给量保持每转0.15-0.25mm,压力根据工件材料动态调整:45钢用120-150MPa,合金钢要降到100-120MPa,硬压只会把表层金属压出流变层,用不了多久就起皮。
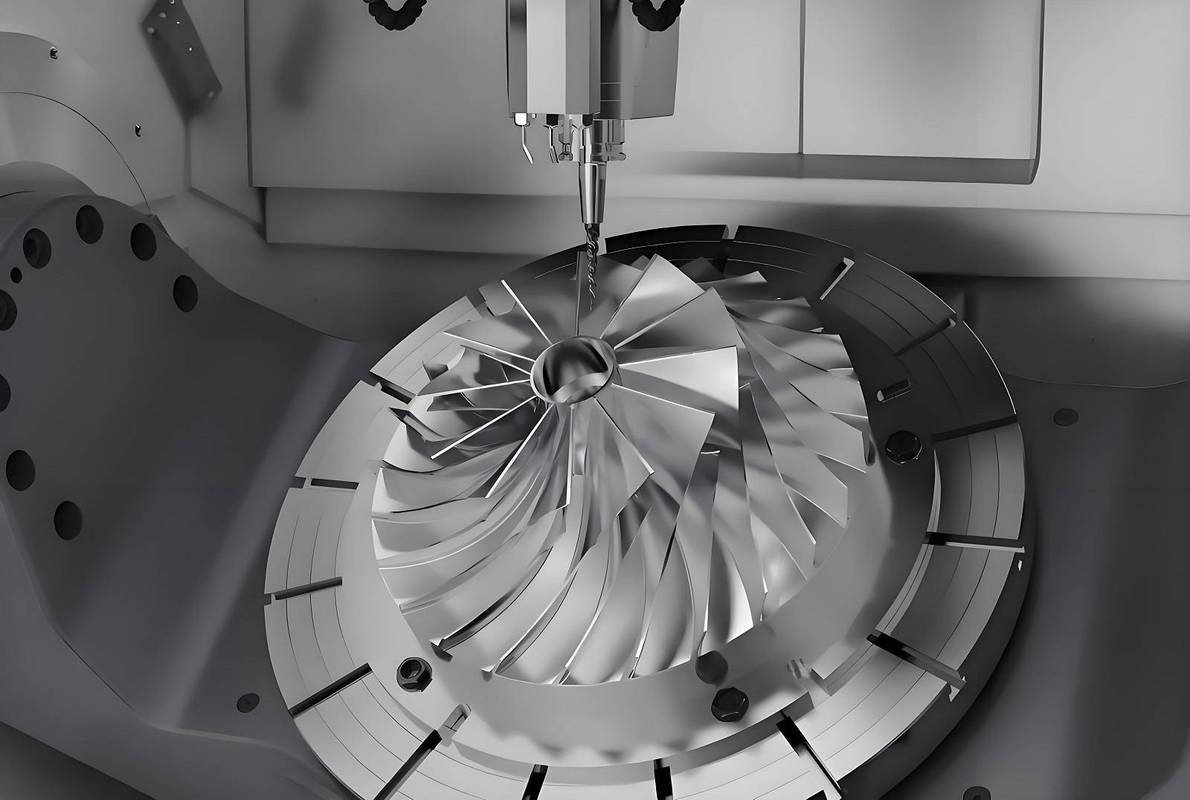
滚压加工后轴类零件表层残余应力分布示意图
问:既然滚压这么好,为什么还要留着磨床?直接全用滚压不行吗?
答:真不行。滚压的优势集中在圆柱面、平面的光整和强化,如果你要加工锥面、螺纹退刀槽旁边的异形面,滚压的接触应力是不均匀的,压出来的尺寸一致性很差。而且如果工件的形位公差(比如圆度、圆柱度)超过0.02mm,滚压是修不回来的——它只能修正表面的微观粗糙度,修正不了宏观的形状偏差。就像你用熨斗熨衣服,衣服本身裁歪了,再怎么熨也变不正。
2024年长三角地区的新能源电机轴生产线,已经把“滚压+在线检测”集成到了流水线里——滚压完之后,位移传感器直接测表面粗糙度和残余应力,不用把零件拆下来搬到计量室检测,整个工序节拍能压到6秒一件。之前跟一家做新能源电机轴的厂聊,他们靠这个工艺把每根轴的加工成本降了4块2,一年120万根的产量,光这一项就省了500多万。
为什么现在的精密加工线,都在把滚压往磨削前面放?
以前行业里总觉得滚压是粗加工后的“表面光整凑数工序”,没什么技术含量。但2023年之后,国内主机厂对传动件的疲劳寿命要求直接提了20%,谁还把滚压当辅助工序,谁就得在台架测试上栽跟头。 原理其实不复杂:滚压不是靠刀具切削去掉材料,是用硬度在HRA92以上的硬质合金滚轮,以设定的压力缓慢挤压工件表层金属,把原来车削、磨削留下的微观波峰压下去,填平相邻的波谷。最核心的价值是——表层会形成一层0.1-0.3mm的残余压应力层,这个东西是磨削、抛光永远做不出来的,能直接把零件的疲劳寿命提30%以上。 精密轴类滚压加工设备作业现场实拍
问:我之前试过往台阶轴上做滚压,为什么压完之后轴的尺寸超差了0.02mm?
答:90%的问题出在滚压预留量的匹配上。很多人直接把精磨的留量搬过来用,不对——滚压的预留量要控制在0.03-0.06mm之间,比精磨的留量小一半。如果留多了,滚轮压进去的时候,金属被挤出去的量会累积在轴的两端,尺寸自然超差。
💡 给个实操技巧:第一次试机的时候,先把滚压压力调到额定值的70%,走一遍行程,测完尺寸再慢慢加压,别上来就拉满参数。
很多人做滚压容易走极端,觉得压得越狠,表面越亮。错。去年给重庆一家摩托车曲轴厂做工艺优化,他们之前的滚压工序是随便找个旧车床改的,滚轮转速跟主轴不同步,压力直接拉到200MPa,压出来的表面有一圈圈的螺旋纹,疲劳测试比没滚压的件只高了12%——白花钱。正确的参数匹配逻辑是:主轴转速要跟滚轮的线速度差控制在5%以内,进给量保持每转0.15-0.25mm,压力根据工件材料动态调整:45钢用120-150MPa,合金钢要降到100-120MPa,硬压只会把表层金属压出流变层,用不了多久就起皮。
滚压能替代哪些工序?算过账才知道有多香
之前那家相城的传动件厂,之前的工艺路线是:车削→淬火→粗磨→精磨→抛光,做一根输入轴的工序时间是18分钟,良率92%。调整成:车削→淬火→粗磨→滚压,工序时间直接降到9分钟,良率提到98.5%。 效率翻倍的原因很简单:滚压的加工效率是精磨的3倍,而且不会出现磨削烧伤——就是那种肉眼看不到的表层二次淬火组织,一受交变载荷就容易开裂。 ❗ 这里要吐槽一下:很多工艺员算成本只算刀具钱,不算磨床的电费、砂轮的损耗、操作人员的工时。滚压用的硬质合金滚轮,连续加工1万根轴才需要换一次;对比一下,精磨的砂轮每加工200根就要修一次,哪个划算?对吧,很多人之前算帐只看到表面,没算深层的损耗。 滚压加工后轴类零件表层残余应力分布示意图
问:既然滚压这么好,为什么还要留着磨床?直接全用滚压不行吗?
答:真不行。滚压的优势集中在圆柱面、平面的光整和强化,如果你要加工锥面、螺纹退刀槽旁边的异形面,滚压的接触应力是不均匀的,压出来的尺寸一致性很差。而且如果工件的形位公差(比如圆度、圆柱度)超过0.02mm,滚压是修不回来的——它只能修正表面的微观粗糙度,修正不了宏观的形状偏差。就像你用熨斗熨衣服,衣服本身裁歪了,再怎么熨也变不正。
2024年长三角地区的新能源电机轴生产线,已经把“滚压+在线检测”集成到了流水线里——滚压完之后,位移传感器直接测表面粗糙度和残余应力,不用把零件拆下来搬到计量室检测,整个工序节拍能压到6秒一件。之前跟一家做新能源电机轴的厂聊,他们靠这个工艺把每根轴的加工成本降了4块2,一年120万根的产量,光这一项就省了500多万。