工业磨具选型避坑:那些被忽略的精度细节,直接影响产线良率
上周蹲在苏州某新能源汽车零部件车间的磨床边,盯了整整8小时的轴承内圈磨削工序——就因为之前换了某批低价磨具,连续3天的良率掉了12%。车间主任攥着检测报告脸都绿了,说之前用的某款进口磨具,连续跑一个月都没出过这么大的偏差。
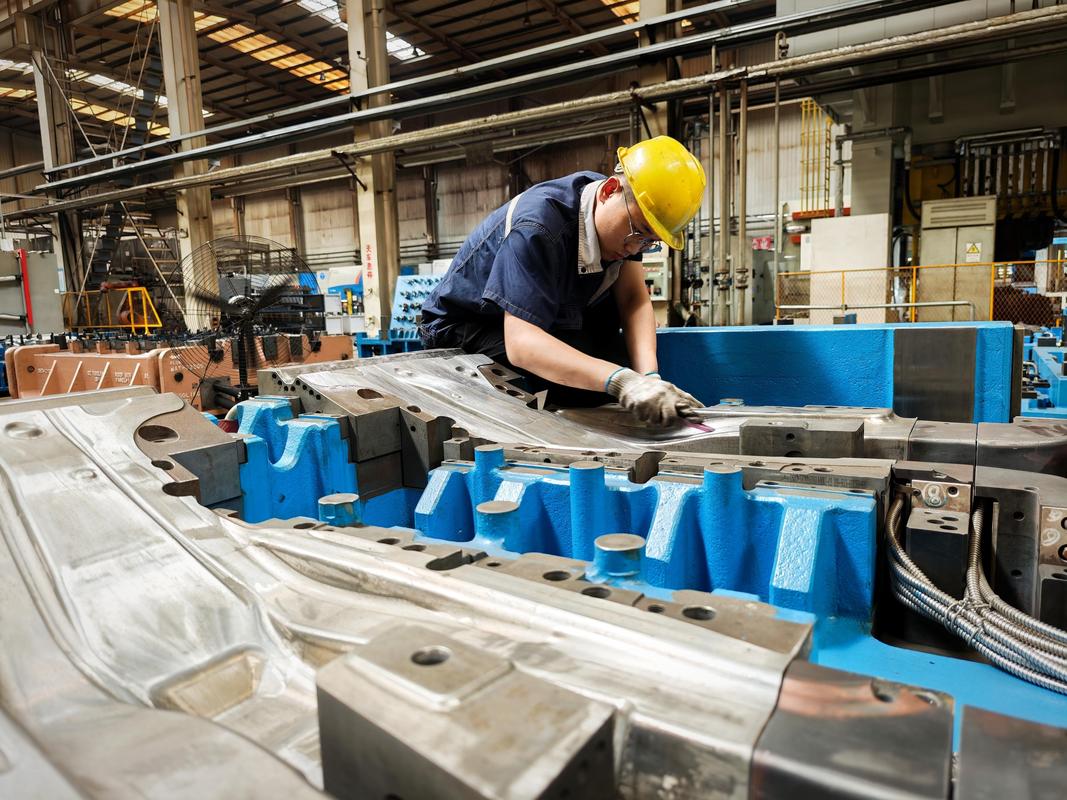
 新能源汽车轴承内圈磨削用CBN磨具加工现场
问:我们厂做航空铝合金构件,之前用的刚玉磨具每次修形后3小时就掉砂,换什么类型的磨具能稳?
答:优先选带陶瓷结合剂的刚玉磨具——别买那种低价的树脂结合剂款,耐高温性能差一半。要是预算够,直接上掺了纳米氧化锆的改性陶瓷结合剂磨具,我去年给无锡某航空配套厂测过,修形间隔能拉长到11小时,构件的表面粗糙度能稳定在Ra0.2以下,完全符合航空件的验收标准。
工业磨具数字化溯源二维码标签特写
问:我们做半导体碳化硅衬底的切割和磨削,之前用的金刚石磨具掉粉太厉害,经常把衬底表面划出微划痕,怎么解决?
答:别用那种常规的树脂结合剂金刚石磨具——那玩意儿磨硬脆材料的时候,结合剂磨损速度跟不上金刚石磨粒的出刃速度,磨粒还没发挥作用就掉了。现在行业里最新的方案是用钎焊金刚石磨具,磨粒的把持力能比树脂结合剂高60%以上,磨粒出刃高度能稳定在40%~50%,不会出现随机掉粒的情况。我上个月给上海某第三代半导体厂做的测试,换了钎焊金刚石磨具之后,衬底的表面划痕率从之前的18%降到了1.2%,良率直接提了一个大台阶。
别拿磨具当“耗材”:现在的工业磨具已经是精度核心
很多人对磨具的印象还停留在“砂轮片,磨完就扔的消耗品”——真的大错特错。 现在的高端制造场景里,磨具已经是决定磨削工序精度上限的核心部件。就拿新能源汽车的轴承内圈来说,要求表面粗糙度稳定在Ra0.4以下,尺寸公差控制在2微米以内,普通的刚玉砂轮根本达不到这个要求,必须用陶瓷结合剂的CBN磨具——硬度高、耐磨、热膨胀系数小,高速旋转的时候不会因为发热出现尺寸漂移。 新能源汽车轴承内圈磨削用CBN磨具加工现场
问:我们厂做航空铝合金构件,之前用的刚玉磨具每次修形后3小时就掉砂,换什么类型的磨具能稳?
答:优先选带陶瓷结合剂的刚玉磨具——别买那种低价的树脂结合剂款,耐高温性能差一半。要是预算够,直接上掺了纳米氧化锆的改性陶瓷结合剂磨具,我去年给无锡某航空配套厂测过,修形间隔能拉长到11小时,构件的表面粗糙度能稳定在Ra0.2以下,完全符合航空件的验收标准。
磨具选型最容易踩的3个坑,我见太多厂长拍大腿
做了15年的工艺服务,我跑过的制造车间没有一千也有八百,见过太多因为磨具选型不对,导致产线停转、良率暴跌的糟心事。总结下来就是三个最常见的坑: 1. 只看单块采购价,不算单位磨削成本 说真的,我见过太多采购为了省那点单价,买的普通树脂磨具单块28块,每2小时就得换一次,每次换刀还要停磨床15分钟,算下来光停机损失就够买半年的高端货。之前对比过同工况下的两款磨具:普通树脂磨具单块28块,能磨120件工件;高端CBN磨具单块180块,能磨2400件工件——算下来后者的单位磨削成本只有前者的1/6,谁划算一目了然。 不过话说回来,采购的KPI是看单次采购成本,不是全链路的产线成本,这也是为什么很多坑反复出现的原因——大家的考核指标没对齐,再好的方案也落不了地。 2. 硬套材料匹配表,不考虑实际磨削参数 很多人选型的时候就对着网上的“材料-磨具匹配表”抄,比如看到“磨削45号钢选刚玉磨具”就直接下单,根本不管自己是干磨还是湿磨、磨削转速是多少、冷却介质是什么。同样是磨45号钢,干磨工况下必须选耐温的陶瓷结合剂刚玉磨具,要是用树脂结合剂的,磨个半小时结合剂就被高温烤化了,磨粒直接全掉光;要是湿磨用乳化液冷却,树脂结合剂的磨具反而更锋利,加工效率更高。 3. 忽略磨具的动平衡等级 很多人觉得磨具是个软乎乎的耗材,对吧?错了。现在高速磨床的转速能到每分钟12000转,哪怕磨具本身只有0.1克的偏心,产生的振动都能把工件表面划出肉眼可见的振纹。💡 现在很多磨具厂家出厂前都没做逐件动平衡检测,别信整批的检测报告,一定要要单件的动平衡溯源码——现在头部的磨具厂都已经上了这个数字化溯源系统,扫个码就能看到每块磨具的偏心量、结合剂配比、出厂检测时间,买的时候多问一句,能省掉后面90%的振纹问题。 工业磨具数字化溯源二维码标签特写
问:我们做半导体碳化硅衬底的切割和磨削,之前用的金刚石磨具掉粉太厉害,经常把衬底表面划出微划痕,怎么解决?
答:别用那种常规的树脂结合剂金刚石磨具——那玩意儿磨硬脆材料的时候,结合剂磨损速度跟不上金刚石磨粒的出刃速度,磨粒还没发挥作用就掉了。现在行业里最新的方案是用钎焊金刚石磨具,磨粒的把持力能比树脂结合剂高60%以上,磨粒出刃高度能稳定在40%~50%,不会出现随机掉粒的情况。我上个月给上海某第三代半导体厂做的测试,换了钎焊金刚石磨具之后,衬底的表面划痕率从之前的18%降到了1.2%,良率直接提了一个大台阶。