别让量具拖了良率后腿:制造现场的精度管控实操指南
上周蹲在苏州某汽车零部件加工厂的三坐标室,亲眼见做了22年质检的王师傅把一把用了8年的游标卡尺往橡胶台面上一扔,骂了句娘——这货测出来的轴径偏差0.03mm,直接卡掉了整批200件的订单,损失小十万。
很多人对车间里的量具有误解,觉得不就是个带刻度的铁疙瘩?能用就行。
真不是。
 汽车零部件车间数显游标卡尺校准场景
问:很多刚入行的质检新人问,刚拆封的新量具为什么要先校准才能用?不是出厂就检定合格了吗?
答:说实话,出厂校准是在实验室恒温20℃、无震动的环境下测的。你把它拉到南方梅雨季的车间,温度差个5℃,金属热胀冷缩带来的偏差就能到0.02mm——别不信,我去年在东莞的注塑车间实测过,早上刚从空调恒温室拿出来的外径千分尺,放在32℃的车间半小时后测同一根标准铜棒,数值飘了0.018mm。这点偏差放在普通五金件上可能无所谓,要是测新能源汽车的电机轴,直接就会影响装配后的动平衡,出大问题。
被磕碰磨损的工业游标卡尺刻度面
问:日常保养量具到底要做什么?有没有不用搞复杂流程就能落地的方法?
答:别整那些虚头巴脑的制度,就三步:第一,每次用完用无尘软布擦干净表面的铁屑、切削液,别留残渣卡进刻度缝里;第二,放回带缓冲棉的专用量具盒,别和硬邦邦的扳手、冲头堆在一起;第三,每周用标准量块校一次零点,数值飘了就及时送计量室校准。哦对,数显款的别拿高浓度酒精擦屏幕,会把防眩光涂层溶掉——我上个月刚踩过这个坑,刚买的数显卡尺擦完屏幕直接花了,心疼了快一周。
车间里最被低估的“精度裁判”:量具不是普通工具
量具是整个制造环节的精度底线,你车出来的轴合不合格,铣出来的孔对不对,全靠它说了算。现在的车间早就不是以前拿个钢卷尺凑数的时代了,从最基础的游标卡尺、千分尺,到测形位公差的三坐标测量机,测表面粗糙度的轮廓仪,每一样都卡着产品的合格线。 现在很多工厂已经在给常用量具贴NFC溯源标签,扫一下就能看到这把量具的校准时间、历史偏差、保养记录,再也不会出现“这把卡尺上次校准是去年还是前年”的糊涂账。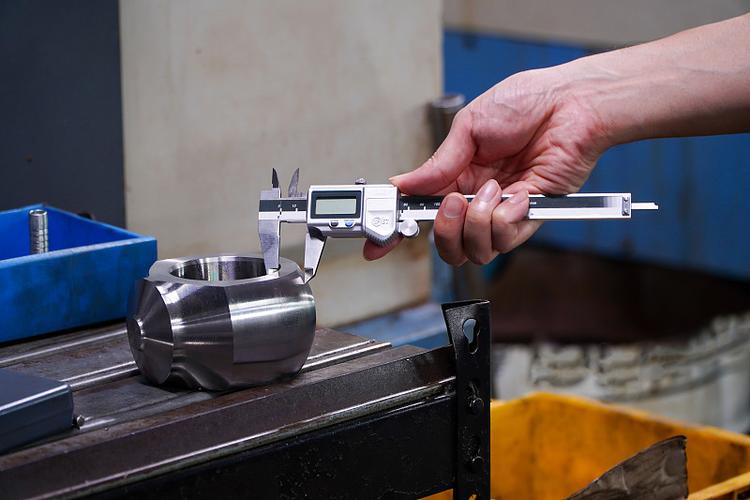 汽车零部件车间数显游标卡尺校准场景
问:很多刚入行的质检新人问,刚拆封的新量具为什么要先校准才能用?不是出厂就检定合格了吗?
答:说实话,出厂校准是在实验室恒温20℃、无震动的环境下测的。你把它拉到南方梅雨季的车间,温度差个5℃,金属热胀冷缩带来的偏差就能到0.02mm——别不信,我去年在东莞的注塑车间实测过,早上刚从空调恒温室拿出来的外径千分尺,放在32℃的车间半小时后测同一根标准铜棒,数值飘了0.018mm。这点偏差放在普通五金件上可能无所谓,要是测新能源汽车的电机轴,直接就会影响装配后的动平衡,出大问题。
那些能把精密量具直接用废的操作:90%的车间都在踩坑
讲真,我在车间见过的量具报废案例,十有八九不是因为质量差,是用的人根本没把它当精密仪器。 ✅ 正确操作:用完擦净放回专用量具盒,定期用标准量块校零点 ❗ 错误操作: - 把游标卡尺当划针,在钢板上划下料线 - 千分尺测完不松开测砧,弹簧长期受压变形 - 数显量具直接泡在切削液里,电路板受潮短路 - 把量具和扳手、螺丝堆在同一个工具箱里,磕碰出肉眼看不见的暗伤 我见过最离谱的操作,是有个铣工把刚买的带蓝牙传输的智能高度尺当撬棍,撬铣床的固定压板——那把尺子花了小两千,撬完直接歪了,测出来的高度差能到0.1mm,整批铣出来的工装板全废了。 太心疼了。 更别说那些觉得“量具越用越准”的老师傅,拿一把用了十年的卡尺测航空铝件,刻度都磨得看不清了还在用,最后测出来的零件装不上主机,返工的钱够买十把新卡尺。 被磕碰磨损的工业游标卡尺刻度面
问:日常保养量具到底要做什么?有没有不用搞复杂流程就能落地的方法?
答:别整那些虚头巴脑的制度,就三步:第一,每次用完用无尘软布擦干净表面的铁屑、切削液,别留残渣卡进刻度缝里;第二,放回带缓冲棉的专用量具盒,别和硬邦邦的扳手、冲头堆在一起;第三,每周用标准量块校一次零点,数值飘了就及时送计量室校准。哦对,数显款的别拿高浓度酒精擦屏幕,会把防眩光涂层溶掉——我上个月刚踩过这个坑,刚买的数显卡尺擦完屏幕直接花了,心疼了快一周。