工业挤压:从铝型材到锂电模头的落地真相
上周去苏州的一家铝挤压厂盯试模,刚进门就撞见厂长蹲在废料堆旁边骂娘——三个月前刚上的2500吨挤压机,出来的新能源汽车水冷板型材,表面裂纹率快到12%了。
别不信。
很多人对挤压的认知还停留在家里装修的铝合金门窗,觉得这就是个把铝块塞进去硬压成条的粗活,根本没什么技术含量。
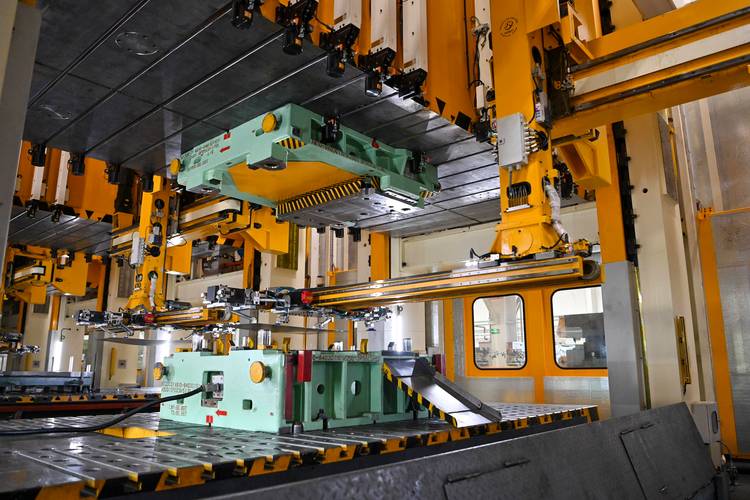
 2500吨卧式铝挤压机生产新能源水冷板现场
问:为什么我们家的铝棒明明成分检测合格,挤出来的型材还是会出现表面麻面?
答:别光看成分,你看看挤压筒的预热温度是不是跟棒温差了超过40度?很多小厂为了省电费,挤压筒常年冷着开,金属在模腔里的流动速度差能到30%,表层的金属来不及流动就被撕裂,不麻面才怪。
我上次碰过一个更离谱的厂,挤压机的对中偏差快到2毫米,挤出来的型材壁厚差能到0.3毫米,还在那怪铝棒的纯度不够。说穿了,就是舍不得花几万块钱做设备的定期校准。
不过话说回来,也难怪大家对挤压有误解,毕竟从几百年前人类开始用铅管挤压做自来水管的时候,这个工艺的基本逻辑就没怎么变过。但谁能想到,现在这个“老工艺”,已经成了新能源赛道卡脖子的关键环节。
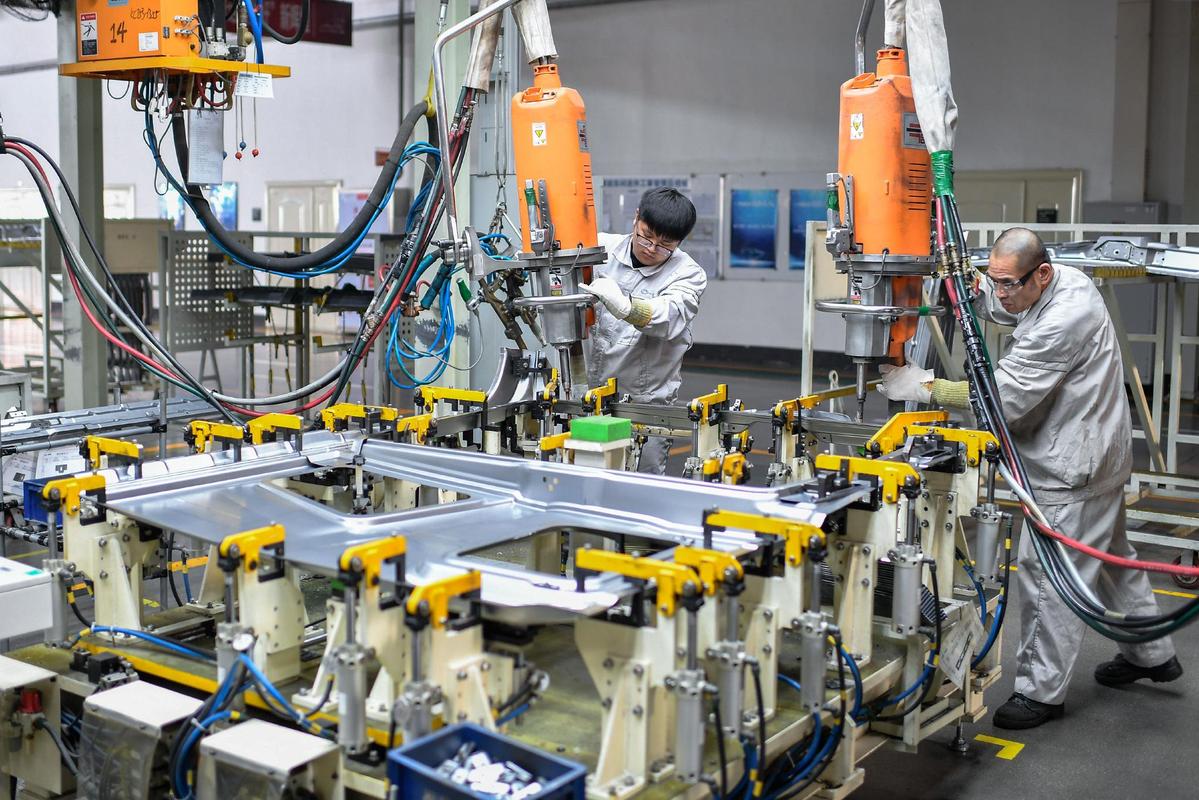
锂电涂布挤压模头安装调试现场
问:挤压式涂布跟传统的刮刀涂布比,成本高那么多,到底值在哪?
答:你算过报废率的账没?刮刀涂布的面密度偏差至少在±3%,换一次刀头要停线2小时,一个月下来报废的极片够你买两套挤压模头了。挤压涂布的面密度偏差能控制在±0.5%,连续跑72小时不用调参数,中高端动力电芯现在全换这个,根本不是值不值的问题,是你不用就做不出符合国标的高能量密度电池。
第三个场景,是医用钛合金植入物的近净成型。以前做骨科的钛合金骨钉,都是从整块钛棒上车削出来,材料利用率不到30%,现在用温挤压的方式,一次就能挤出接近最终形状的坯料,后续只需要磨掉0.1毫米的余量,材料利用率能到85%,成本直接降一半。
被误解了几十年的“挤压”,根本不是“硬压成型”这么简单
真要抠工艺本质的话,挤压是所有塑性成型工艺里,最能发挥材料塑性极限的方式——它是在三向压应力状态下让金属流动,不像轧制或者锻造,会存在拉应力的薄弱区。哪怕是本来塑性不算好的6061铝合金,只要挤压的参数调对了,能挤成壁厚1.2毫米的超薄水冷板,平整度能控制在0.1毫米以内,这是别的工艺根本做不到的。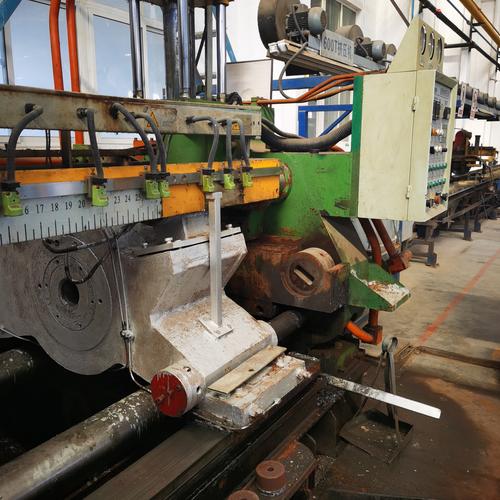 2500吨卧式铝挤压机生产新能源水冷板现场
问:为什么我们家的铝棒明明成分检测合格,挤出来的型材还是会出现表面麻面?
答:别光看成分,你看看挤压筒的预热温度是不是跟棒温差了超过40度?很多小厂为了省电费,挤压筒常年冷着开,金属在模腔里的流动速度差能到30%,表层的金属来不及流动就被撕裂,不麻面才怪。
我上次碰过一个更离谱的厂,挤压机的对中偏差快到2毫米,挤出来的型材壁厚差能到0.3毫米,还在那怪铝棒的纯度不够。说穿了,就是舍不得花几万块钱做设备的定期校准。
不过话说回来,也难怪大家对挤压有误解,毕竟从几百年前人类开始用铅管挤压做自来水管的时候,这个工艺的基本逻辑就没怎么变过。但谁能想到,现在这个“老工艺”,已经成了新能源赛道卡脖子的关键环节。
现在挤压工艺最火的三个落地场景,根本不是传统建筑型材
以前挤压厂的订单一半以上来自建筑门窗,现在去长三角转一圈,排名靠前的挤压厂,新能源相关的订单占比已经超过60%。 最火的第一个场景,就是汽车轻量化的水冷板、电池包边框。以前的燃油车散热系统用的是铜管弯管,现在新能源汽车的电池散热要贴合整个电池包的尺寸,用挤压出来的铝型材,一次成型的尺寸精度比焊接的高两个数量级,重量还能降40%。 第二个场景可能很多人想不到,就是锂电生产里的挤压式涂布模头。以前大家做涂布用的是刮刀,现在高端动力电芯的涂布,全换了挤压模头——浆料从模头的狭缝里被均匀挤出来,涂在铜箔或者铝箔上,厚度偏差能控制在±0.5%以内。 锂电涂布挤压模头安装调试现场
问:挤压式涂布跟传统的刮刀涂布比,成本高那么多,到底值在哪?
答:你算过报废率的账没?刮刀涂布的面密度偏差至少在±3%,换一次刀头要停线2小时,一个月下来报废的极片够你买两套挤压模头了。挤压涂布的面密度偏差能控制在±0.5%,连续跑72小时不用调参数,中高端动力电芯现在全换这个,根本不是值不值的问题,是你不用就做不出符合国标的高能量密度电池。
第三个场景,是医用钛合金植入物的近净成型。以前做骨科的钛合金骨钉,都是从整块钛棒上车削出来,材料利用率不到30%,现在用温挤压的方式,一次就能挤出接近最终形状的坯料,后续只需要磨掉0.1毫米的余量,材料利用率能到85%,成本直接降一半。