夹具选不对,整线产能废一半:从车间现场摸出来的选型避坑指南
上周去苏州相城的一家汽车零部件加工厂逛,刚进车间就撞见操作工蹲在机床边上骂娘——前一天刚换的铝件铣削夹具,夹一次抖一次,公差直接飘了0.08mm,整批200个料全得返工。
说真的,干制造的都懂,机床、刀具再贵,最后卡产能的往往就是没人当回事的夹具。
 新能源汽车电池壳铣削专用液压夹具现场图
之前给一个做消费电子中框的厂算过账,用普通台钳夹,每个件要打3次找正表,光辅助时间就占了单件加工周期的42%,换了定制的真空吸附夹具之后,找正时间直接压到10秒以内,单班产能直接涨了60%。
问:我们厂零件品种多,单批量小,上定制夹具成本收不回来怎么办?
答:这是绝大多数中小制造企业的共性顾虑,现在行业里根本不用走"一零件一夹具"的老路了。现在主流的模块化快换夹具系统,底座是通用的,上面的夹持模块根据零件轮廓换,一套底座能覆盖80%以上的同行程机床加工场景,算下来单个零件的夹具摊销成本比你用台钳凑数的返工成本还低。
机床零点定位快换夹具系统装配示意图
问:夹具的精度越高越好吗?我们之前采购的0.005mm精度的夹具,实际用起来根本达不到标称值。
答:先给你算笔账,夹具的定位精度一般要匹配加工公差的1/3到1/5就够了,你要是加工公差是0.1mm,花几倍的钱买0.005mm精度的夹具,纯纯浪费。至于标称精度达不到的问题,90%都不是夹具本身的问题——是你安装的时候地基水平没调,或者机床主轴的跳动就超差,把锅全甩给夹具了。真要测夹具精度,你得拿标准检测棒打表,别拿加工完的零件尺寸倒推夹具精度,变量太多了。
别拿"通用夹具"当万能解药
很多中小厂的采购图省事,不管加工什么零件,全靠平口钳、通用台钳凑数。遇到规则的方块料还好,碰到新能源汽车电池壳、3C薄壁中框、航空钛合金结构件这类异形、易变形的零件,通用夹具的短板直接暴露无遗——夹持力不均匀、定位找正慢、零件夹完就变形,最后算下来,省了几千块的夹具钱,搭进去几万块的返工成本。 新能源汽车电池壳铣削专用液压夹具现场图
之前给一个做消费电子中框的厂算过账,用普通台钳夹,每个件要打3次找正表,光辅助时间就占了单件加工周期的42%,换了定制的真空吸附夹具之后,找正时间直接压到10秒以内,单班产能直接涨了60%。
问:我们厂零件品种多,单批量小,上定制夹具成本收不回来怎么办?
答:这是绝大多数中小制造企业的共性顾虑,现在行业里根本不用走"一零件一夹具"的老路了。现在主流的模块化快换夹具系统,底座是通用的,上面的夹持模块根据零件轮廓换,一套底座能覆盖80%以上的同行程机床加工场景,算下来单个零件的夹具摊销成本比你用台钳凑数的返工成本还低。
夹具选型时最容易被忽略的3个细节
多少人选夹具的时候,光看标称的夹持力、定位精度,等用到车间现场才发现一堆问题。这几个踩过无数坑总结出来的细节,真的能帮你少走半年弯路: ✅ 夹持力的匹配度要卡准区间。很多人觉得夹得越紧越稳?错!尤其是薄壁铝件、碳纤维件、光伏边框这类低刚度零件,夹持力超过材料的屈服强度,夹完松开就变形,哪怕加工的时候尺寸全对,卸下来半小时就回弹超差。之前有个做光伏边框的厂,之前夹具夹持力调的12MPa,件卸下来平面度超差0.12mm,把压力降到6MPa,加了个带聚氨酯层的柔性压块,平面度直接稳在0.03mm以内。 ❗ 排屑空间必须留够。别笑,多少夹具设计的时候光想着怎么夹,忘了切屑往哪排?比如铣型腔的时候,切屑全卡在夹具的定位面上,下一个件放上去就垫起来,定位精度直接飘。我们之前给客户改的一套夹具,把原来的实心定位台铣了3个斜向排屑槽,加工出来的零件定位一致性直接从82%涨到99%。 💡 快换接口的兼容性要提前核对。现在很多机床都带托盘交换系统,要是你选的夹具接口跟机床的零点定位系统不匹配,每次换夹具还要拧十几颗螺丝,换型时间从原来的10分钟拖到1个小时,再好的柔性生产都白搭。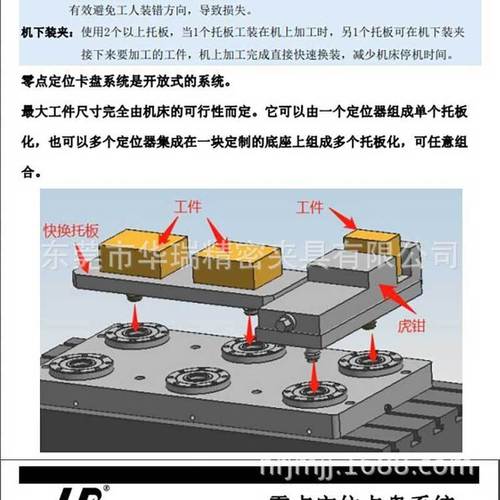 机床零点定位快换夹具系统装配示意图
问:夹具的精度越高越好吗?我们之前采购的0.005mm精度的夹具,实际用起来根本达不到标称值。
答:先给你算笔账,夹具的定位精度一般要匹配加工公差的1/3到1/5就够了,你要是加工公差是0.1mm,花几倍的钱买0.005mm精度的夹具,纯纯浪费。至于标称精度达不到的问题,90%都不是夹具本身的问题——是你安装的时候地基水平没调,或者机床主轴的跳动就超差,把锅全甩给夹具了。真要测夹具精度,你得拿标准检测棒打表,别拿加工完的零件尺寸倒推夹具精度,变量太多了。