工业加工中的刀具:算清这三笔账,综合成本能砍三成
上周跑苏州相城的一家精密零部件厂,车间张主任见面就给我递烟,说上个月刀具采购超了12万的预算,被老板骂了整整一下午。
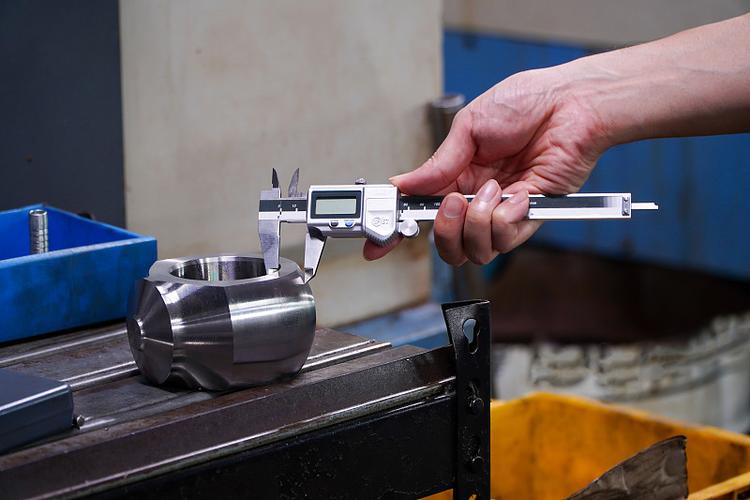
我跟着他去车间转了一圈,一眼就找到问题。角落的包装箱里,拆了一半的TiAlN涂层硬质合金刀具堆着落灰,车床工位上,老师傅还在用早就淘汰的高速钢刀硬啃调质45号钢。切屑卷得老长,机床每转三圈就得停一下缠铁屑,效率低得离谱。
真的,很多厂对刀具的认知,还停留在"买个铁片片来切零件"的阶段。
 硬质合金刀具TiAlN涂层微观结构扫描图
别觉得贵的刀一定不划算。
刀具的真实成本,从来不是采购单价,而是单件加工的综合成本。
问:我们厂做的都是普通Q235钢板的粗加工,切屑量不大,有必要上贵的纳米涂层刀具吗?
答:完全没必要。粗加工Q235本身材料硬度低,切削负荷稳定,普通高速钢加通用涂层的刀具足够用。硬上高硬度的纳米涂层刀反而会因为刃口太脆,遇到毛坯表面的氧化皮就直接崩口,算下来得不偿失。选刀的核心是"匹配",不是"越贵越好"。
当然,也别被销售的话术忽悠。很多刀具业务员给你报的切削参数,全是实验室恒温恒湿、毛坯余量均匀到0.01mm的理想值,真拿到车间里,毛坯余量差个0.2mm,刀直接崩给你看。
💡 小提醒:选供应商的时候,一定要要求对方带着刀到车间现场试,别拿参数表当操作手册。试的时候就拿车间里余量最大、氧化皮最厚的那批毛坯来跑,能扛住这种工况的刀,才是真的能落地的刀。
车间机床刀具寿命实时监测系统操作界面图
这种模式下,刀具的每一分钟寿命都被用在刀刃上,不会有一点浪费。我之前去宁波的一家汽车零部件厂,上了这套系统之后,因为刀具提前报废、超寿加工造成的损失,一个季度就降了42%。
问:我们是年产值5000万的小加工厂,上不起几十万的整套监测系统,有没有低成本的办法管好刀具寿命?
答:有啊。我见过东莞长安一个做小模具的厂,根本没买什么系统,每把刀上机的时候,就在刀柄上用油性笔标清楚"可加工件数",加工完一个零件就打个勾,到了数强制换刀,谁私自把刀留着多加工两件,直接扣绩效。就这么个简单到离谱的办法,他们之前因为刀具超寿加工导致的工件报损率从4.1%降到了0.7%,一年算下来省了近20万。
别总想着要上高大上的数字化系统。能解决问题的土办法,比飘在天上的概念有用一百倍。
别拿买耗材的思路选刀具
很多采购算成本的时候,眼睛只盯着单价。同样规格的铣刀,A家卖80,B家卖25,转头就把80的供应商砍价砍到20,转头买25的凑平台满减。 但他们从来没算过后续的账。 之前佛山有个做汽车连杆的厂,之前一直买28块钱一把的普通硬质合金铣刀,转速开1200转,每把刀加工210件就崩刃,换刀、对刀的停机时间加起来,每件光换刀成本就摊了0.8元。后来换了85块钱一把的纳米涂层刀具,转速直接拉到2800转,切削进给量提了40%,每把刀能稳定加工1200件,算下来单件刀具成本直接降到0.17元。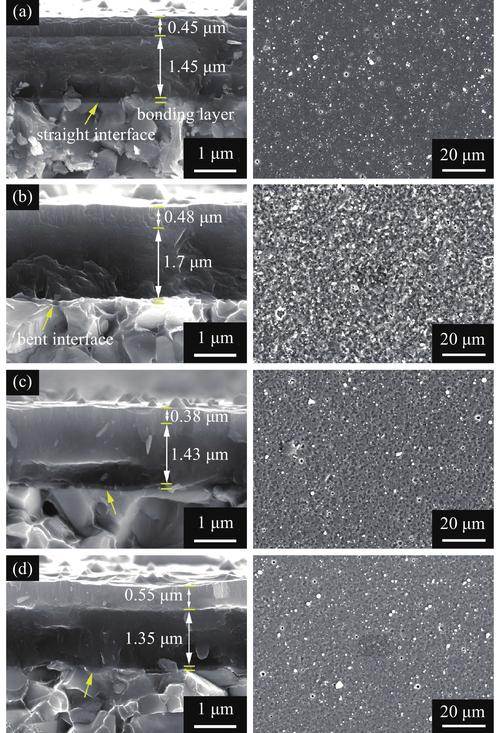 硬质合金刀具TiAlN涂层微观结构扫描图
别觉得贵的刀一定不划算。
刀具的真实成本,从来不是采购单价,而是单件加工的综合成本。
问:我们厂做的都是普通Q235钢板的粗加工,切屑量不大,有必要上贵的纳米涂层刀具吗?
答:完全没必要。粗加工Q235本身材料硬度低,切削负荷稳定,普通高速钢加通用涂层的刀具足够用。硬上高硬度的纳米涂层刀反而会因为刃口太脆,遇到毛坯表面的氧化皮就直接崩口,算下来得不偿失。选刀的核心是"匹配",不是"越贵越好"。
当然,也别被销售的话术忽悠。很多刀具业务员给你报的切削参数,全是实验室恒温恒湿、毛坯余量均匀到0.01mm的理想值,真拿到车间里,毛坯余量差个0.2mm,刀直接崩给你看。
💡 小提醒:选供应商的时候,一定要要求对方带着刀到车间现场试,别拿参数表当操作手册。试的时候就拿车间里余量最大、氧化皮最厚的那批毛坯来跑,能扛住这种工况的刀,才是真的能落地的刀。
车间最浪费的,是没到寿就换、超寿硬扛的刀
我见过太多车间的操作,全凭老师傅的手感判断刀具寿命。 师傅觉得刀"钝了",提前十分钟把还能再干半小时的刀拆下来扔了;师傅忙着接电话忘了检查,刀已经崩了刃,硬带着伤把工件表面刮出一道深痕,整件几千块的零件直接报损。 现在头部制造企业的玩法早就变了。他们把机床的切削功率传感器和刀具管理系统打通,每把新刀上机的时候,先记录初始的切削功率值,当加工过程中的功率比初始值高15%的时候,系统自动弹出报警,提醒操作人员换刀。 车间机床刀具寿命实时监测系统操作界面图
这种模式下,刀具的每一分钟寿命都被用在刀刃上,不会有一点浪费。我之前去宁波的一家汽车零部件厂,上了这套系统之后,因为刀具提前报废、超寿加工造成的损失,一个季度就降了42%。
问:我们是年产值5000万的小加工厂,上不起几十万的整套监测系统,有没有低成本的办法管好刀具寿命?
答:有啊。我见过东莞长安一个做小模具的厂,根本没买什么系统,每把刀上机的时候,就在刀柄上用油性笔标清楚"可加工件数",加工完一个零件就打个勾,到了数强制换刀,谁私自把刀留着多加工两件,直接扣绩效。就这么个简单到离谱的办法,他们之前因为刀具超寿加工导致的工件报损率从4.1%降到了0.7%,一年算下来省了近20万。
别总想着要上高大上的数字化系统。能解决问题的土办法,比飘在天上的概念有用一百倍。