弹簧不是小配角:工业场景选型、失效排查与日常维护的一线实操笔记
上周在江苏太仓的一家汽车零部件厂蹲现场,跟着设备组的张哥拆冲压线的缓冲结构,拆下来一堆发黑的圆柱螺旋弹簧,他蹲在地上骂,说上个月刚换的,才跑了12万模次就压塌了。
压塌了。
采购那边拿的是市面通用款,根本没算过冲击载荷的峰值。
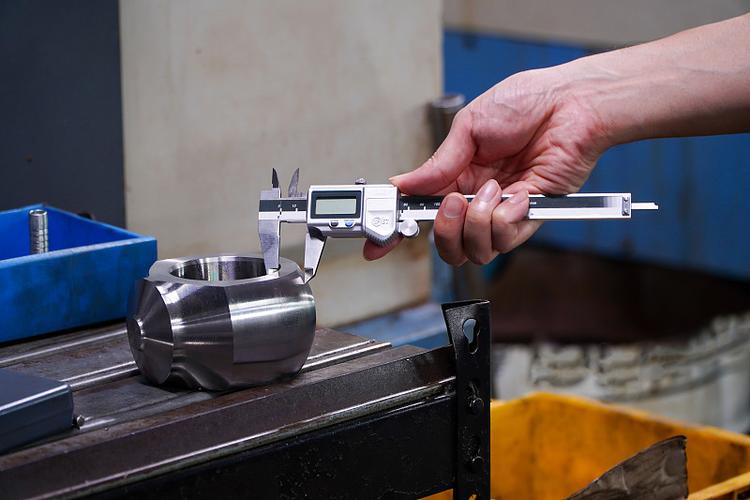
 汽车冲压线缓冲工位更换后的合金弹簧实拍
很多人遇到弹簧失效第一反应是供应商偷工减料,材料不好。其实真不是。
刚好之前有个做非标自动化设备的读者找我吐槽,说他选的弹簧总是断,弹力不对,我当时把常见的排查逻辑整理成问题,直接抛给他:
半导体晶圆传输臂内置微型合金弹簧组件
现在头部的弹簧供应商,早就把以前的“按图生产”改成了“全流程仿真匹配”:客户把设备的载荷曲线、工作温度、循环次数、安装空间导进系统,仿真软件直接模拟1000万次循环后的弹性变形量、疲劳寿命,甚至能算出弹簧在长期使用后的弹力衰减曲线,根本不是以前那种拍脑袋给参数的模式。
我最烦那种一上来就问“你们弹簧多少钱一公斤”的采购。
弹簧这东西,按公斤买的就是废铁。
按使用寿命、载荷精度算价值的才是工业件。你算一下,因为弹簧选型不对,设备意外停机2小时的损失是多少?够买多少套高品质的定制弹簧?
上周和一个做锂电叠片设备的工程师聊天,他提到最近换了好几家弹簧供应商还是解决不了工位的疲劳问题,刚好把他的问题整理出来:
那些你以为“随便买就能用”的弹簧,90%的失效都不是质量问题
很多人对弹簧的认知还停留在“标准件、几块钱、坏了就换”的层面,选型的时候拿着卡尺量一下外径、线径、自由长度,找个参数对得上的供应商就下单。根本不管工作场景的温度、冲击频率、侧向力大小。 之前接触过一家做压铸机的厂商,他们的顶出机构之前一直用普通碳素弹簧钢的圆柱弹簧,机台跑在220度的工作温度下,弹簧的弹性模量直接掉了30%,顶出力不够,铸件卡在模具里取不出来,换了三批弹簧都解决不了问题。后来换成耐300度的铬钒钢合金弹簧,同样的安装尺寸,连续跑了8个月没出过一次问题。当时厂子里的设备主管拍着大腿说,早知道换个材质的弹簧就行,之前花了十几万拆模具改结构,全是无用功。 汽车冲压线缓冲工位更换后的合金弹簧实拍
很多人遇到弹簧失效第一反应是供应商偷工减料,材料不好。其实真不是。
刚好之前有个做非标自动化设备的读者找我吐槽,说他选的弹簧总是断,弹力不对,我当时把常见的排查逻辑整理成问题,直接抛给他:
问:我选的弹簧线径、外径、自由长度都和样本上的参数对得上,为什么装机后弹力比标称值低20%?
答:90%的概率是你没算预压缩量的预留公差。很多人选型的时候直接把工作行程的最大值套进去算预压,忽略了弹簧在批量生产时的长度公差(通常是自由长度的±1%~±2%),如果刚好拿到负公差的批次,再加上安装面的平行度差个0.5mm,实际预压量直接少了一截,弹力自然不够。别信样本上的“理想状态弹力值”,自己留10%的预压冗余,比啥都强。
现在工业端选弹簧,早就不是照着机械手册抄参数的年代了
说实话,10年前我们选弹簧,基本就是翻《机械设计手册》,算个切变模量,查个许用应力,找个参数差不多的标准件就行。现在不一样了。 现在的高精度工位,比如半导体晶圆传输臂、新能源电池叠片机构、医药灌装线的定量压头,对弹簧的要求早就不是“能弹就行”了——要1000万次循环后弹性衰减不超过5%,要在无尘环境下不掉屑,要能在-40度到150度的温度区间里保持稳定的弹力,甚至要能抗强腐蚀的化工介质。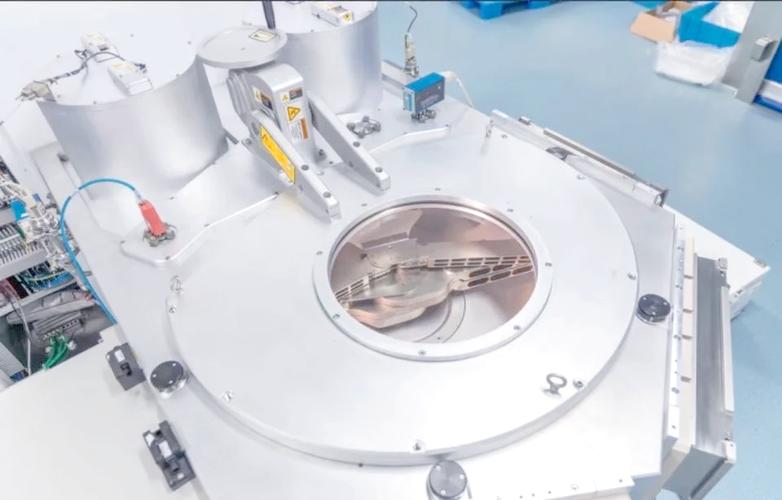 半导体晶圆传输臂内置微型合金弹簧组件
现在头部的弹簧供应商,早就把以前的“按图生产”改成了“全流程仿真匹配”:客户把设备的载荷曲线、工作温度、循环次数、安装空间导进系统,仿真软件直接模拟1000万次循环后的弹性变形量、疲劳寿命,甚至能算出弹簧在长期使用后的弹力衰减曲线,根本不是以前那种拍脑袋给参数的模式。
我最烦那种一上来就问“你们弹簧多少钱一公斤”的采购。
弹簧这东西,按公斤买的就是废铁。
按使用寿命、载荷精度算价值的才是工业件。你算一下,因为弹簧选型不对,设备意外停机2小时的损失是多少?够买多少套高品质的定制弹簧?
上周和一个做锂电叠片设备的工程师聊天,他提到最近换了好几家弹簧供应商还是解决不了工位的疲劳问题,刚好把他的问题整理出来:
问:叠片工位的弹簧每分钟要往复80次,连续跑3个月就出现弹力衰减,换了更高强度的弹簧钢还是没用,问题出在哪?
答:别光看材料强度,先查你工位的瞬时冲击载荷。叠片的时候,极片和隔膜的对齐偏差会带来瞬间的侧向剪切力,很多人设计弹簧的时候只算轴向的压力,忽略了侧向力带来的附加弯矩,弹簧长期受偏心载荷,疲劳寿命直接砍到原来的1/5。现在很多高精度工位都会在弹簧导向杆上装自润滑的铜套,把侧向力卸掉,哪怕用普通的硅锰弹簧钢,寿命都能翻3倍。