连铸漏钢:钢厂一线躲不开的坎,现在真的能提前10分钟预判了
上个月去唐山某长流程钢厂蹲点,刚进连铸车间就赶上结晶器漏钢的警报。红通通的钢水顺着扇形段往下淌,整个班组的人连防护面罩都没来得及扣全,拿着铁锹往漏点塞耐火料的样子,我现在想起来还手心冒汗。
那一次漏钢,直接废掉了半扇扇形段,停了12小时的浇次,算上损失的钢水、设备维修、耽误的轧线产能,前前后后花了快80万。
真不是人懒。
 连铸结晶器铜板磨损沟槽现场实拍图
问:很多厂说自己在线测铜板磨损,为什么还是会漏?
答:别信那种只测铜板上口温度的破设备。真要能预判,得测整个铜板壁的热流密度分布——现在用的光纤热像阵列,能把结晶器内壁分成128个测温点,哪个位置热流突然掉了20%,就是凝壳卡壳的前兆,比之前的传统温度传感器早8分钟报警。我见过不少厂花几十万装的监测系统,就靠几个点的温度阈值报警,真遇到凝壳粘结,等温度上来的时候,钢水已经把凝壳扯破了,根本反应不过来。
连铸二冷段喷嘴雾化喷水作业现场图
问:我们厂上了动态配水系统,为什么还是经常出现铸坯角裂?
答:大概率是喷嘴堵了。别觉得有循环水过滤器就万事大吉,连铸循环水里的氧化铁皮、钙镁离子,跑个3个月就能把1/3的喷嘴喷孔堵上一半,喷水的扇形偏了,铸坯角部的冷却强度直接比别的位置高30%,热应力攒够了,不裂才怪。建议每个浇次结束之后,挨个拆喷嘴测雾化角度,堵了就换,别省那几块钱的喷嘴钱——我见过最抠的厂,一个喷嘴30块钱,硬是舍不得换,最后因为铸坯角裂,一炉钢的废品损失就有2万多,算下来亏到姥姥家。
连铸漏钢到底是怎么发生的?别再甩锅给操作工了
很多厂一出漏钢事故,第一反应就是扣操作工的绩效,把人骂得狗血淋头。但我跑了快20家钢厂之后发现,80%的漏钢根本不是操作失误。 去年帮山西一个钢厂做诊断,他们厂连续3个月漏钢率卡在0.3%,比行业均值高了快2倍。查来查去,根本不是操作工拉速忽快忽慢——是结晶器铜板的镀层掉了30%,铜板内壁磨出了一道2mm深的沟槽,钢水凝壳在沟槽位置卡壳,拉坯的时候直接扯破。 谁能想到,换个新铜板要花12万,之前的班组为了省这笔钱,硬是把铜板超期服役了2个月。💡 对了,现在行业内的通用标准是,铜板表面镀层剩余厚度低于0.5mm就必须换,别抱着侥幸心理凑产能。 连铸结晶器铜板磨损沟槽现场实拍图
问:很多厂说自己在线测铜板磨损,为什么还是会漏?
答:别信那种只测铜板上口温度的破设备。真要能预判,得测整个铜板壁的热流密度分布——现在用的光纤热像阵列,能把结晶器内壁分成128个测温点,哪个位置热流突然掉了20%,就是凝壳卡壳的前兆,比之前的传统温度传感器早8分钟报警。我见过不少厂花几十万装的监测系统,就靠几个点的温度阈值报警,真遇到凝壳粘结,等温度上来的时候,钢水已经把凝壳扯破了,根本反应不过来。
二冷段配水:连铸坯裂纹的头号元凶,真不是配水量越大越好
很多一线的老操作工有个误区,觉得二冷水开得越大,铸坯凝得越快,拉速就能提上去,产能就高。 我见过最离谱的厂,二冷段的水阀直接拧到最大,拉速提了0.2m/min,结果出来的连铸坯表面纵裂占比17%,轧成螺纹钢之后客户退货退了半火车皮。算下来省的那点电费,连赔偿的零头都不够。 别瞎调。 现在最新的实践是按钢种动态匹配配水:比如浇低碳钢的时候,二冷比水量控制在0.8-1.0L/kg,浇高碳钢的时候,要降到0.4-0.6L/kg,还要根据实时拉速、钢水过热度动态调整,不是一调定死用半年。❗ 这里要提醒一句,别直接抄别的厂的配水参数,每个厂的钢种成分、结晶器状态、喷嘴磨损程度都不一样,抄过来大概率要踩坑。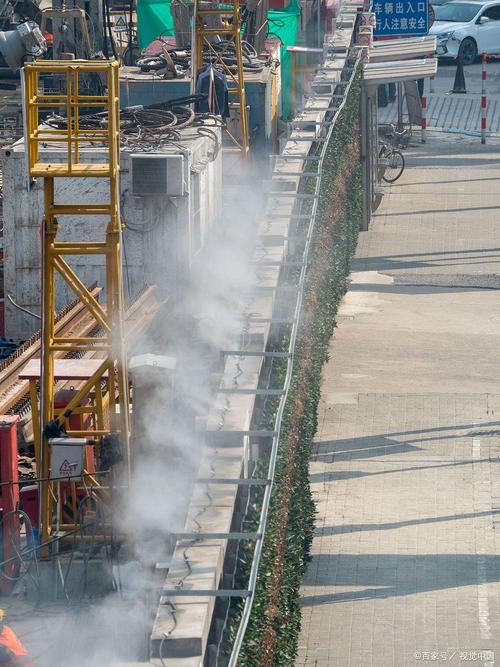 连铸二冷段喷嘴雾化喷水作业现场图
问:我们厂上了动态配水系统,为什么还是经常出现铸坯角裂?
答:大概率是喷嘴堵了。别觉得有循环水过滤器就万事大吉,连铸循环水里的氧化铁皮、钙镁离子,跑个3个月就能把1/3的喷嘴喷孔堵上一半,喷水的扇形偏了,铸坯角部的冷却强度直接比别的位置高30%,热应力攒够了,不裂才怪。建议每个浇次结束之后,挨个拆喷嘴测雾化角度,堵了就换,别省那几块钱的喷嘴钱——我见过最抠的厂,一个喷嘴30块钱,硬是舍不得换,最后因为铸坯角裂,一炉钢的废品损失就有2万多,算下来亏到姥姥家。