工业场景里的"精炼":不是减料,是把每一分成本都榨出价值
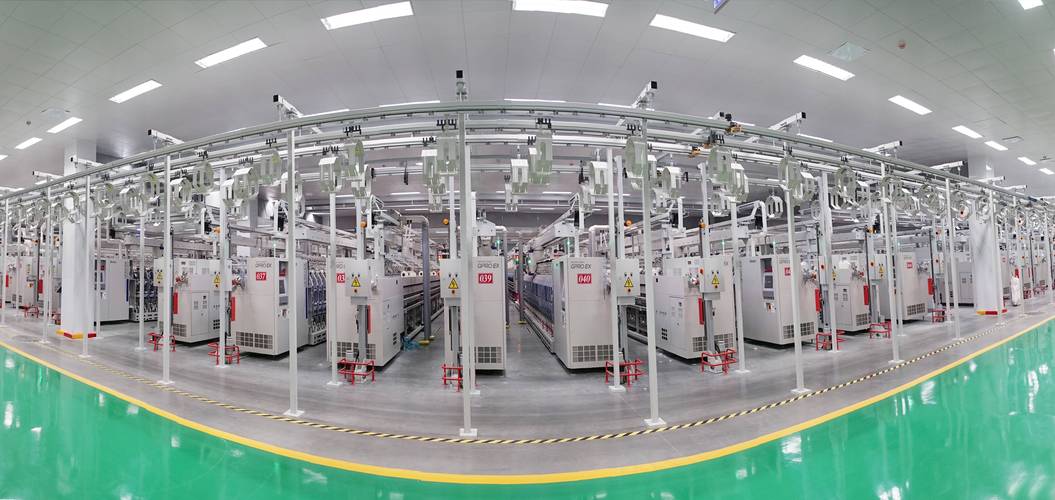
上周去苏州一家做精密齿轮的厂做诊断,老板指着车间里堆的半人高的边角料直嘬牙花子,说上个月钢材涨了快两成,这些料扔了心疼,留着占地方,想搞工艺优化也不知道从哪下手。我当时给他指了指刚出炉的热处理工序记录——说白了,他缺的根本不是什么新设备,是对全流程的精炼。
 精密齿轮生产车间全流程工艺冗余排查表
说到这肯定有人要问了,会不会搞精炼的时候把质量搞砸了?
问:我们厂是做汽车紧固件的,之前听说同行搞精炼把强度要求降了,最后出了批量售后问题,这风险怎么控?
答:这根本不是精炼,是偷工减料。真正的精炼有个铁则:所有涉及产品核心性能的参数,半分都不能动。要砍的是什么?是你为了凑公差多留的余量,是你重复了三次的非核心质检环节,是你跨部门传了五遍的纸质审批单。就拿紧固件来说,你要保证的抗拉强度、抗扭矩值、盐雾测试时长,这些是底线,动了就是砸牌子。之前接触的一家温州的紧固件厂,搞精炼的时候把下料工序的余料回收路径重新捋了一遍,把之前切下来的边角料按材质分类,直接卖给对应的粉末冶金厂,光这一项一年多赚了80多万,产品性能半分没降,甚至因为把之前因为余料不均导致的尺寸超差问题解决了,不良率还降了1.2%。
冲压车间快速换模动作分解实操记录表
肯定又有人要问了,车间都是老工人,让他们改习惯哪有那么容易?
问:我们车间都是干了十几年的老工人,让他们改操作习惯,根本推不动怎么办?
答:太正常了。我从来不会一上来就给工人讲什么大道理。之前东莞那个厂,我们算过账,换模时间从47分钟降到18分钟,每个班每天能多打1200件产品,每件的计件提成是1毛2,算下来每个工人每个月能多拿快500块钱,谁会跟钱过不去?你别跟工人说"我们要搞流程精炼提效率",你就跟他说"这么改,你每个月能多拿几百块,还不用站在机床边上等半个钟头换模",推不动才怪。哦对了,还有个小技巧,第一次调整的时候,别要求所有人都改,先找车间里最有威望的那个老班长,给他算明白账,他愿意试了,其他人自然会跟着来。
先搞懂:工业里的"精炼"根本不是你以为的"减配"
很多人一听到"精炼"两个字,第一反应还停留在冶金车间里把铁水倒来倒去去杂质的场景,最多觉得是把金属材料提纯,跟自己家做机加工、做结构件、做紧固件的厂没关系。 这认知差太大了。 现在制造业语境里的精炼,早就不是单指某一道提纯工序,是从原料入厂、生产流转、质检包装到出库售后的全链条,把所有不创造价值的冗余全部剔除,而且绝对不碰产品的核心性能底线。 就拿那家齿轮厂来说,之前下料的时候,为了怕加工出来的尺寸超差,每块钢坯都多留了3mm的加工余量。看着每块料多留的那点东西不多,一年下来光多车掉的钢屑就有12吨,按现在的优特钢价格算,小二十万直接变成废料。还有质检环节,他们每道工序都安排了人全检,其中三道精加工工序的不良率连续八个月稳定在0.1%以下,全检的人力投入根本换不回来对应的价值。 精密齿轮生产车间全流程工艺冗余排查表
说到这肯定有人要问了,会不会搞精炼的时候把质量搞砸了?
问:我们厂是做汽车紧固件的,之前听说同行搞精炼把强度要求降了,最后出了批量售后问题,这风险怎么控?
答:这根本不是精炼,是偷工减料。真正的精炼有个铁则:所有涉及产品核心性能的参数,半分都不能动。要砍的是什么?是你为了凑公差多留的余量,是你重复了三次的非核心质检环节,是你跨部门传了五遍的纸质审批单。就拿紧固件来说,你要保证的抗拉强度、抗扭矩值、盐雾测试时长,这些是底线,动了就是砸牌子。之前接触的一家温州的紧固件厂,搞精炼的时候把下料工序的余料回收路径重新捋了一遍,把之前切下来的边角料按材质分类,直接卖给对应的粉末冶金厂,光这一项一年多赚了80多万,产品性能半分没降,甚至因为把之前因为余料不均导致的尺寸超差问题解决了,不良率还降了1.2%。
别上来就买新设备:90%的工厂能挖的精炼空间,都在你看不见的细节里
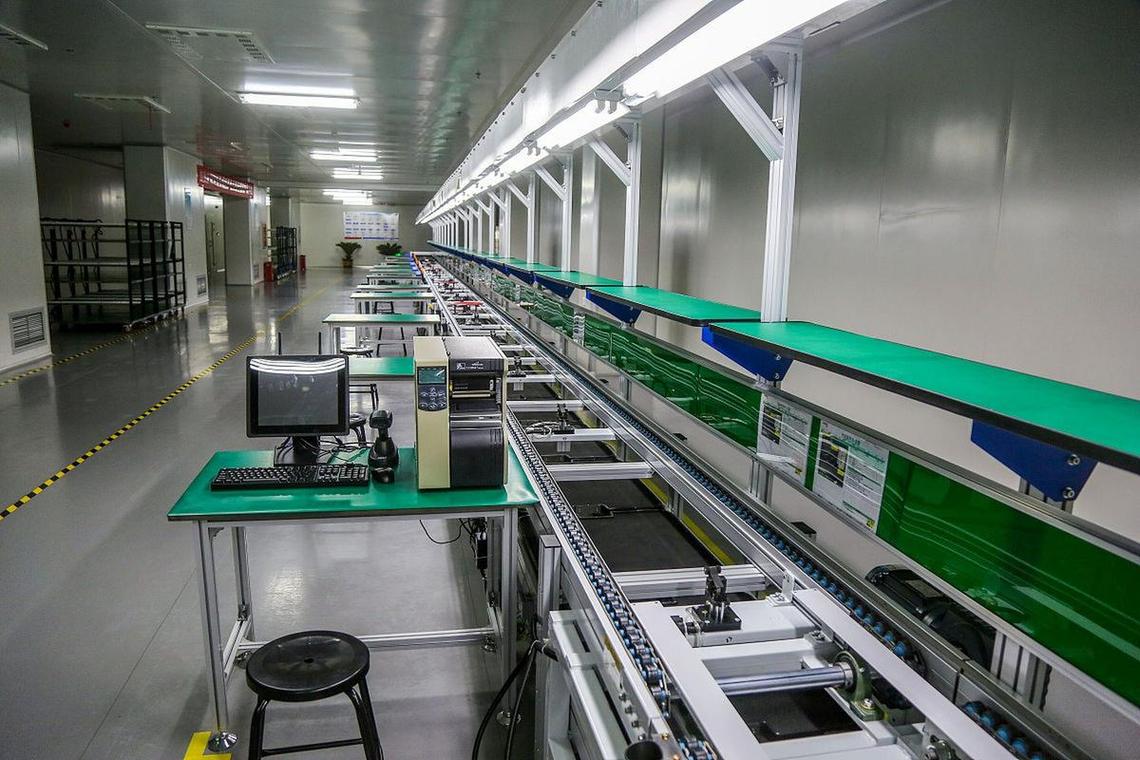
说实话,我见过太多老板,一提到流程优化,第一反应就是"是不是要上MES?是不是要换数控设备?",钱花出去几百万,最后系统里录的数还没车间班长的手写台账准。 真没必要。 去年去东莞一家做消费电子结构件的厂,之前他们的冲压工序,换模时间平均要47分钟,每个班换两次模,光等换模的时间就快两个小时,算下来一年少生产的产品能少赚一百多万。他们之前想的是买新的快速换模装置,一套下来小十万。结果我们带着车间班长蹲了三天,把换模的步骤拆成了32个动作,发现其中11个动作是完全多余的——比如换模之前要去工具房拿三次扳手,因为不同的螺丝用的扳手不一样,之前没人想着把常用的扳手直接挂在机床边上;还有换模之后要等质检过来测首件,等的时间快20分钟,其实之前把参数校准好,首件可以让机台操作工自己先测一遍,质检最后复核就行。 就这么调整完,换模时间直接降到了18分钟。 一分钱新设备没买。 每天多出来的产能,一个月多赚了17万。 冲压车间快速换模动作分解实操记录表
肯定又有人要问了,车间都是老工人,让他们改习惯哪有那么容易?
问:我们车间都是干了十几年的老工人,让他们改操作习惯,根本推不动怎么办?
答:太正常了。我从来不会一上来就给工人讲什么大道理。之前东莞那个厂,我们算过账,换模时间从47分钟降到18分钟,每个班每天能多打1200件产品,每件的计件提成是1毛2,算下来每个工人每个月能多拿快500块钱,谁会跟钱过不去?你别跟工人说"我们要搞流程精炼提效率",你就跟他说"这么改,你每个月能多拿几百块,还不用站在机床边上等半个钟头换模",推不动才怪。哦对了,还有个小技巧,第一次调整的时候,别要求所有人都改,先找车间里最有威望的那个老班长,给他算明白账,他愿意试了,其他人自然会跟着来。